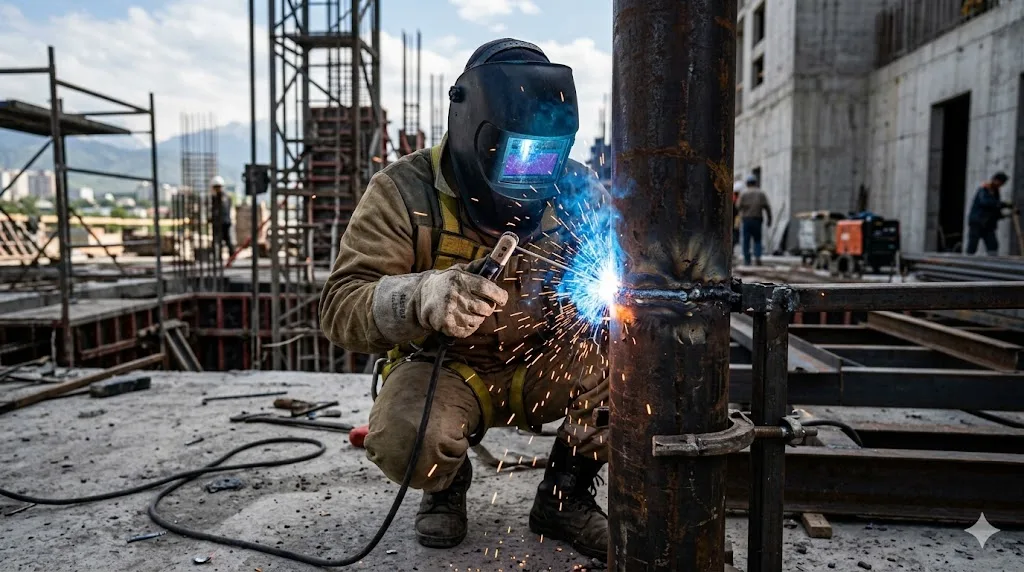
алматыда ҚҰБЫРЛАРДЫ дәнекерлеу
800 тг.* ҚОСЫЛЫСҮШІН
Түйіскен жері ағып тұр ма әлде жаңа сым қажет пе? Болатты, тот баспайтын болатты және профильді әр тігісті сынаумен пісіреміз: болат құбырдың түйіскен жері — 1 500 ₸-ден 15–20 минутқа.
 Жұмыс қысымынан 1,5 есе
жоғары сынақ Ду 50 құбырының түйісі
15–20 минутта Әр тігіске 3
жыл кепілдік Шығу 3 000 ₸
, цехта — шығусыз
алматыда ҚҰБЫРЛАРДЫ дәнекерлеу
800 тг.* ҚОСЫЛЫСҮШІН
ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ ҚҰНЫН ЕСЕПТЕУТүйіскен жері ағып тұр ма әлде жаңа сым қажет пе? Болатты, тот баспайтын болатты және профильді әр тігісті сынаумен пісіреміз: болат құбырдың түйіскен жері — 1 500 ₸-ден 15–20 минутқа.
Жұмыс қысымынан 1,5 есе
жоғары сынақ
Ду 50 құбырының түйісі
15–20 минутта
Әр тігіске 3
жыл кепілдік
Шығу 3 000 ₸
, цехта — шығусыз
алматыда ҚҰБЫРЛАРДЫ дәнекерлеу
800 тг.* ҚОСЫЛЫСҮШІН
Түйіскен жері ағып тұр ма әлде жаңа сым қажет пе? Болатты, тот баспайтын болатты және профильді әр тігісті сынаумен пісіреміз: болат құбырдың түйіскен жері — 1 500 ₸-ден 15–20 минутқа.
Жұмыс қысымынан 1,5 есе
жоғары сынақ
Ду 50 құбырының түйісі
15–20 минутта
Әр тігіске 3
жыл кепілдік
Шығу 3 000 ₸
, цехта — шығусыз
Біз орындайтын дәнекерлеу
жұмыстарының түрлері
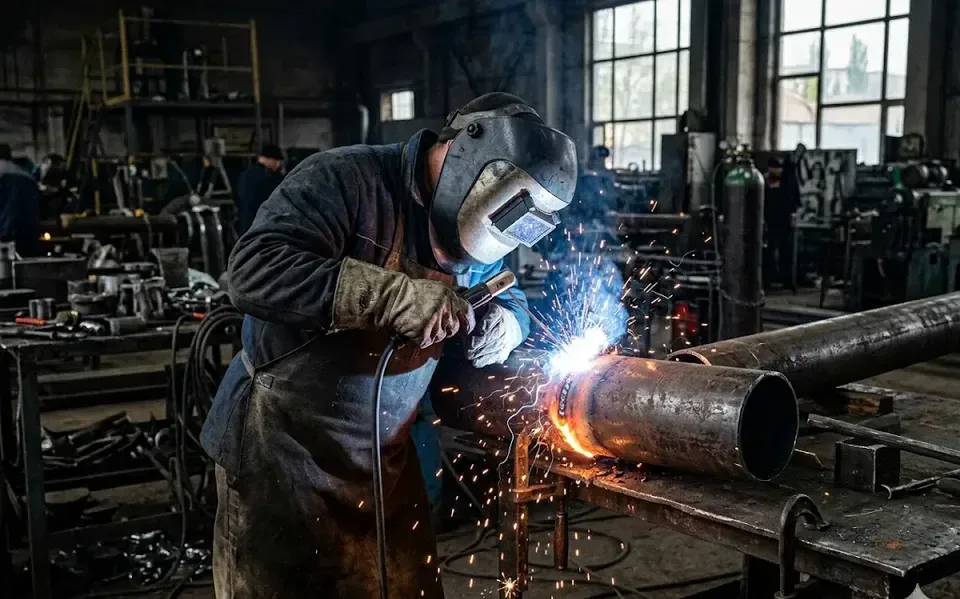
Болат құбырларды дәнекерлеу
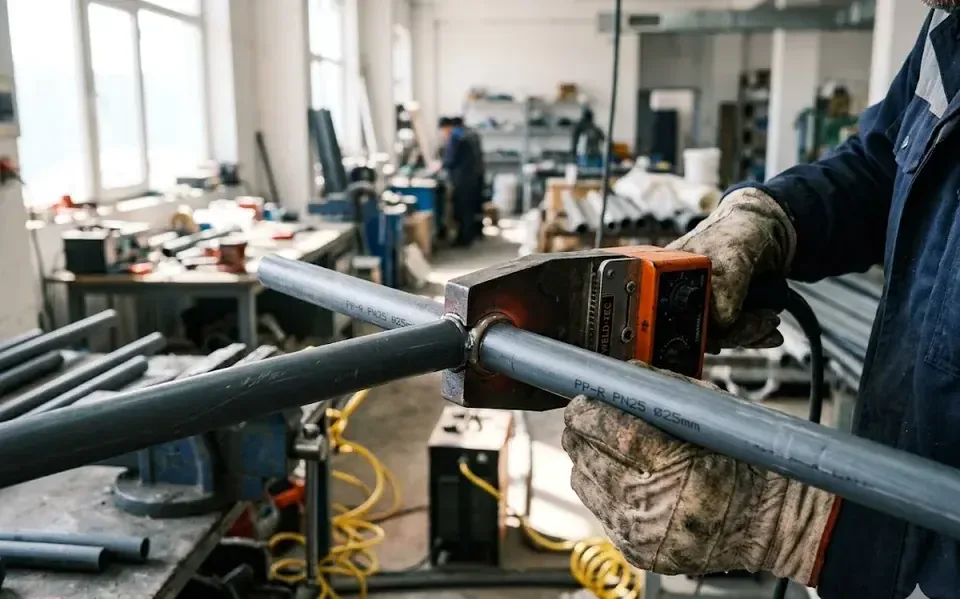
Полипропилен құбырларды дәнекерлеу
Тот баспайтын құбырларды дәнекерлеу
Мыс құбырларды дәнекерлеу
Жылыту құбырларын дәнекерлеу
Сумен жабдықтау құбырларын дәнекерлеу
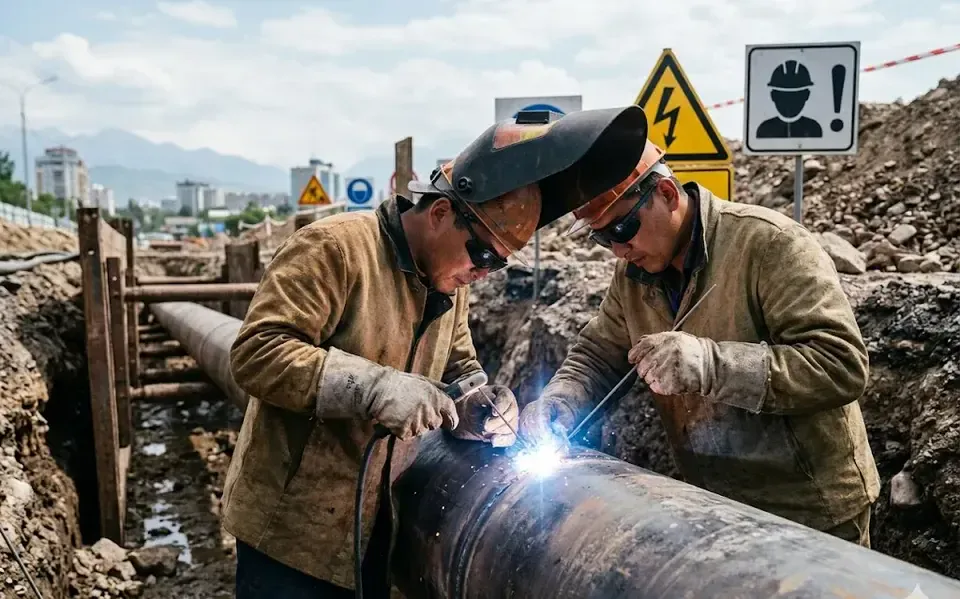
Газ құбырларын дәнекерлеу
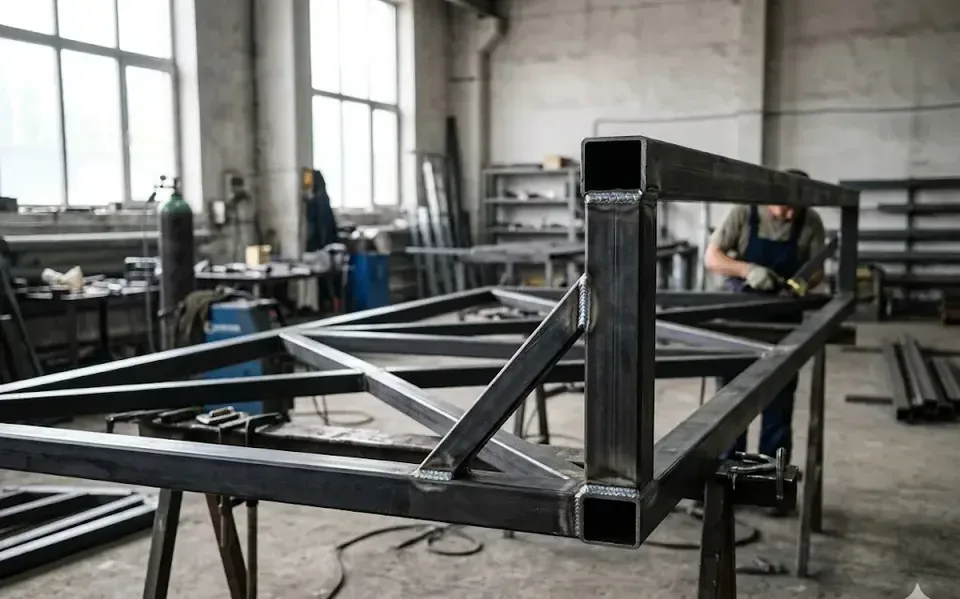
Профильді құбырларды дәнекерлеу
Біз орындайтын дәнекерлеу
жұмыстарының түрлері
Болат құбырларды дәнекерлеу
Полипропилен құбырларды дәнекерлеу
Тот баспайтын құбырларды дәнекерлеу
Мыс құбырларды дәнекерлеу
Профильді құбырларды дәнекерлеу
Сумен жабдықтау құбырларын дәнекерлеу
Газ құбырларын дәнекерлеу
Жылыту құбырларын дәнекерлеу
3 минут ішінде қайта қоңырау шаламыз
Біз орындайтын дәнекерлеу
жұмыстарының түрлері
Болат құбырларды дәнекерлеу
Полипропилен құбырларды дәнекерлеу
Тот баспайтын құбырларды дәнекерлеу
Профильді құбырларды дәнекерлеу
Жылыту құбырларын дәнекерлеу
Сумен жабдықтау құбырларын дәнекерлеу
Газ құбырларын дәнекерлеу
Мыс құбырларды дәнекерлеу
3 минут ішінде қайта қоңырау шаламыз
ҚҰБЫРЛАРДЫ ДӘНЕКЕРЛЕУ құны
АЛМАТЫДА
| ҚЫЗМЕТ | ҚҰНЫ | УАҚЫТ |
|---|---|---|
| Алматы бойынша шебердің шығуы | 3 000 ₸ | 1 сағаттан бастап |
| Қала сыртына шығу (30 км-ге дейін) | 5 000 ₸ | 1,5 сағаттан бастап |
| Тапсырыс күні шұғыл шығу | +1 000 ₸ | тапсырыс берілген күні |
| Ең аз тапсырыс | 2 түйіскен жер немесе 1 м тігіс | — |
| ВГП Ду 15–32 болат құбырының түйісі | 1 500 ₸ бастап | 15–20 мин |
| Ду 40–80 болат құбырдың түйісі | 2 000 ₸ бастап | 30 мин бастап |
| Ду 100–150 болат құбырдың түйісі | 3 000 ₸ бастап | 1 сағаттан бастап |
| Ду 15–50 тот баспайтын құбырдың түйіспесі (аргон) | 2 500 ₸ бастап | 30 мин бастап |
| Ду 60–100 тот баспайтын құбырдың түйіспесі (аргон) | 3 500 ₸ бастап | 1 сағаттан бастап |
| Профильді құбырдың қосылысы 20×20–60×60 | 1 200 ₸ бастап | 15 мин бастап |
| 32 мм-ге дейінгі ПП құбыр түйіскегі (дәнекерлеу) | 800 ₸ бастап | 0,3 сағаттан бастап |
| ПП құбырының 32–63 мм түйісі (дәнекерлеу) | 1 200 ₸ бастап | 0,5 сағаттан бастап |
| Ду 50–80 болат құбырдағы тігіс метрі (MMA) | 3 500 ₸ бастап | 1 сағаттан бастап |
| Түйіспелерді қысыммен сынау | бағаға кіреді | 10 минут |
Profi‑Dom ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ артықшылықтары
Әр түйіскен жерде тамырды толық пісіру
Қалыңдығы 30–45 мм қабырғада 3° фаска аламыз — тігіс құбырды тесіп өтіп, ақпайды
12 жыл тәжірибесі бар құбыр дәнекерлеушісі
Болатты — MMA электродымен, профильді — жартылай автоматпен, тот баспайтын болатты — TIG аргонымен
Ішінен үрлеп аргонмен дәнекерлеу
AISI 304/321 тот баспайтын болатты 8–12 л/мин үрлеумен дәнекерлейміз — құбыр ішінде қақсыз

Күніне 8–12 түйіспе
Ду 50 — 15–20 болат құбырының түйісі минуты; жұмыс мерзімін басталғанға дейін айтамыз және сметаға жазамыз
Тігістерге 3 жыл кепілдік
Әр қосылыстың опрессовкасын актіде тіркейміз; тігіс ағып кетсе — тегін қайта дәнекерлейміз
Түйіскек үшін баға 1 500 ₸-ден
Сынақ түйіскек бағасына кіреді, Алматы бойынша шығу — 3 000 ₸, цехта — шығусыз
Profi‑Dom ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ артықшылықтары
Қалыңдығы 30–45 мм қабырғада 3° фаска аламыз — тігіс құбырды тесіп өтіп, ақпайды
Әр түйіскен жерде тамырды толық пісіру
Болатты — MMA электродымен, профильді — жартылай автоматпен, тот баспайтын болатты — TIG аргонымен
12 жыл тәжірибесі бар құбыр дәнекерлеушісі
AISI 304/321 тот баспайтын болатты 8–12 л/мин үрлеумен дәнекерлейміз — құбыр ішінде қақсыз
Ішінен үрлеп аргонмен дәнекерлеу
Ду 50 — 15–20 болат құбырының түйісі минуты; жұмыс мерзімін басталғанға дейін айтамыз және сметаға жазамыз
Күніне 8–12 түйіспе
Әр қосылыстың опрессовкасын актіде тіркейміз; тігіс ағып кетсе — тегін қайта дәнекерлейміз
Тігістерге 3 жыл кепілдік
Сынақ түйіскек бағасына кіреді, Алматы бойынша шығу — 3 000 ₸, цехта — шығусыз
Түйіскек үшін баға 1 500 ₸-ден
3 минут ішінде қайта қоңырау шаламыз
Profi‑Dom ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ артықшылықтары
Қалыңдығы 30–45 мм қабырғада 3° фаска аламыз — тігіс құбырды тесіп өтіп, ақпайды
Әр түйіскен жерде тамырды толық пісіру
Болатты — MMA электродымен, профильді — жартылай автоматпен, тот баспайтын болатты — TIG аргонымен
12 жыл тәжірибесі бар құбыр дәнекерлеушісі
AISI 304/321 тот баспайтын болатты 8–12 л/мин үрлеумен дәнекерлейміз — құбыр ішінде қақсыз
Ішінен үрлеп аргонмен дәнекерлеу
Ду 50 — 15–20 болат құбырының түйісі минуты; жұмыс мерзімін басталғанға дейін айтамыз және сметаға жазамыз
Күніне 8–12 түйіспе
Әр қосылыстың опрессовкасын актіде тіркейміз; тігіс ағып кетсе — тегін қайта дәнекерлейміз
Тігістерге 3 жыл кепілдік
Сынақ түйіскек бағасына кіреді, Алматы бойынша шығу — 3 000 ₸, цехта — шығусыз
Түйіскек үшін баға 1 500 ₸-ден
3 минут ішінде қайта қоңырау шаламыз
БІЗ ҚАЛАЙ ЖҰМЫС ІСТЕЙМІЗ
- 01.Өтінім және фото
Құбырды сипаттаңыз — материал, диаметр, қосылыстар саны — немесе фото жіберіңіз, 3 минут ішінде қайта қоңырау шаламыз.
- 02.Шығу немесе цех
Шебер Алматы бойынша нысанға 3 000 ₸-ге шығады, ал құбырларды цехқа әкелуге болады — шығу ақысын төлемейсіз.
- 03.Түйіспелер бойынша смета
Түйіспе немесе тігіс метрі үшін бағаны диаметр мен материал бойынша есептейміз және жұмыс басталғанға дейін бекітеміз.
- 04.Шартты келісу
Шартта бағаны, мерзімдерді және дәнекерленген тігістерге 3 жыл кепілдікті бекітеміз.
- 05.Шеттерді дайындау
Қабырғадағы 30–45 мм-ден фасканы 3° аламыз, шеттерін жылтырағанша тазалаймыз, тот баспайтын болатты майсыздандырамыз.
- 06.Материалға сай дәнекерлеу
Болатты MMA электродымен, профильді — жартылай автоматпен, тот баспайтын болатты — үрлеумен TIG аргонымен дәнекерлейміз.
- 07.Түйіспелерді қысыммен сынау
Жұмыс қысымынан 1,5 есе жоғары қысым береміз және 10 минут ұстаймыз — төмендеу 0,2 атм-нан аспайды.
- 08.Акт және кепілдік
Опрессовка актісін тапсырамыз — осы күннен бастап әрбір жікке 3 жыл кепілдік күшіне енеді.
Құбырларды дәнекерлеу құнын 1 минут ішінде біліңіз
орындалған ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ каталогы
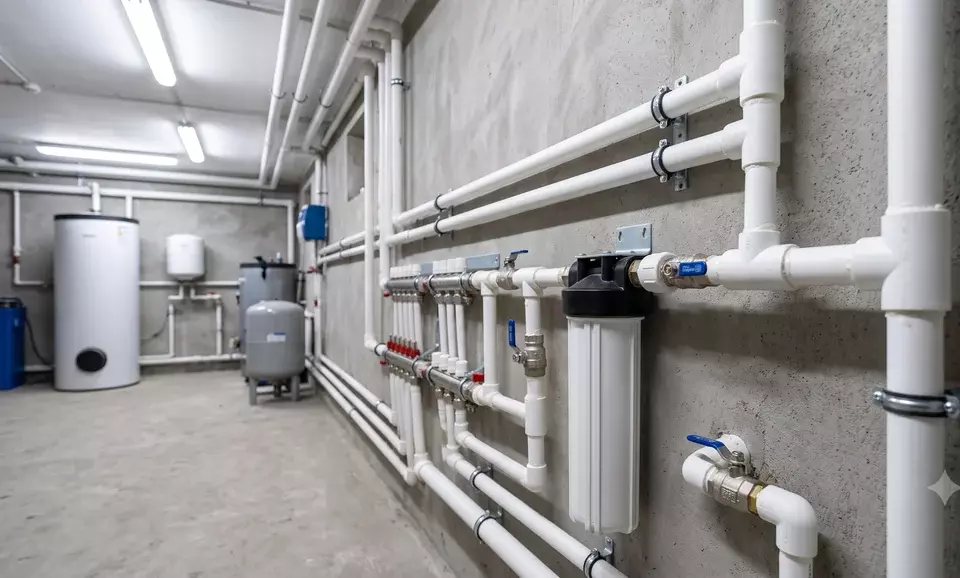 Жеке үйдегі су құбырын дәнекерлеу, Тауғұл шағын ауданы
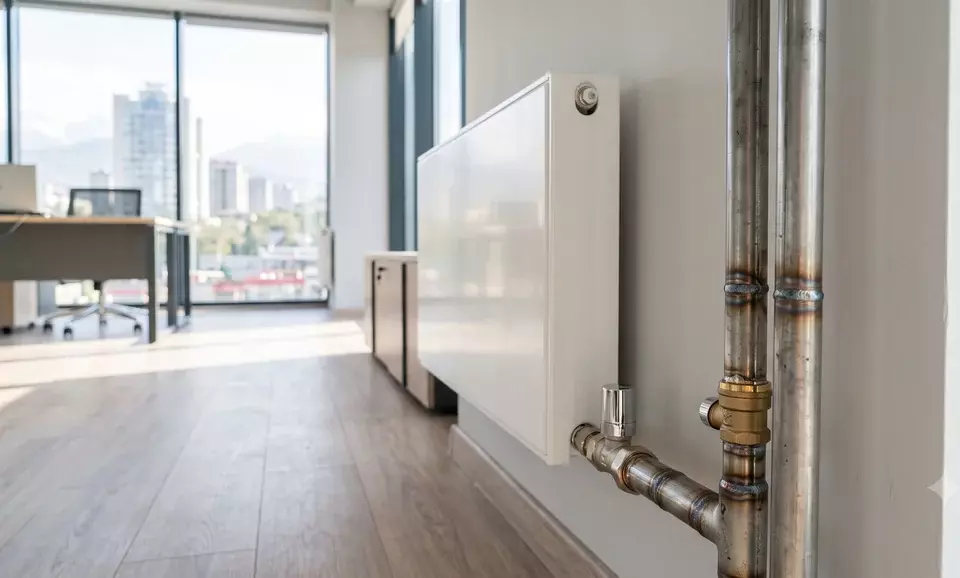 Коммерциялық үй-жайда жылыту жүйесін дәнекерлеу, «Нұрлы Тау» БО
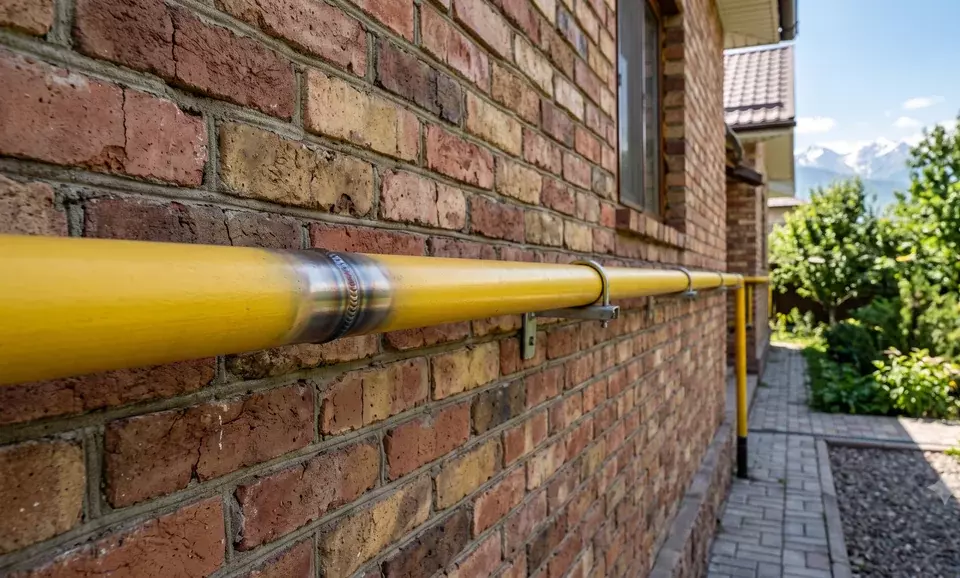 Жеке үй үшін газ құбырын дәнекерлеу, Көкқайнар ауылы
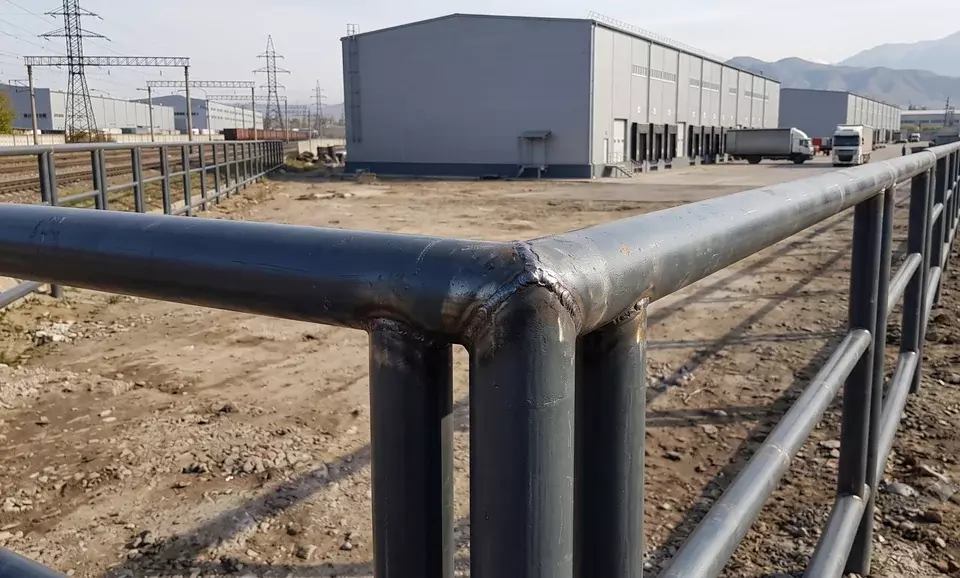 Қоршау үшін металл құбырларды дәнекерлеу, Алматы өнеркәсіп аймағы

ЖОБАҢЫЗДЫҢ ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ ҚҰНЫН БІЛІҢІЗ
Өтінім қалдырыңыз, біз сізбен 3 минут ішінде хабарласамыз
Рақмет! Сізбен 3 минут ішінде хабарласамыз.
Батырманы басу арқылы сіз мына шарттармен келісесіз:
Немесе мына нөмірге қоңырау шалыңыз
+7 (707) 068-88-68Құпиялылық саясатыЖОБАҢЫЗДЫҢ ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ ҚҰНЫН БІЛІҢІЗ
Өтінім қалдырыңыз, біз сізбен 3 минут ішінде хабарласамыз
Рақмет! Сізбен 3 минут ішінде хабарласамыз.
Батырманы басу арқылы сіз мына шарттармен келісесіз:
Немесе мына нөмірге қоңырау шалыңыз
+7 (707) 068-88-68Құпиялылық саясатыЖОБАҢЫЗДЫҢ ДӘНЕКЕРЛЕУ ЖҰМЫСТАРЫНЫҢ ҚҰНЫН БІЛІҢІЗ
Өтінім қалдырыңыз, біз сізбен 3 минут ішінде хабарласамыз
Рақмет! Сізбен 3 минут ішінде хабарласамыз.
Батырманы басу арқылы сіз мына шарттармен келісесіз:
Немесе мына нөмірге қоңырау шалыңыз
+7 (707) 068-88-68PROFI‑DOM-нан Алматыда құбырларды дәнекерлеу: әдістері, бағалары, кепілдігі
Алматыда құбырларды дәнекерлеу — болат, тот баспайтын және профильді — MMA электродымен, MIG/MAG жартылай автоматымен және TIG аргонымен, цехта және шығып. Болат құбырдың түйісі — 1500 ₸ бастап, ПП дәнекерлеу 32 мм дейін — 800 ₸ бастап, әр түйісті сынау, герметикалыққа кепілдік. Шебер Алматы бойынша нысанға шығады, шағын бөлшектерді цехта дәнекерлеуге болады.
Жарияланды: · Жаңартылды:
Құбырларды дәнекерлеудің қай әдісін таңдау керек: электрод, жартылай автомат немесе аргон
Үш негізгі тәсілді қарастырайық — қолмен доғалық MMA, жартылай автомат MIG/MAG және аргондоғалық TIG. Әрқайсысының өз міндеттері, материалдары және герметикалыққа қойылатын талаптары бар.
MMA-электрод: болатқа, жылыту мен тіреуіштерге арналған
Біз су құбыры мен жылытудың болат құбырларын MMA электродымен дәнекерлейміз — әдіс Ду 15–150 мм диаметрлерде қабырғасы 2,5 мм-ден бастап әмбебап және тігіс тамырының толық балқуын қамтамасыз етеді. Негізгі жабынды электродтар (УОНИ 13/55, ЦУ-5) икемді қапталған металды қалыптастырады: тігіс гидравликалық соққыларға, жылыту жүйелеріндегі температура ауытқуларына және 16 атм-ға дейінгі қысымға төзеді. Алматы көпқабатты үйлеріндегі суық сумен жабдықтау тұрғыларында рутил жабынды электродтарды қолданамыз — олар оңай тұтанады және тік қосылыстарда тегіс білікше береді. PROFI-DOM-да ВГП және электрмен дәнекерленген тік тігісті құбырларда MMA-ны Ресанта САИ-250 және Fubag IR 200 аппараттарында қолданамыз, диаметрге байланысты токты 90–180 А етіп орнатамыз.
MIG/MAG жартылай автоматы: профильді құбырлар мен металл конструкциялар үшін
MIG/MAG жартылай автоматымен біз профильді құбырларды (шаршы 20×20, 40×40, тікбұрыш 60×40) қалқалар, қоршаулар және қаңқалар үшін дәнекерлейміз — жұмыс электродпен салыстырғанда жылдамырақ, ал тігіс ұқыпты және қожсыз. Aurora Speedway 200 және Ресанта САИПА-200 аппараттарында -08 мм диаметрлі Св2Г0,8–1,0С сымын CO₂ мен аргон қоспасында береміз: жұқа қабырғалы профқұбыр үшін (қабырғасы 1,5–2 мм) бұл күйіп кету қаупін азайтып, кесіксіз тегіс білікше береді. PROFI-DOM-да металл конструкциялардың ұзын тігістерінде (2 метрден) жартылай автомат MMA-мен салыстырғанда 40% уақытқа дейін үнемдейді, бұл ретте сым шығыны — 0,8–1,2 метр тігіске 10 кг.
Аргондоғалық TIG: тот баспайтын болат пен жауапты жапсармаларға арналған
Біз TIG аргонымен AISI 304 және AISI 321 тот баспайтын болаттан жасалған құбырларды тағамдық желілер, жылыту және декор үшін дәнекерлейміз — тігіс герметикалық, қақсыз, тамырлық пісірумен және күңгірт бетпен шығады. Fubag TIG 200 AC/DC және Aurora TIG 200P аппараттарында диаметрі 1,6–2,4 мм вольфрам электродымен тұрақты токта жұмыс істейміз: 25×2 мм құбыр үшін 80–120 А қоямыз, аргон шығыны — 6–10 л/мин. PROFI-DOM-да аргондық дәнекерлеу жұқа қабырғалы тот баспайтын болаттың (қабырғасы 1–2 мм) түйіспелерінде міндетті — электродпен немесе жартылай автоматпен қызып кету коррозияға төзімділіктің жоғалуына және тігіс сызығында кристаллитаралық коррозияға әкеледі.
Сіздің міндетіңіз үшін қай әдіс жақсы
Құбырды дәнекерлеу әдісті таңдаудан басталады: оны материал, диаметр және герметикалыққа қойылатын талаптар анықтайды.
- Су құбыры/жылытудың болат құбыры (қабырғасы 2,5 мм-ден): MMA электроды — сенімді тамырлық тігіс, 16 атм-ға дейінгі қысымға төзеді.
- Конструкцияларға арналған профильді құбыр (қабырғасы 1,5–3 мм): MIG/MAG жартылай автоматы — жоғары жылдамдық, ұқыпты тігіс, күйдіру қаупі аз.
- Тот баспайтын құбыр (қабырғасы 1–3 мм): аргон TIG — қақсыз герметикалық тігіс, коррозияға төзімділікті сақтайды.
- Қысым астындағы құбыржол (жылыту, газ): тек қана тамырды міндетті түрде балқытып, сынау арқылы MMA немесе TIG.
Қандай құбырларды дәнекерлейміз: болат, тот баспайтын болат, профиль — су құбыры, жылыту және конструкциялар үшін
Біз болаттан, тот баспайтын болаттан және профильден жасалған құбырларды дәнекерлеуге — су құбыры, жылыту және металл конструкциялар үшін тапсырыстар қабылдаймыз. Қандай құбырлар қандай міндеттерге жарайтынын айтып береміз.
ВГП және электрмен дәнекерленген болат құбырлар: су құбыры, жылыту, тіреуіштер
Біз Ду 15-ден Ду 150 мм-ге дейінгі ВГП (су-газ құбырлары) және электрмен дәнекерленген болат құбырларды дәнекерлейміз — Алматы бойынша пәтерлер мен жеке үйлердегі тұрықтар, су құбыры және жылыту жүйелерінің магистральдары үшін. ГОСТ 3262-75 бойынша ұштарында бұрандасы бар ВГП құбырлар көпқабатты үйлердегі пәтераралық таратқыштар мен тұрықтарға, ал ГОСТ 10704-91 — бойынша электрмен дәнекерленген құбырлар қазандықтардағы және қатты отынды қазандықтары бар жеке үйлердегі жоғары қысымды магистральдарға жарамды. Жылу тасымалдағышы 95 °C-ге дейінгі жылыту құбырларын дәнекерлеу негізгі қаптамалы электродтармен орындалады — жік микро жарықтарсыз кеңею/сығылу циклдік жүктемелеріне шыдайды.
Профильді құбырлар: шаршы, тікбұрыш — қалқалар, қоршаулар, қаңқалар үшін
Профильді құбырларды (шаршы 20×20 — 100×100 мм, тікбұрыш 160×80 мм-ге дейін) біз MIG/MAG жартылай автоматымен дәнекерлейміз — қалқалар, қоршаулар, жылыжайлар және көтергіш қаңқалар үшін. Алматылық тапсырыстардағы ең көп таралған қималар — жылыжай қаңқалары үшін 40×40×2 мм, тұрақ үстіндегі қалқалар үшін 60×40×2,5 мм және биіктігі 80 м-ге дейінгі қоршау бағаналары үшін 80×3×3 мм. Қабырғасы 1,5–2 мм профильді құбыр үшін жартылай автоматта «қысқа доға» режимін қолданамыз — бұл күйдіруді болдырмайды және шашыраусыз тегіс тігіс береді.
AISI 304 және AISI 321 тот баспайтын құбырлар: тағамдық желілер, жылыту, декор
AISI 304 (тағамдық) және AISI 321 (ыстыққа төзімді) тот баспайтын құбырларды біз үрлеумен TIG аргон дәнекерлеуімен дәнекерлейміз — тағамдық желілер, жылыту, тұтқалар және сәндік элементтер үшін. AISI 304 ауыз су құбырына, сүт құбырларына және сыра желілеріне жарайды — тігіс металл дәмін бермейді және жуғыш заттардан тоттанбайды; титан қосылған AISI 321 — температура 600 °C-қа жететін түтін мұржалары мен жылытуға. Жоғары температуралы жүйелер үшін AISI 321 артық — тігіс кристаллараралық коррозияға бейім емес, бұл түтін мұржасының қызмет мерзімін ұзартады.
Қандай құбырларды дәнекерлемейміз және неге
- Шойын: арнайы электродтар мен қыздыруды қажет етеді — біздің бейініміз емес.
- Пластик (ПНД, металлопластик): ПНД бітіспе дәнекерлеу немесе электромуфталық дәнекерлеу арқылы дәнекерленеді, металлопластик фитингтерге жиналады — бұл біздің бейініміз емес; полипропиленді бөлек дәнекерлейміз, біріккен жері үшін 800 ₸-ден (ПП 32 мм-ге дейін), 1200 ₸-ден (ПП 32–63 мм).
- Ішінде суы бар құбыр: сулы құбырды дәнекерлеу мүмкін емес — жүйені кептіру және тоқтату қажет.
- Қалдық ылғалы бар құбырлар: қосылысты кептірмей, дәнекерлеу аймағындағы бу кеуектер тудырады, ал тігіс қысым астында ағады.
- Мырышталған су құбыры құбырлары: дәнекерлеу кезінде мырыш буланып, улы булар мен кеуекті тігіс түзеді — бұрандалы фитингтерді қолданған дұрыс.
Тығыздық және түйіскен жердің сапасы: тамырды дәнекерлеу, сынау, ағып кетпейді
Құбырлардың дәнекерленген қосылысы герметикалық болуы керек — бұл су құбыры мен жылытуға қойылатын басты талап. Сапаға қалай қол жеткізілетінін және әр түйістің қалай тексерілетінін айтып берейік.
Тігіс тамырының балқып кетуі: неге бұл герметикалықтың негізі
Біз әрбір қосылыста тамырдың балқып кірігуін қамтамасыз етеміз — бұл құбыр ішінен герметикалық байланыс құрайтын бірінші өту және ағуға әкелетін балқымауды болдырмайды. Жұқа қабырғалы тот баспайтын құбырда (қабырғасы 1,5–2 мм) тамырлық өту төмендетілген токта (негізгіден 15–20 % төмен) орындалады — бұл күйіп кетуді болдырмай, құбырдың бүкіл шеңбері бойынша қырлардың біркелкі балқып кіруін береді.
Шеттерін өңдеу және құбырды дәнекерлеу алдында дайындау
Жұмысты бастамас бұрын біз қабырғасы 30–45 мм-ден басталатын құбырларда шеттерін кесеміз (3° бұрышпен фаска аламыз) — бұл толық балқып дәнекерленуді және түйістің үзілуге қарсы беріктігін қамтамасыз етеді. Ду 50 болат құбырда (қабырғасы 3,5 мм) фаска 1,5–2 мм тереңдікте бүкіл шеңбер бойымен тазалағыш дөңгелекпен болгаркамен алынады — V-тәрізді сай пайда болады, оған тамырлық тігістің бірінші білігі салынады. Қабырғасы 40 мм профильді құбырда 40×2 мм фаска қажет емес — қақ пен тотты кетіру үшін шеттерін металл жылтырағанша тазалау жеткілікті, әйтпесе қож балқып дәнекерленуді бөгеп тастайды. Тот баспайтын құбырды дәнекерлеу алдында біз шеттерін қосымша ацетонмен майсыздандырамыз — прокаттан қалған май қабықшасы қыздыру кезінде қосылыста көзге көрінбейтін, бірақ сынақ қысымы кезінде су өткізетін кеуектер тудырады. Қабырға қалыңдығы 4–5 мм жылыту құбырларында фаска міндетті — онсыз тамырлық тігіс балқып дәнекерленбейді, ал түйіс бірінші гидравликалық соққы кезінде ағады.
Сынау және гидравликалық сынақ: әр жікті тексеру
Аяқтағаннан кейін біз әр түйісуді жұмыс қысымынан 1,5 есе жоғары қысыммен сынаймыз (гидросынақ) — су құбыры үшін бұл 9–12 атм, жылыту үшін 6 атм дейін. Жүйеге қолмен немесе электрлік сынақ насосын қосамыз, қысымды бақылау мәніне көтереміз және 1,5 дәлдік класындағы манометрдің көрсеткіштерін тіркейміз. 10 минут ішінде әр түйісуді көзбен тексереміз — ағу болса, су бетінде тамшылар немесе ұсақ конденсат түрінде шығады; тот баспайтын құбырда ағу тотықтың қара жолағы арқылы байқалады. Егер қысым 0,2 минут ішінде 10 атм-нан артық төмендесе, ал көрінетін ағулар болмаса — түйісу герметикалық емес деп есептеледі: оны ашып, қайта дәнекерлейді, содан кейін сынақ қайталанады.
Сапалы дәнекерлеудің белгілері: өзіңіз қалай тексересіз
- Біркелкі қабыршақтылық: біліктің ені мен биіктігі тігістің бүкіл ұзындығы бойынша бірдей — бұл дәнекерлеушінің доғаны тұрақты жылдамдықпен жүргізгенін білдіреді.
- Кеуектер мен кратерлердің болмауы: бетінде қуыстар, свищтер немесе ойықтар жоқ — мұндай ақаулар жоғары қысымда ағуға әкеледі.
- Құбырға біркелкі ауысу: қосылыста қырлардың қиықтары (ойықтары) жоқ — қиық қабырғаны әлсіретіп, су соққысында жарыққа әкеледі.
- Тігістің түсі (тот баспайтын болат үшін): сабан түстен ашық көкке дейін — қара қақ немесе күңгірт сұр түс қызып кету мен коррозияға төзімділіктің жоғалуын білдіреді.
- Престеу актісі: қысым 10 минут ішінде төмендемей ұсталады — бұл кепілдікке жүгінгенде қажет болатын герметикалықтың ресми растауы.
Тот баспайтын құбырларды аргонмен дәнекерлеу: үрлеу, күңгірттену, AISI 304/321
Құбырларды аргонмен TIG дәнекерлеу — дәнекерлеу ваннасын газбен қорғауға қойылатын талаптары бар жеке технология. Тот баспайтын болатты коррозияға төзімділігін жоғалтпай қалай дәнекерлеу керектігін талдаймыз.
Тот баспайтын болатты аргонмен дәнекерлеудің қарапайым дәнекерлеуден айырмашылығы
Тот баспайтын құбырды аргонмен TIG дәнекерлеу қарапайым электродты дәнекерлеуден айырмашылығы — түйіскен жер инертті газбен қорғалады: аргон оттегін ығыстырып, қақты жояды және тот баспайтын болаттың коррозияға төзімділігін сақтайды. Электродты MMA дәнекерлеу кезінде доға құбырды 600–800 °C-қа дейін қыздырады, тігіс аймағындағы хром тотығады, ал қатты қызғанда көміртегімен карбидтерге байланысады — металл пассивті қабықшасын жоғалтады. Құрамында хромы 304 болатын AISI 18–20 % тот баспайтын болатта тігіс аймағындағы концентрациясының 12 %-ге дейін төмендеуі түйісті коррозияға бейім етеді. TIG дәнекерлеуші-аргонщик газ линзасын және 2,4 мм вольфрам электродын пайдаланады — бұл ең аз жылу берілісімен тар тігіс береді. Аргонсыз MMA электродымен жұмыс істегенде тігісте хром карбидтері пайда болады — 6–12 айдан кейін осы жерде нүктелік коррозия басталады, әсіресе қатты суы бар жылыту жүйелерінде.
Ішінен аргон үрлеу: жіктің кері жағын қорғау
Таттанбайтын құбырларды дәнекерлеу кезінде біз тігістің артқы жағынан аргон үрлеуді қолданамыз — бұл тамырлық білікті тотығудан қорғайды және құбыр ішіндегі «побежалость» (тотығу түстері) пайда болуының алдын алады. Аргон арнайы дозаторлы түтігі бар тығын арқылы беріледі: диаметрі 32 мм, қабырғасы 2 мм құбыр үшін берілу көлемі — минутына 8–12 литр, бұл ретте қысым 0,1 бардан аспайды, балқыған металды үрлеп кетпеу үшін. AISI 321 құбырларында (титан қосылған ыстыққа төзімді) үрлеу міндетті — титан ауада белсенді тотығады, ал қорғаныссыз тігістің тамыры морт болады. PROFI-DOM цехында екі тығын мен кірістегі манометрі бар жүйе қолданылады — бұл бүкіл түйісу ұзындығы бойынша газ шығынын бақылауға мүмкіндік береді. Үрлеусіз түйістің ішкі жағында қара қақ (хром оксиді) пайда болады — ол коррозияға төзімділікті төмендетеді және қабыршақтанып, жүйені бітеуі мүмкін.
Қандай тот баспайтын құбырларды дәнекерлейміз: AISI 304, AISI 321, жұқа қабырғалы
Біз AISI 304 (тағамдық тот баспайтын болат) және AISI 321 (ыстыққа төзімді) тот баспайтын құбырларды диаметрі 15-ден 100 мм-ге дейін, қабырғасы 1-ден 4 мм-ге дейін — аргонмен TIG әдісімен үрлеу арқылы дәнекерлейміз. Қалыңдығы 304 мм AISI 2–3 құбырлар үшін (су құбыры және жылыту) тұрақты токпен 90–120 А режимін қолданамыз — тігіс 5–7 мм енімен шашыраусыз шығады. Қалыңдығы 321 мм AISI 3–4 (түтін мұржалары, газ құбырлары) қыздырусыз дәнекерлейміз және өтулер арасында металды 150 °C-тан төмен суытуға мүмкіндік береміз — қызып кетсе, құрамындағы титан жанып, ыстыққа төзімділік төмендейді. Жұқа қабырғалы тот баспайтын болатты (қабырғасы 1–1,5 мм) TIG импульстік режимінде дәнекерлейміз — токтың қысқа импульстары жылу берілуін азайтып, тіпті кіші диаметрлі құбырларда да күйіп кетуді болдырмайды.
Тот баспайтын болаттағы түс реңктері: норма ма әлде ақау ма
- Саман / ашық сары: 300–400 °C-қа дейін қыздыру — азықтық және сәндік құбырлар үшін норма, коррозияға төзімділікке әсер етпейді.
- Көк / күлгін: 500–600 °C-қа дейін қыздыру — техникалық құбырлар үшін рұқсат етіледі, дәнекерлеу аймағын қышқылмен пассивациялау қажет.
- Қою көк сұр реңкті: 600 °C-тан жоғары қыздыру — коррозияға төзімділіктің айтарлықтай төмендеуі, тот баспайтын болаттан жасалған щеткамен тазалау қажет.
- Қағы бар қара: қызып кету, ақау — тігісті аргон үрлеумен қайта дәнекерлейді, әйтпесе 3–6 айдан кейін нүктелік коррозия басталады.
Құбырларды дәнекерлеу бағасы: түйіскен жері үшін, жіктің метрі үшін, шығу — PROFI-DOM бағасы
Құбырларды дәнекерлеу бағасы диаметрге, материалға, тәсілге және шығу қажеттілігіне байланысты. Бағаларды келтіреміз — жалғастыру үшін, тігіс метрі үшін және шебердің шығуы үшін.
Құбырларды дәнекерлеудің бір түйіспеге бағасы: диаметрлер бойынша баға кестесі
| Жұмыс / Құбыр түрі | Дәнекерлеу тәсілі | Бірлік | Бағасы бастап, ₸ |
|---|---|---|---|
| ВГП болат құбыры, Ду 15–32 мм | MMA / TIG | түйіспе | 1500 |
| ВГП болат құбыры, Ду 40–80 мм | MMA / TIG | түйіспе | 2000 |
| ВГП болат құбыры, Ду 100–150 мм | MMA / TIG | түйіспе | 3000 |
| Тот баспайтын құбыр AISI 304/321, Ду 15–50 мм | TIG (аргон) | түйіспе | 2500 |
| Тот баспайтын құбыр AISI 304/321, Ду 60–100 мм | TIG (аргон) | түйіспе | 3500 |
| Профильді құбыр, 20×20 – 60×60 мм | MIG/MAG | түйіспе | 1200 |
| Профильді құбыр, 80×80 – 160×80 мм | MIG/MAG | түйіспе | 2000 |
| Алматы бойынша шебердің шығуы | — | шығу үшін | 3000 |
| Шебердің қала сыртына шығуы (30 км дейін) | — | шығу үшін | 5000 |
Құбырларды дәнекерлеудің бір метр жігіне бағасы: ұзын жіктер мен конструкциялар үшін
Ұзын жіктер үшін (металл конструкциялар, қоршаулар, қаңқалар) баға жіктің метрі үшін есептеледі — профильді құбыр үшін жартылай автоматпен метріне 2500 ₸-ден бастап. Ду 50–80 мм болат құбырда MMA электродымен жіктің метрі 3500 ₸-ден, AISI 321 тот баспайтын болатта TIG аргонымен — аргон мен вольфрам электродының шығынын ескере отырып 5000 ₸-ден басталады. Қалың қабырғалы құбырда (қабырғасы 6–10 мм) жіктің метрі көпқабатты пісіру мен көбірек балқытылған металға байланысты 30–40 % қымбат тұрады. Құбыр дәнекерлеушісі бір күнде профильді құбырда 15–25 метр жік (жартылай автомат) немесе Ду 8–12 мм болат құбырда 50 түйіс (электрод) пісіреді — бұл бюджетті жоспарлауға бағдар.
Қосымша қызметтер және ең аз тапсырыс
- Ең аз тапсырыс: 2 түйісу немесе 1 метр тігіс; шығу жеке төленеді.
- Алматы бойынша шығу: қала бойынша 3000 ₸, қала сыртында 5000 ₸ (30 км-ге дейін).
- Цехта дәнекерлеу: шығу құнынсыз, құбырларды өзіңіз әкелуге болады.
- Сынау: әр түйістің құнына кіреді — бөлек тарифтелмейді.
- Шұғыл шығу (тапсырыс берілген күні): шығу құнына +1000 ₸ қосылады.
Дәнекерлеу бағалары: түпкілікті құнға не әсер етеді
- Құбыр диаметрі: диаметр неғұрлым үлкен болса, баға соғұрлым жоғары — металл мен түйіске кететін уақыт көбірек.
- Материал: тот баспайтын болат аргон мен дәнекерлеушінің біліктілігіне байланысты қарапайым болаттан қымбат.
- Дәнекерлеу әдісі: TIG (аргон) MMA (электрод) әдісінен 30–50 % қымбат.
- Қол жетімділік: қиын жерде жұмыс істеу (төбенің астында, тар шахтада) — 20–30 % үстеме.
Қорытынды
Құбырларды дәнекерлеу — қателіктің құны қысым астында ағу немесе конструкцияның құлауы болатын процесс. Сіз салмақты шешім қабылдауыңыз үшін біз ең бастысын жинақтадық.
Негізгі тұжырымдар
- Дәнекерлеу әдісін таңдау материал мен құбырлардың диаметріне байланысты: болат құбырлар үшін электродтық, профиль үшін жартылай автомат, тот баспайтын болат үшін үрлеуі бар аргон доғалық дәнекерлеу қолайлы.
- Қосылыс сапасы қырларды дайындауға, тігіс тамырын балқытып кірігуге және одан кейінгі қысыммен сынауға байланысты — бұл кезеңдерді өткізіп жіберуге болмайды.
- Жұмыс бағасы құбыр диаметрінен, материалдан, қосылу тәсілінен және кіру қиындығынан құралады — есептеу жұмыс басталғанға дейін сметада бекітіледі.
- Түйіспелерге кепілдік — 3 жыл, мерзім шартта тіркеледі.
- Ағуды шұғыл жөндеу шебердің дереу келуін талап етеді: ағу неғұрлым тез жойылса, құбыржол мен үй-жай үшін салдары соғұрлым аз болады.