
СВАРКА АЛЮМИНИЯ В АЛМАТЫ
от 2 500 тг.* за 1 МЕТР ШВА
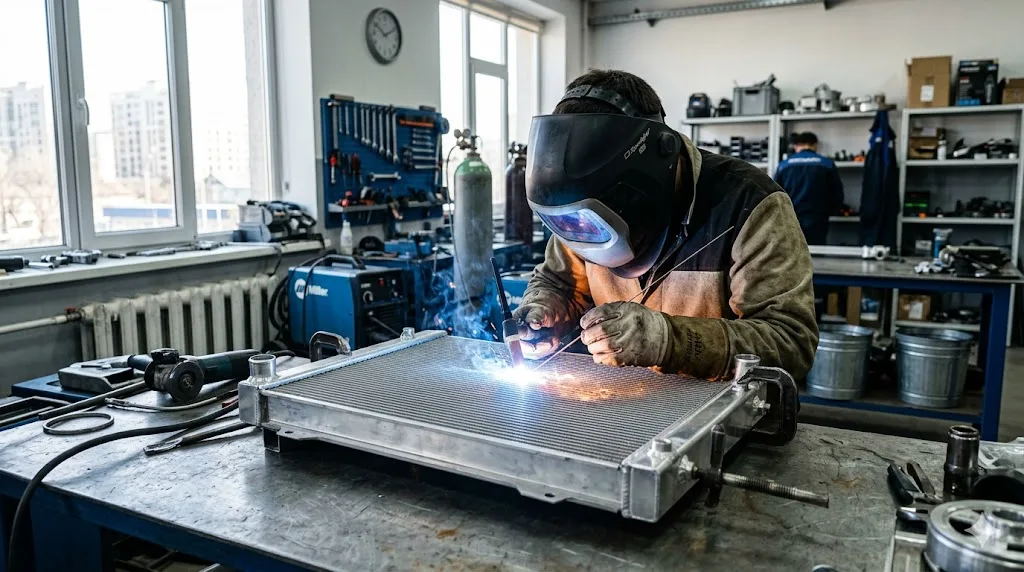
Треснул радиатор, бак или алюминиевая рама? Заварим аргоном TIG без пор и прожогов — металл от 0,5 мм, выезд по Алматы от 3 000 ₸.
 TIG на переменном
токе — шов без пор Тонкий металл
от 0,5 мм Гарантия 3 года
на каждый шов Проверка шва
давлением 1,5–2 атм
СВАРКА АЛЮМИНИЯ В АЛМАТЫ
от 2 500 тг.* за 1 МЕТР ШВА
Треснул радиатор, бак или алюминиевая рама? Заварим аргоном TIG без пор и прожогов — металл от 0,5 мм, выезд по Алматы от 3 000 ₸.
TIG на переменном
токе — шов без пор
Тонкий металл
от 0,5 мм
Гарантия 3 года
на каждый шов
Проверка шва
давлением 1,5–2 атм
СВАРКА АЛЮМИНИЯ В АЛМАТЫ
от 2 500 тг.* за 1 МЕТР ШВА
Треснул радиатор, бак или алюминиевая рама? Заварим аргоном TIG без пор и прожогов — металл от 0,5 мм, выезд по Алматы от 3 000 ₸.
TIG на переменном
токе — шов без пор
Тонкий металл
от 0,5 мм
Гарантия 3 года
на каждый шов
Проверка шва
давлением 1,5–2 атм
ПО СВАРКЕ АЛЮМИНИЯ
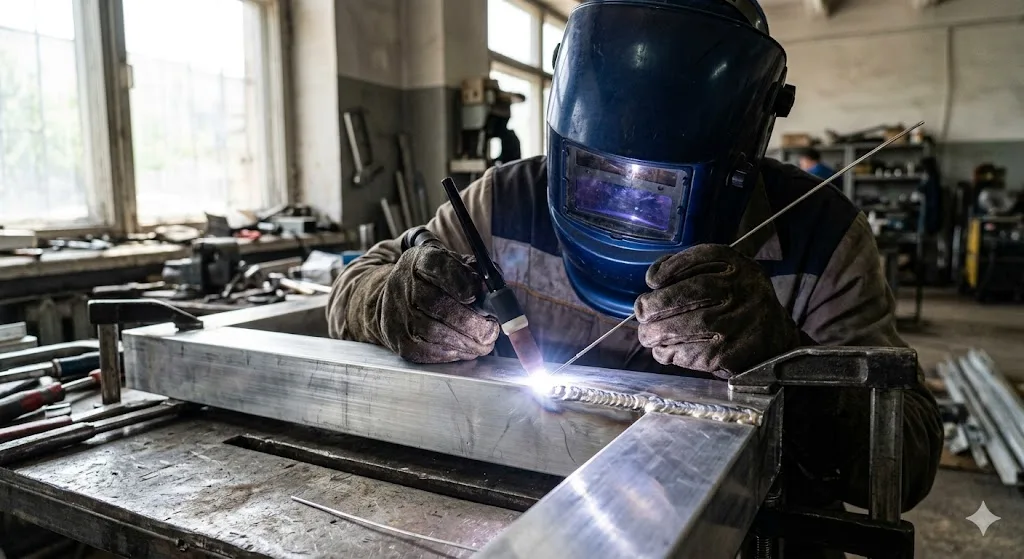
Сварка алюминиевых конструкций
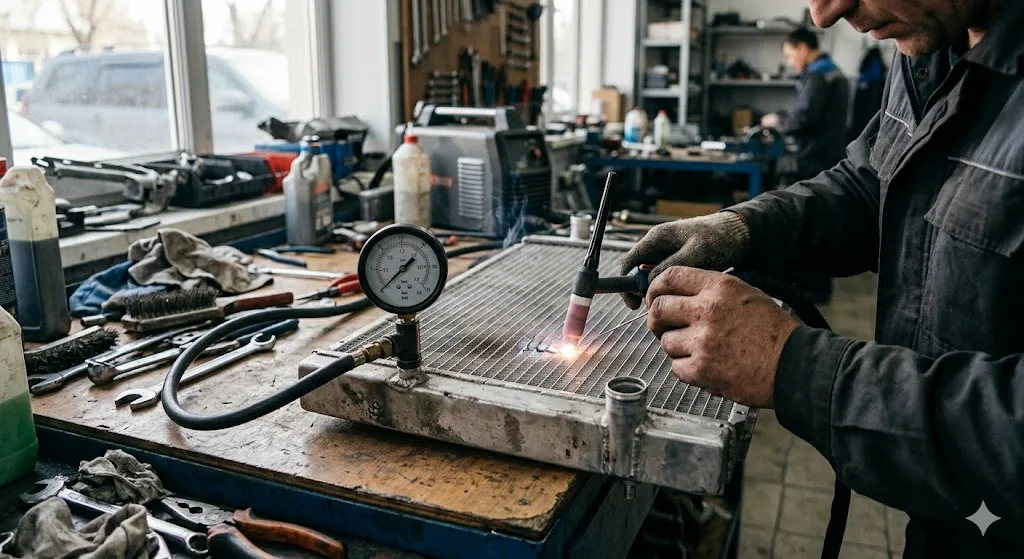
Ремонт алюминиевых радиаторов
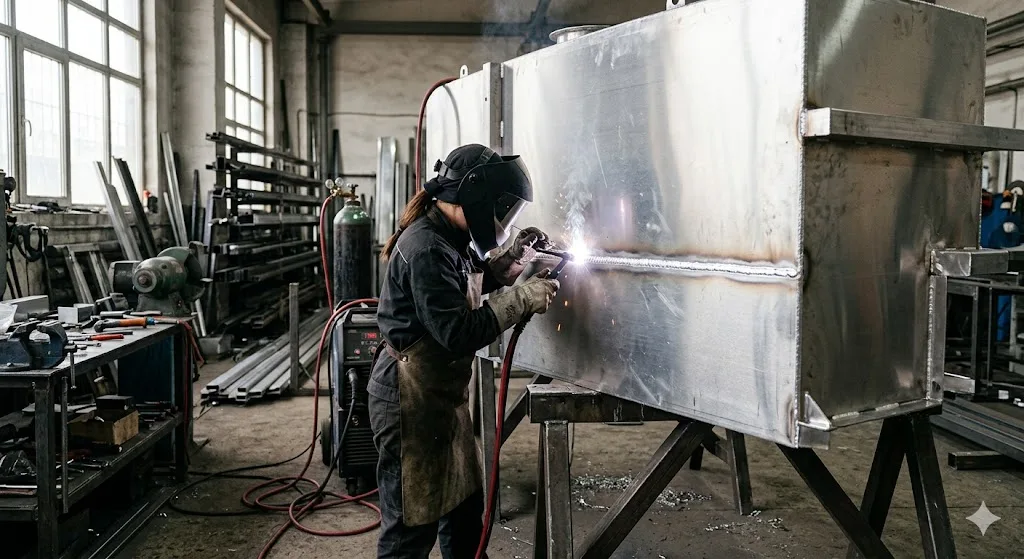
Изготовление алюминиевых баков
Сварка алюминиевых трубопроводов
Монтаж алюминиевых поручней
Восстановление алюминиевых корпусов
Сварка алюминиевых лестниц
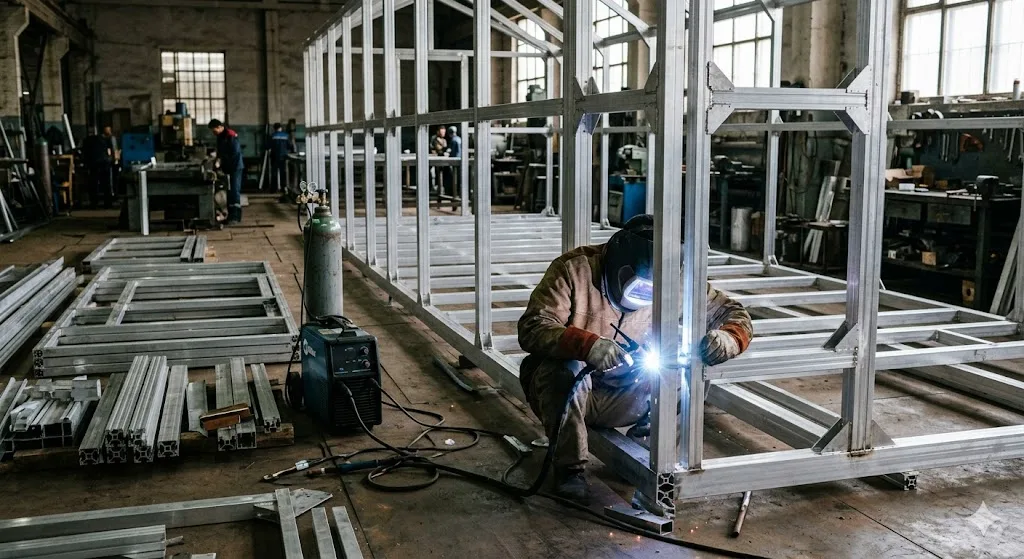
Изготовление алюминиевых каркасов
УСЛУГИ
ПО СВАРКЕ АЛЮМИНИЯ
Сварка алюминиевых конструкций
Монтаж алюминиевых поручней
Ремонт алюминиевых радиаторов
Восстановление алюминиевых корпусов
Изготовление алюминиевых баков
Сварка алюминиевых трубопроводов
Сварка алюминиевых лестниц
Изготовление алюминиевых каркасов
Перезвоним в течение 3 минут
УСЛУГИ
ПО СВАРКЕ АЛЮМИНИЯ
Сварка алюминиевых конструкций
Монтаж алюминиевых поручней
Ремонт алюминиевых радиаторов
Восстановление алюминиевых корпусов
Изготовление алюминиевых баков
Сварка алюминиевых трубопроводов
Сварка алюминиевых лестниц
Изготовление алюминиевых каркасов
Перезвоним в течение 3 минут
ЦЕНЫ НА СВАРКУ АЛЮМИНИЯ
В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Минимальный заказ и выезд специалиста | ||
| Выезд мастера по городу (Алматы) | от 3 000 ₸ | от 1 часа |
| Минимальная стоимость заказа | от 5 000 ₸ | — |
| Сварка аргоном (основные работы) | ||
| Сварка алюминиевых конструкций (за метр шва) | от 2 500 ₸ | от 1 часа |
| Сварка нержавеющей стали (за метр шва) | от 3 000 ₸ | от 1 часа |
| Сварка медных труб (за стык) | от 1 500 ₸ | от 30 минут |
| Сварка титановых деталей (за изделие) | от 5 000 ₸ | от 2 часов |
| Ремонт радиаторов и теплообменников (за точку) | от 3 500 ₸ | от 1 часа |
| Дополнительно | ||
| Замена газового баллона (аргон) | от 2 000 ₸ | от 30 минут |
| Шлифовка и полировка шва | от 1 000 ₸ | от 30 минут |
| Срочный выезд (в течение 2 часов) | от 5 000 ₸ | от 1 часа |
Преимущества СВАРКИ АЛЮМИНИЯ с Profi-Dom
Шов без пор и трещин
Варим TIG на переменном токе — он сбивает оксидную плёнку (плавится при 2000 °C), и шов выходит плотным
Аргонщик с опытом 8+ лет
Аттестация по TIG; режим подбираем под сплав — АМг, АД31, 6061 или силумин
Присадка под сплав
ER4043 — для АД31 и 6061, ER5356 — для АМг, ER4047 — для литья: шов не трескается после остывания

Металл от 0,5 мм
Радиаторы и баки 0,5–2 мм варим импульсным TIG — металл не прожигается и не ведёт
Гарантия 3 года на шов
Шов потёк или треснул — переварим бесплатно. Герметичность проверяем давлением 1,5–2 атм
Расчёт по фото
Пришлите фото детали — назовём цену до приезда: конструкции — за метр шва, детали — за точку
Преимущества СВАРКИ АЛЮМИНИЯ с Profi-Dom
Варим TIG на переменном токе — он сбивает оксидную плёнку (плавится при 2000 °C), и шов выходит плотным
Шов без пор и трещин
Аттестация по TIG; режим подбираем под сплав — АМг, АД31, 6061 или силумин
Аргонщик с опытом 8+ лет
ER4043 — для АД31 и 6061, ER5356 — для АМг, ER4047 — для литья: шов не трескается после остывания
Присадка под сплав
Радиаторы и баки 0,5–2 мм варим импульсным TIG — металл не прожигается и не ведёт
Металл от 0,5 мм
Шов потёк или треснул — переварим бесплатно. Герметичность проверяем давлением 1,5–2 атм
Гарантия 3 года на шов
Пришлите фото детали — назовём цену до приезда: конструкции — за метр шва, детали — за точку
Расчёт по фото
Перезвоним в течение 3 минут
Преимущества СВАРКИ АЛЮМИНИЯ с Profi-Dom
Варим TIG на переменном токе — он сбивает оксидную плёнку (плавится при 2000 °C), и шов выходит плотным
Шов без пор и трещин
Аттестация по TIG; режим подбираем под сплав — АМг, АД31, 6061 или силумин
Аргонщик с опытом 8+ лет
ER4043 — для АД31 и 6061, ER5356 — для АМг, ER4047 — для литья: шов не трескается после остывания
Присадка под сплав
Радиаторы и баки 0,5–2 мм варим импульсным TIG — металл не прожигается и не ведёт
Металл от 0,5 мм
Шов потёк или треснул — переварим бесплатно. Герметичность проверяем давлением 1,5–2 атм
Гарантия 3 года на шов
Пришлите фото детали — назовём цену до приезда: конструкции — за метр шва, детали — за точку
Расчёт по фото
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Фото и расчёт
Пришлите фото детали или опишите задачу — перезвоним за 3 минуты и назовём ориентир по цене.
- 02.Осмотр детали
Мастер приезжает к вам или принимает деталь в мастерской, определяет сплав по маркировке и толщину металла.
- 03.Подбор режима
Под сплав выбираем присадку ER4043, ER5356 или ER4047 и режим TIG — переменный ток или импульс.
- 04.Договор и смета
Фиксируем цену за метр шва или за деталь, срок и гарантию 3 года на шов — до начала работ.
- 05.Подготовка металла
Обезжириваем ацетоном, снимаем оксидную плёнку щёткой из нержавейки, литьё прогреваем до 200–250 °C.
- 06.Сварка TIG
Варим вольфрамовым электродом в аргоне на переменном токе — шов плотный, без пор и брызг.
- 07.Проверка герметичности
Радиаторы и баки опрессовываем воздухом 1,5–2 атм, остальные швы осматриваем на поры и трещины.
- 08.Сдача и гарантия
Отдаём деталь или конструкцию с актом работ — с этой даты действует гарантия 3 года на шов.
Узнайте стоимость и сроки сварки алюминия за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ
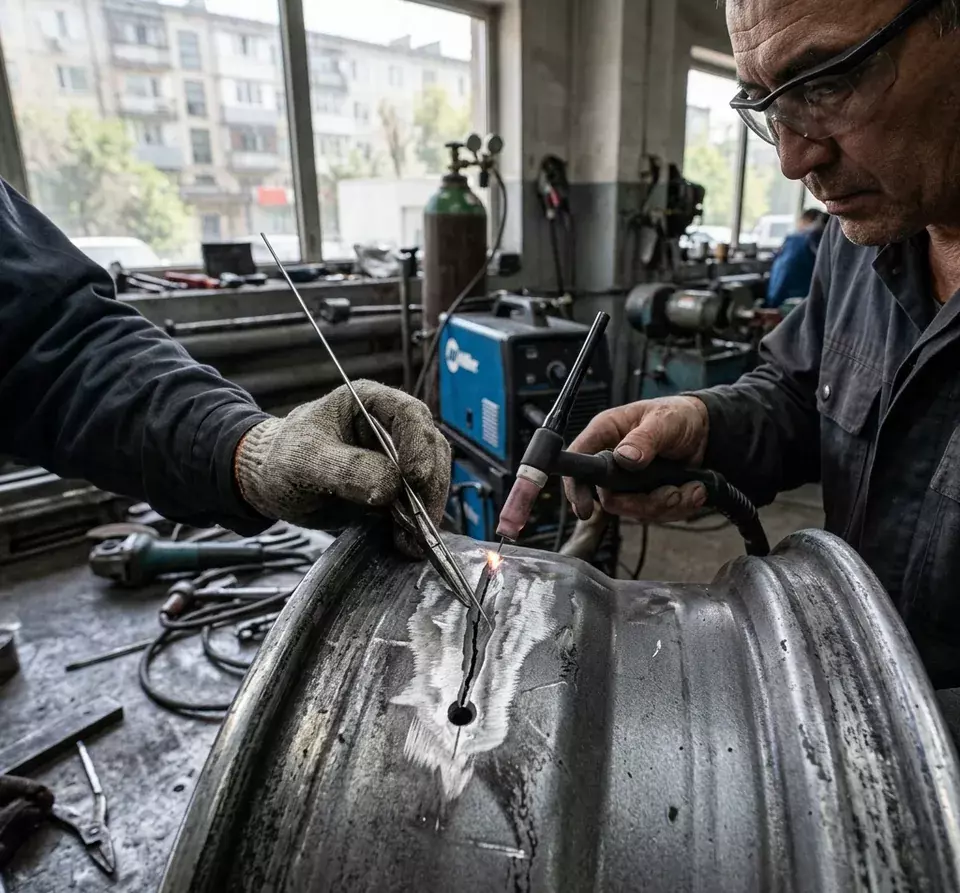 Ремонт трещины на литом диске в районе Car City (Ауэзовский район)
Работа заняла 1 час, стоимость — 8 000 ₸. Диск успешно прошел балансировку и вернулся на авто.
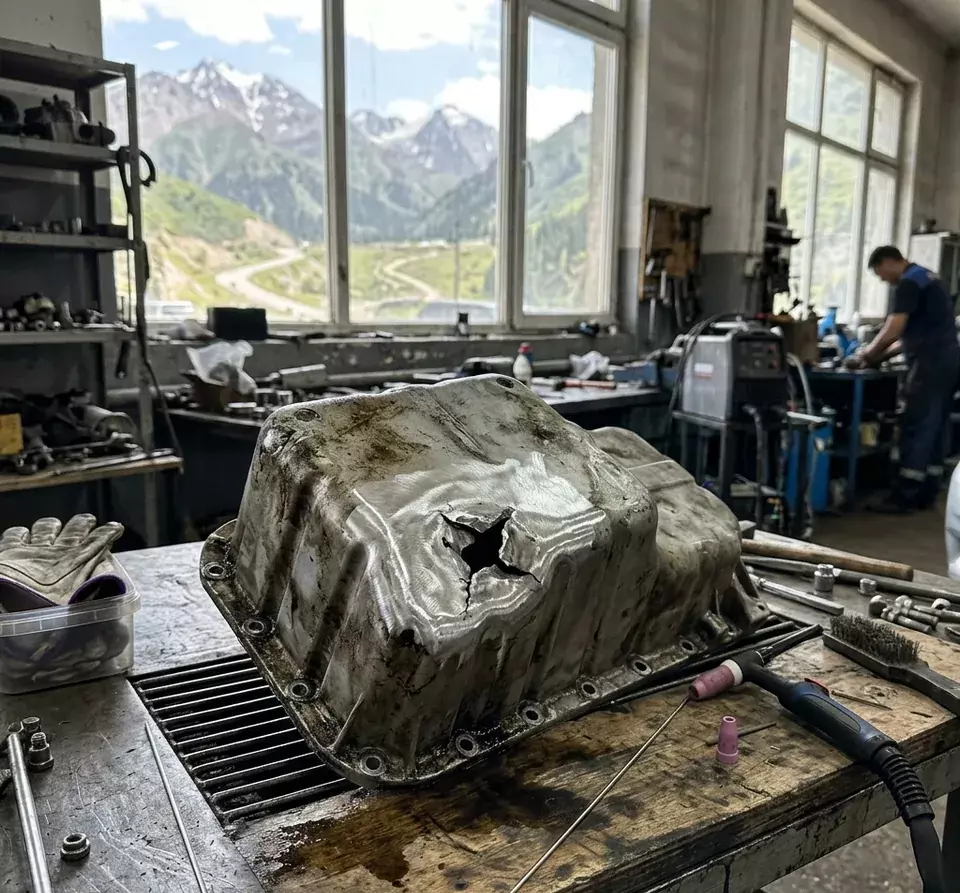 Сварка пробитого поддона картера после поездки на БАО
Ремонт выполнен за 3 часа, цена — 15 000 ₸. Клиент сэкономил более 80 000 ₸ на покупке нового поддона.
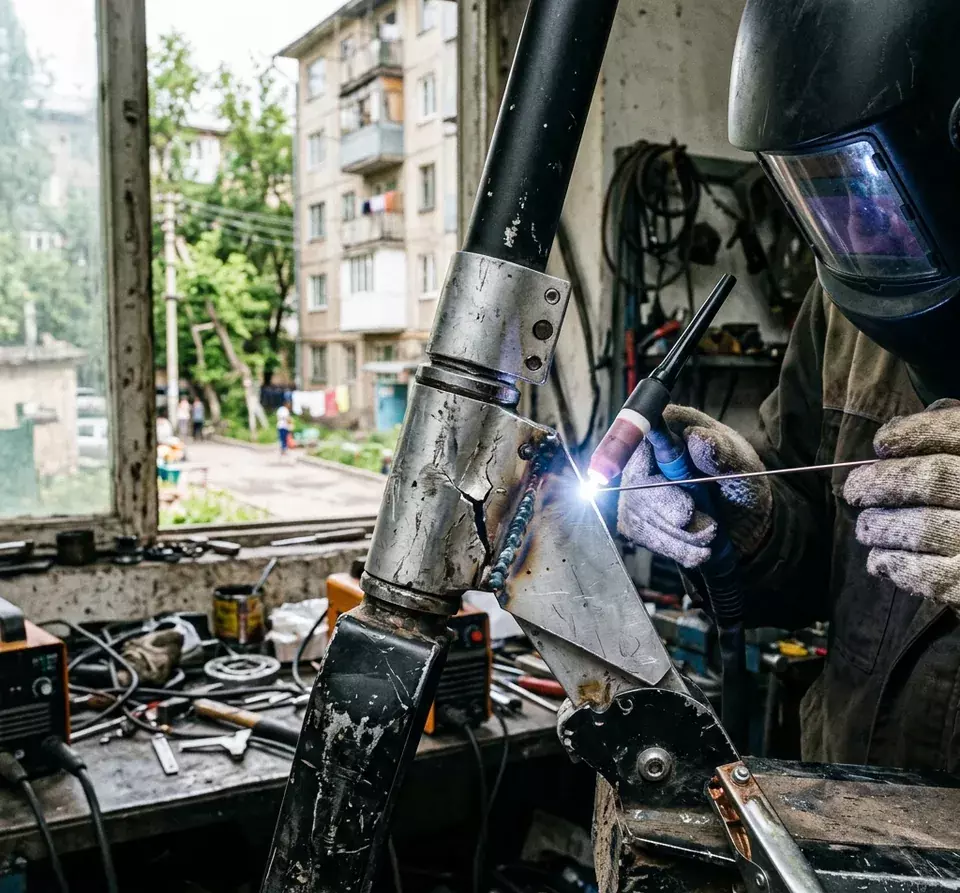 Восстановление сломанной рулевой стойки электросамоката в Алмалинском районе
Выполнено за 1,5 часа, стоимость — 7 000 ₸. Конструкция стала прочнее заводской, самокат вернулся к работе.
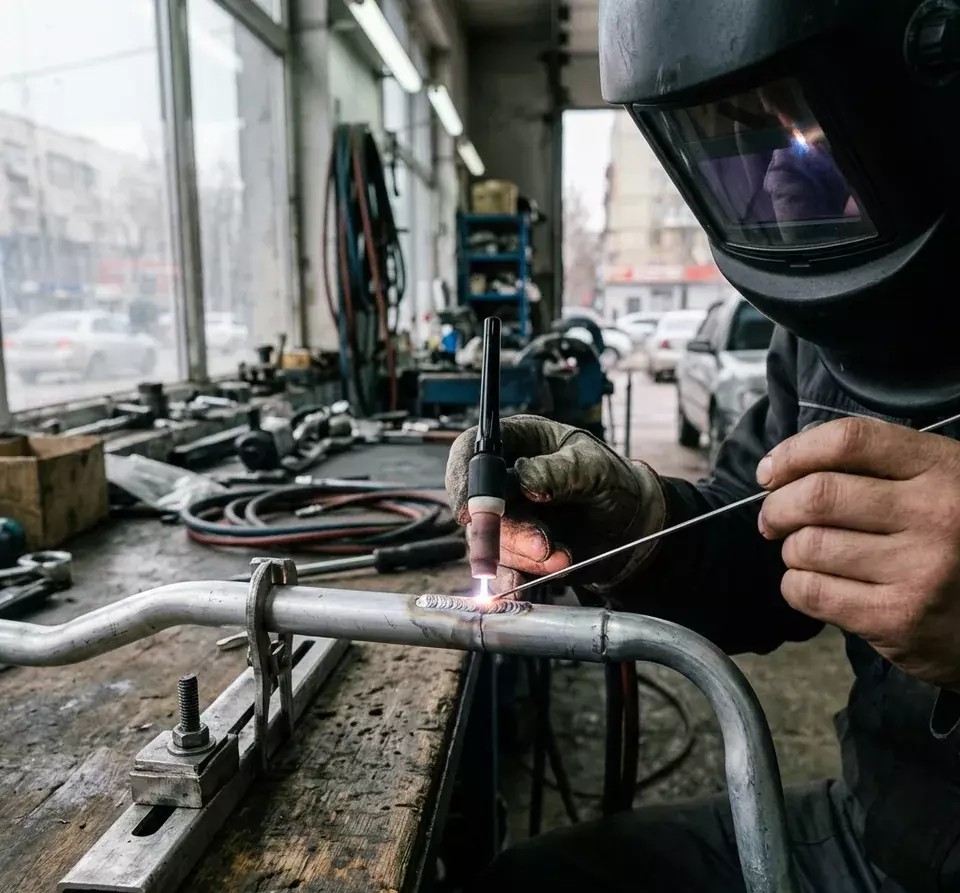 Ремонт алюминиевой трубки автокондиционера на СТО по проспекту Рыскулова
Процесс занял 40 минут, цена — 5 000 ₸. Система заправлена фреоном и успешно держит давление.

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Сварка алюминия Алматы: сплавы, цены и гарантия мастерской PROFI-DOM
Сварка алюминия Алматы — профиль мастерской PROFI-DOM: TIG на переменном токе снимает оксидную плёнку и даёт чистый шов без пор. В работе деформируемые и литейные сплавы, тонкостенка от 0.5 мм и биметалл алюминий-сталь. Ремонт радиаторов — от 3 500 ₸ за точку, конструкции — от 2 500 ₸ за метр шва, выезд по городу — от 3 000 ₸.
Опубликовано: · Обновлено:
Что варим — сплавы и типовые детали из алюминия
Алюминий — не один материал, а целое семейство сплавов с разными свойствами, и у каждого своя технология, присадка, режим и конечная цена. Именно поэтому алюминий для сварки требует точного знания марки.
Какие сплавы алюминия бывают и что из них варят
Мы варим три основные группы сплавов: деформируемые (АМг5, АМг6, АД31, 6061), литейные (АК7, АК9 — силумин) и биметалл алюминий-сталь, и для каждой группы — своя технология и присадка. Деформируемые сплавы пластичные, их варят присадкой ER5356, которая даёт коррозионную стойкость к морской воде (лодки, баки из АМг), или ER4043 — прочность до 240 МПа (рамы, лестницы из АД31/6061). Литейные сплавы (силумин) с содержанием кремния до 12% требуют предварительного подогрева детали до 200–250 °C и присадки ER4047 — иначе шов трескается из-за разницы в усадке. Биметалл алюминий-сталь напрямую не сварить — только через биметаллическую вставку или сварку трением. Перед тем как везти деталь, определите её сплав по маркировке на корпусе или паспорту — это сразу даст мастеру понимание режима и присадки.
Таблица сплавов, присадок и типовых деталей
| Сплав | Тип | Типовые детали | Наша присадка |
|---|---|---|---|
| АМг5, АМг6 | Деформируемый | Лодки, катера, баки, морское оборудование | ER5356 |
| АД31, 6061 | Деформируемый | Велорамы, лестницы, поручни, конструкции | ER4043 |
| АК7, АК9 (силумин) | Литейный | Головки блоков, корпуса, поддоны, литьё | ER4047 |
| Алюминий + сталь | Биметалл | Переходники, рамы, корпуса | Биметаллическая вставка |
| Тонкостенный (0.5–2 мм) | Любой | Радиаторы, интеркулеры, тонкие корпуса | ER4043 / ER4047 |
Если сваривать силумин присадкой для АМг, шов пойдёт трещинами — разница в температуре плавления и составе.
Какие детали из алюминия чаще всего привозят в мастерскую
- Радиатор охлаждения: тонкостенный алюминий 0.5–1.5 мм, импульсный TIG, присадка ER4043 — самая частая задача; без импульсного режима деталь легко прожечь.
- Поддон двигателя / картер КПП: литьё АК7–АК9, подогрев детали, присадка ER4047.
- Головка блока / корпус: силумин, требуется предварительный подогрев до 200–250 °C.
- Алюминиевая лодка / катер: АМг5–АМг6, присадка ER5356 для коррозионной стойкости.
- Велосипедная рама: 6061, присадка ER4043, контроль геометрии после сварки.
- Бытовое литьё / мото-детали: лестницы, посуда, кронштейны — подбираем присадку по составу.
Как варится алюминий и почему это сложно
Алюминий — капризный металл: оксидная плёнка плавится при 2000 °C, а сам алюминий — при 660 °C. Разобраться, как это обойти, — главный навык аргонщика.
Почему алюминий сложно варить — оксидная плёнка и пористость
Оксидная плёнка на алюминии плавится при 2000 °C, а сам металл — при 660 °C, поэтому обычная дуга не работает — плёнка остаётся и соединение получается с порами и трещинами. При нагреве алюминий моментально окисляется на воздухе, восстанавливая оксидный слой за доли секунды, и под ним остаётся расплавленный, но изолированный металл. Влажность воздуха — ещё одна ловушка: водород, выделяющийся при разложении воды в дуге, растворяется в жидком алюминии и при застывании образует газовые поры, которые делают стык рыхлым и негерметичным. Для литых деталей вроде картеров или поддонов добавляется риск трещин из-за усадки сплава при остывании — если не контролировать скорость охлаждения, шов разойдётся уже через неделю.
TIG сварка алюминия — как это работает
TIG (аргонодуговая) сварка алюминия — это работа вольфрамовым электродом в среде аргона на переменном токе AC, который сам сбивает оксидную плёнку и даёт чистый шов. Аргон подаётся из баллона через горелку и вытесняет воздух из зоны сварки — без него алюминий мгновенно окислится, и шов покроется чёрным налётом. Сварщик регулирует баланс AC: положительная полуволна сбивает оксид, отрицательная — плавит металл, и под разные сплавы АМг, АД или АК соотношение полуволн меняют, чтобы не перегреть деталь. Присадка подбирается под конкретный сплав (ER4043, ER5356 или ER4047 — см. таблицу), а для биметалла алюминий-сталь используют специальную биметаллическую вставку или присадку-переходник, иначе шов расслоится. MIG для алюминия — это полуавтомат с проволокой, он быстрее, но даёт больше брызг и пор; TIG — медленнее, но стык герметичный и точный, поэтому для ремонта деталей выбирают TIG.
Подготовка алюминия к сварке — очистка и подогрев
- Очистка ацетоном: убирает масло, грязь и влагу — главные источники пор в шве; мы протираем деталь ацетоном за 5 минут до сварки.
- Механическая зачистка: щёткой из нержавейки снимаем оксидную плёнку прямо перед сваркой — абразивный круг или напильник оставляют частицы железа, которые дают коррозию.
- Подогрев детали: для толстостенных и литых заготовок от 5 мм — до 150–250 °C, чтобы избежать трещин от усадки при остывании.
- Импульсный режим: на тонкостенных деталях от 0.5 мм импульс даёт паузы для остывания — тепловложение ниже, металл не прожигается.
Цена на сварку алюминия — от чего зависит стоимость
Стоимость сварки алюминия складывается из трёх факторов: тип сплава (силумин дороже АД), толщина металла (тонкостенка требует импульсного режима) и сложность доступа к шву. Ремонт радиаторов и теплообменников — от 3 500 ₸ за точку, сварка конструкций — от 2 500 ₸ за метр шва. На деформируемых сплавах АД31 и 6061 оксидная плёнка равномерная, присадка ER4043 ложится ровно — стык получается с первой попытки за 2–3 минуты на 10 см. Литейные силумины АК7 и АК9, из которых отлиты поддоны и картеры, содержат кремний: при нагреве он даёт усадку, и без предварительного подогрева детали до 200–250 °C стык треснет после остывания. Тонкостенный алюминий 0.5–2 мм (радиаторы, интеркулеры) требует импульсного TIG-режима, чтобы не прожечь металл, — это увеличивает время сварки на 20–30% по сравнению с листом 4 мм.
Сколько стоит сварка алюминия — наш прайс
Ремонт алюминиевых деталей в мастерской PROFI-DOM считаем за точку или за изделие, конструкции — за метр шва; цены — в таблице.
| Тип работы | Сплав / деталь | Единица расчёта | Цена от, ₸ |
|---|---|---|---|
| Конструкции (АД31, 6061, АМг5, АМг6: рамы, лодки, баки) | Деформируемые | Метр шва | 2500 |
| Ремонт радиаторов и теплообменников (0.5–2 мм) | Любой | Точка | 3500 |
| Литьё (силумин АК7, АК9) и биметалл (алюминий + сталь) | Литейные, с переходником | Оценка по фото до выезда | 5000 (минимальный заказ) |
| Минимальный заказ | — | За заказ | 5000 |
| Выезд по Алматы | — | За выезд | 3000 |
Выезд сварщика по Алматы — районы и стоимость
- Выезд: от 3 000 ₸ за один приезд в любой район — от Медеуского до Наурызбайского.
- География покрытия: Ауэзовский, Бостандыкский, Медеуский, Алмалинский, Жетысуский, Турксибский, а также окраины Аксай, Алатау, Шанырак.
- Экономия в мастерской: съёмную деталь можно привезти в мастерскую и платить только за работу, без выезда.
- Минимальный заказ: 5 000 ₸ — единое условие для обоих вариантов; включает подготовку и настройку оборудования.
Сварка алюминия со сталью — мифы и реальность
Сварка стали с алюминием напрямую невозможна из-за образования хрупких интерметаллидов. Но есть проверенные технологии, которые дают прочное соединение.
Почему алюминий и сталь нельзя сварить напрямую
При прямой дуге образуются интерметаллиды — хрупкие соединения FeAl₃, которые трескаются при малейшей нагрузке. Когда дуга расплавляет оба металла, атомы железа и алюминия формируют кристаллическую решётку в 5-7 раз хрупче каждого из исходных металлов — на радиаторах или интеркулерах этот слой лопается ещё до остывания стыка. Эти два материала не образуют твёрдого раствора из-за разной кристаллической структуры и температуры плавления: 660 °C против 1400-1500 °C у стали, поэтому расплавы не смешиваются. Даже визуально ровный стык с интерметаллидным слоем толщиной 0,1 мм разрушается от вибрации или нагрева — проверяйте прочность ударом молотка по контрольному образцу, если мастер предлагает прямой шов.
Как мы соединяем алюминий со сталью — биметаллическая вставка
Соединение алюминия со сталью делается через биметаллическую вставку — заводской переходник, где алюминий и сталь уже соединены под давлением, без образования интерметаллидов. Мастер приваривает алюминиевую сторону переходника к вашей детали присадкой АК-5 (5% кремния), а стальную — обычным прутком для углеродистой стали, предварительно фрезеруя стык для удаления оксидной плёнки. Толщина вставок — 2-10 мм, длина подбирается под нагрузку детали. Альтернативный метод омеднения (гальванический слой меди на стали) подходит только на токоведущих шинах — на нагруженных узлах рамы или двигателя медная прослойка расслаивается через 2-3 месяца. При заказе биметаллической сварки уточните у мастера толщину вставки под вашу деталь — поддону картера хватит 2 мм, для рамы спецтехники требуется от 5 мм.
Какие детали требуют соединения алюминия со сталью
- Рамы спецтехники: алюминиевый корпус к стальной раме — биметаллическая вставка толщиной от 5 мм распределяет нагрузку от вибрации.
- Переходники двигателя: алюминиевый блок к стальной опоре — классический случай на дизелях Cummins и Yanmar.
- Корпуса насосов: алюминиевый корпус к стальному фланцу — герметичность обеспечивается только биметаллом.
- Тракт наддува: алюминиевый интеркулер к стальной трубе — при нагреве до 200 °C интерметаллиды расширяются неравномерно, прямой стык лопается за 2-3 цикла.
- Лодочные детали: алюминиевый дейдвуд к стальному кронштейну — в солёной воде биметаллический переходник исключает гальваническую коррозию стыка.
Гарантия и качество шва — как отличить хорошего мастера
Гарантия на сварку алюминия — не просто обещание, а критерий квалификации мастера. Разбираем, что входит в реальную гарантию и как проверить шов до оплаты.
Что значит гарантия на сварной шов по Алматы
В PROFI-DOM мы даём гарантию на каждый сварной шов — если соединение потечёт, треснет или даст поры в течение оговорённого срока, мастерская переваривает бесплатно. Гарантийный срок — 3 года на любой шов: на радиаторах, поддонах и литье (картеры, блоки), при условии штатной эксплуатации. В договоре фиксируется длина шва, тип сплава (АМг, АК, силумин) и границы ответственности: мастерская отвечает за герметичность и целостность шва, а не за износ самой детали. Если деталь была корродирована, имела сквозные раковины или трещины «по телу» — мы предупреждаем об этом до начала работ и не берём гарантию на эти дефекты. Гарантия не распространяется на шов при механическом ударе, перегреве двигателя или попадании антифриза с маслом в зону сварки — эти случаи фиксируются актом приёма.
Как проверить качество сварного шва на алюминии
- Визуальный осмотр: шов ровный, без трещин, пор и подрезов, цвет — матовый серебристый без чёрного налёта и сажи.
- Герметичность: радиаторы и баки проверяем опрессовкой воздухом под давлением 1,5–2 атм с погружением в воду или мыльным раствором.
- Прозвонка: на ответственных деталях (картеры, корпуса редукторов) — проверка ультразвуком или капиллярным методом (цветная дефектоскопия).
- Гарантия мастера: сварщик, уверенный в своём качестве, даёт письменную гарантию на шов с конкретным сроком — у нас это 3 года; устное «если что — подойдите» гарантией не считается.
Почему частные сварщики с OLX не дают гарантию
Частные сварщики на OLX и в гаражных мастерских часто не дают письменную гарантию, потому что работают без аттестации, на старом оборудовании и без контроля состава газа — стык может дать поры или трещину на следующий день. У них нет сертифицированных баллонов с аргоном (чистота газа 99,998% против 99,5% в кустарных заправках) и сварочных аппаратов с импульсным режимом для тонкостенных деталей. Когда мастер говорит «гарантия — пока я здесь» или «если что — приносите обратно», это не гарантия: нет чёткого срока, не зафиксированы условия эксплуатации, и через месяц он может просто не ответить на звонок. Настоящая гарантия — письменное обязательство с указанием даты, длины шва и условий, при которых переварка производится бесплатно.
Частые задачи — радиатор, поддон, литьё, рама и выезд по Алматы
Разбираем четыре самые частые задачи по алюминию — что важно знать до обращения к мастеру.
Сварка алюминиевого радиатора — можно ли заварить и сколько стоит
Алюминиевый радиатор можно заварить — мы используем импульсный TIG с присадкой ER4043, чтобы не прожечь тонкостенный металл (0.5–1.5 мм), цена от 3 500 ₸ за точку. На радиаторах охлаждения Toyota, Mitsubishi и Hyundai трещина чаще всего идёт по коллектору или по трубке — первый случай требует замены секции, второй заваривается без разбора. Интеркулеры дизельных двигателей (Isuzu, Hino) варятся по той же технологии, но требуют проверки на герметичность под давлением 1.5 атм — стык, который держит воздух, не всегда держит масляный туман. Если радиатор тёк в месте пайки, а не в основном металле, его, как правило, удаётся восстановить.
Сварка поддона двигателя и картера — что важно знать
Треснувший алюминиевый поддон двигателя или картер КПП — частая задача в PROFI-DOM: варим силумин АК7–АК9 с подогревом детали до 200 °C и присадкой ER4047, цену называем по фото до выезда. На поддонах VW/Audi и Subaru трещина часто идёт по резьбовому отверстию сливной пробки — там металл тоньше, и без усиления пластиной через год стык может треснуть снова. Картеры варим только после полной разборки и мойки — остатки трансмиссионной жидкости дают поры в стыке даже при обратной продувке аргоном.
Сварка силумина и литья — головки блоков, корпуса
Силуминовое литьё (АК7, АК9) — самый сложный материал для обработки: мы варим его с предварительным подогревом до 200–250 °C, присадкой ER4047 и медленным охлаждением, чтобы деталь не треснула. Головки блоков 1JZ, 2JZ и VQ35DE — типичные заказы: трещина идёт между сёдлами клапанов, где металл испытывает термические нагрузки, и без предварительного фрезерования плоскости стык может лечь криво. Корпуса водяных помп и термостатов варить сложнее — внутренние каналы требуют, чтобы стык не перекрыл проток. Если силуминовую деталь сварить без подогрева, стык пойдёт трещинами из-за разницы температур — это самая частая ошибка гаражных мастеров.
Сварка велосипедной рамы и алюминиевой лодки
Велосипедные рамы из сплавов 6061 и 7005 и алюминиевые лодки — тонкостенные конструкции (1–3 мм), которые мы варим TIG-импульсом с присадкой ER4043 для рам и ER5356 для лодок, чтобы не прожечь металл. На рамах горных велосипедов (Merida, Trek) трещина идёт по сварному шву дропаута или в месте крепления заднего амортизатора — там нагрузка на разрыв, и без усиления накладкой из 6061 стык долго не проживёт. Лодки-плоскодонки «Казанка» и «Амур» варятся на весу, с графитовой подкладкой изнутри — так стык получается герметичным без наплывов внутрь. На лодке шов должен быть не только герметичным, но и пластичным — жёсткий стык даст трещину при деформации днища на волне, поэтому режим подбирают с запасом по току.
Заключение
Сварка алюминия — процесс, где каждый этап влияет на результат. Мы собрали главные пункты, которые стоит помнить до обращения к мастеру.
Главные выводы по работе с алюминием
- TIG с переменным током: для ремонта деталей и тонкого металла это основной метод; MIG подходит только для толстых конструкций, электрод из-за оксидной плёнки не подходит.
- Присадка под сплав: для каждого сплава нужна своя проволока — ER4043 для рам из АД31/6061, ER5356 для АМг (лодки, баки), ER4047 для литья (поддоны, картеры).
- Подогрев детали: детали толще 5 мм и силуминовое литьё обязательно греют до 150–250 °C — иначе шов треснет из-за внутренних напряжений.
- Цена ремонта: радиаторы считаются за точку — от 3 500 ₸, литьё и биметалл оцениваем по фото до выезда, минимальный заказ — 5 000 ₸.
- Проверка шва: качественный шов — без пор, трещин и прожогов; герметичность проверяют водой или воздухом под давлением до установки детали.