
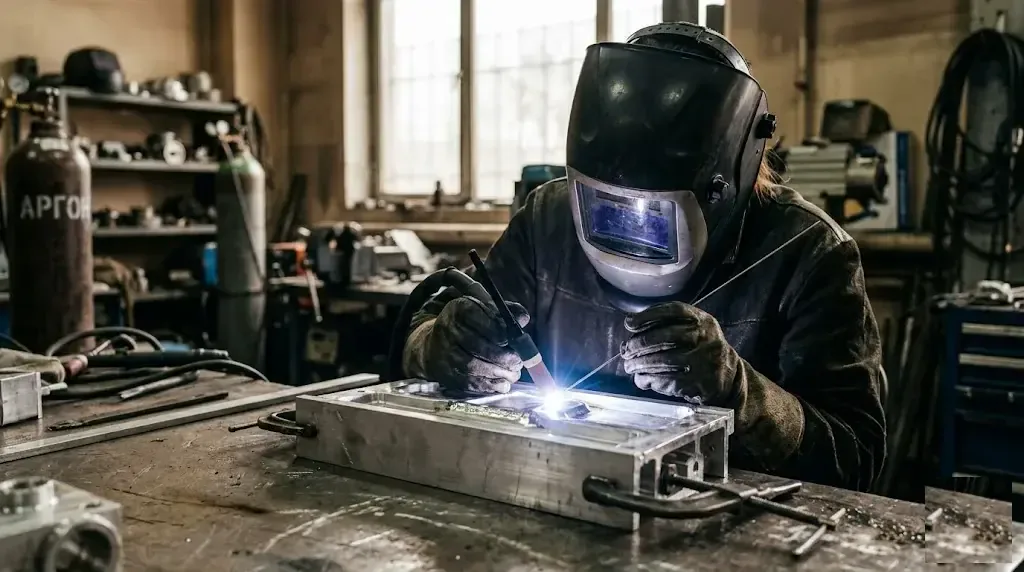
АРГОННАЯ СВАРКА в АЛМАТЫ
от 7 000 тг.* за 1 МЕТР
Долговечная и качественная агронная сварка, благодаря соблюдению высоких стандартов качества, и высокой квалификации наших сотрудников.
 Швы по ГОСТ 5264-80
Монтаж от 1 дня Выезд за 45 минут
Монтаж от 1 дня Гарантия 3 года
 Цены от 7000 ₸
Договор и смета

АРГОННАЯ СВАРКА в АЛМАТЫ
от 7 000 тг.* за 1 МЕТР
Долговечная и качественная агронная сварка, благодаря соблюдению высоких стандартов качества, и высокой квалификации наших сотрудников.
Швы по ГОСТ 5264-80
Монтаж от 1 дня
Выезд за 45 минут
Монтаж от 1 дня
Гарантия 3 года
Цены от 7000 ₸
Договор и смета
УСЛУГИ ПО АРГОННОЙ СВАРКЕ
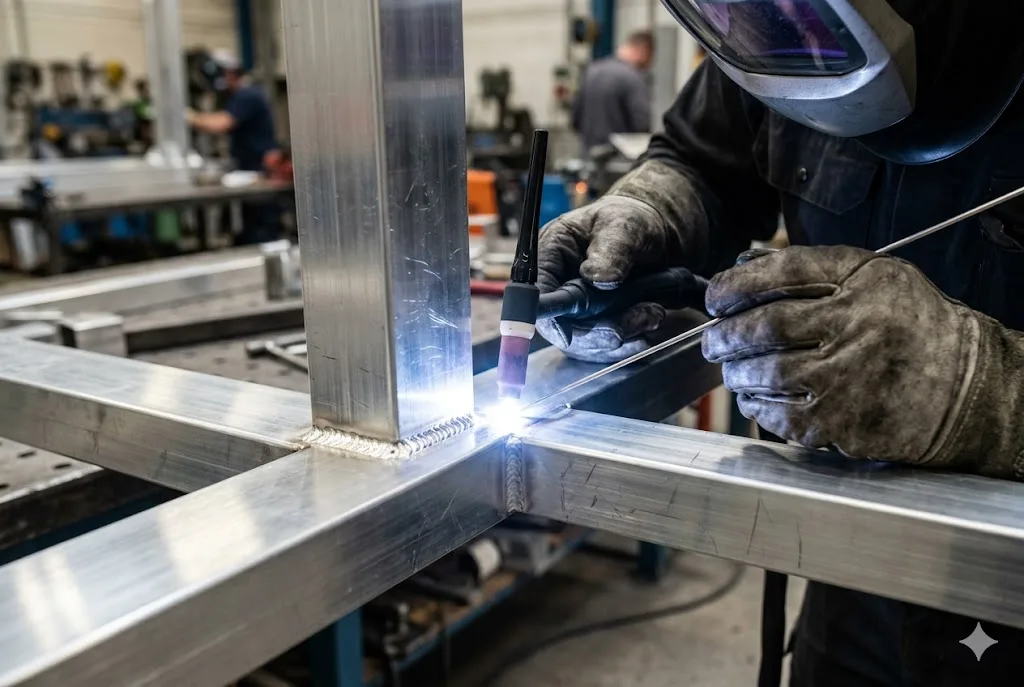
Сварка алюминиевых конструкций
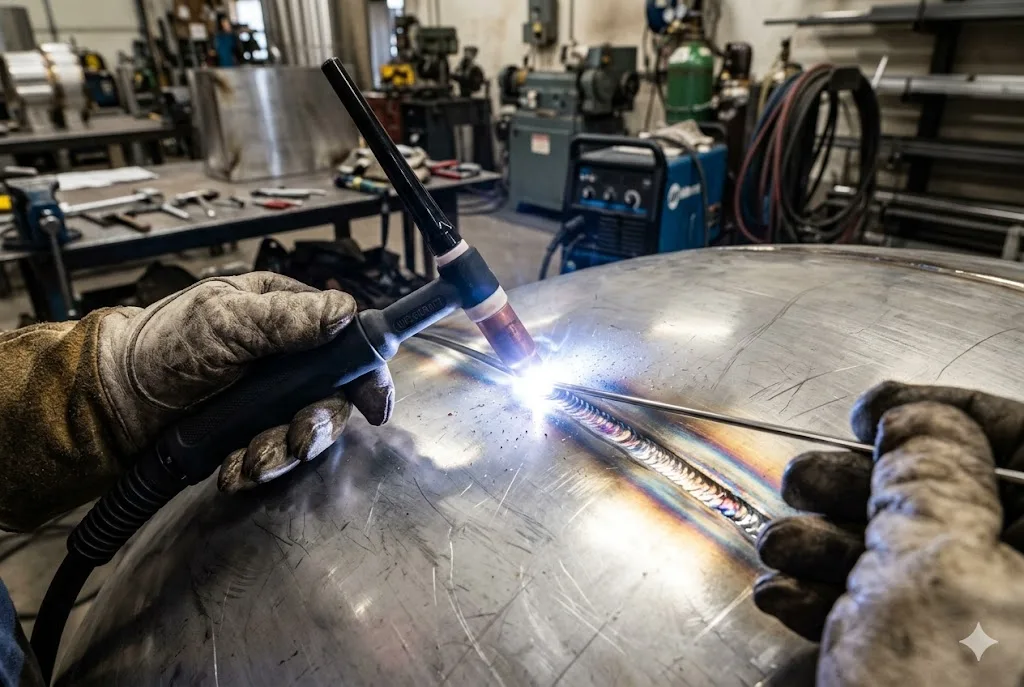
Ремонт нержавеющих изделий
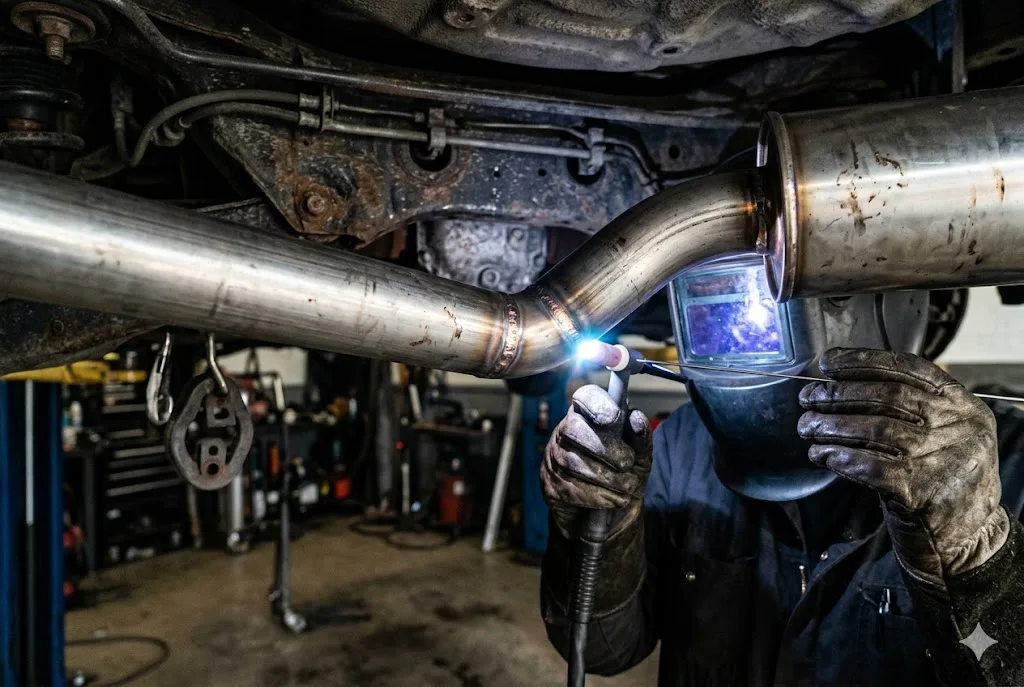
Варка глушителей и выхлопных систем
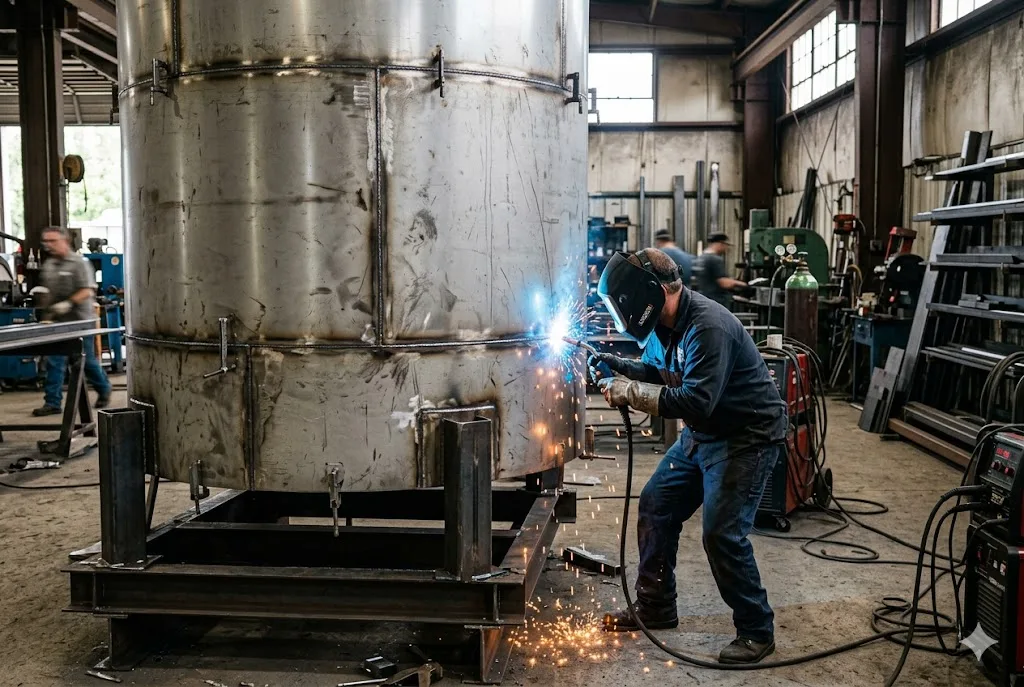
Изготовление металлических баков
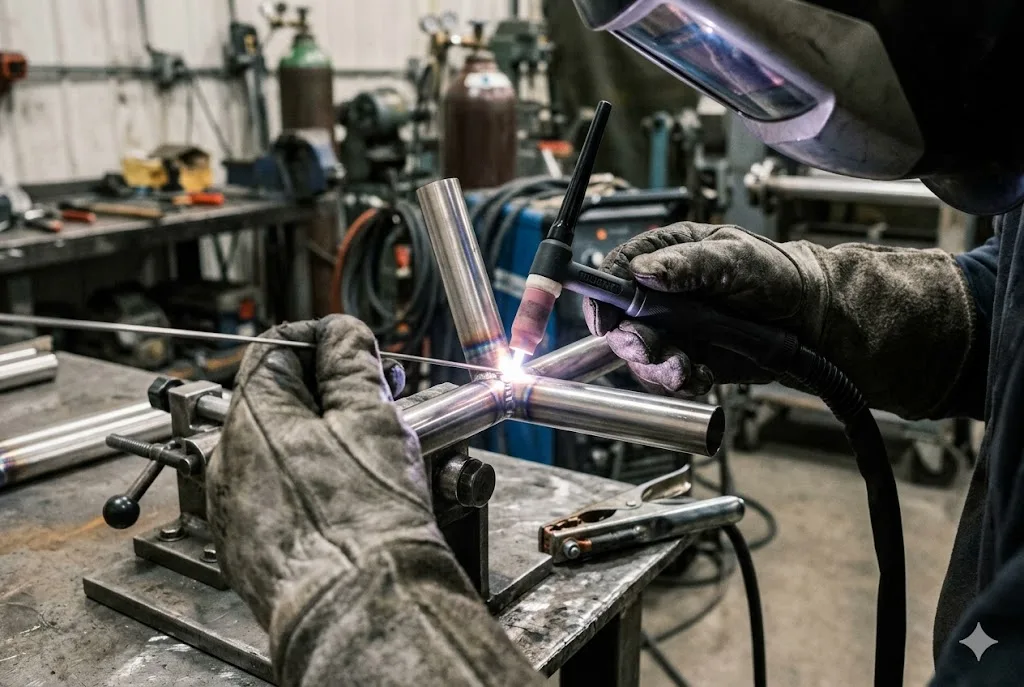
Сварка тонкостенных труб
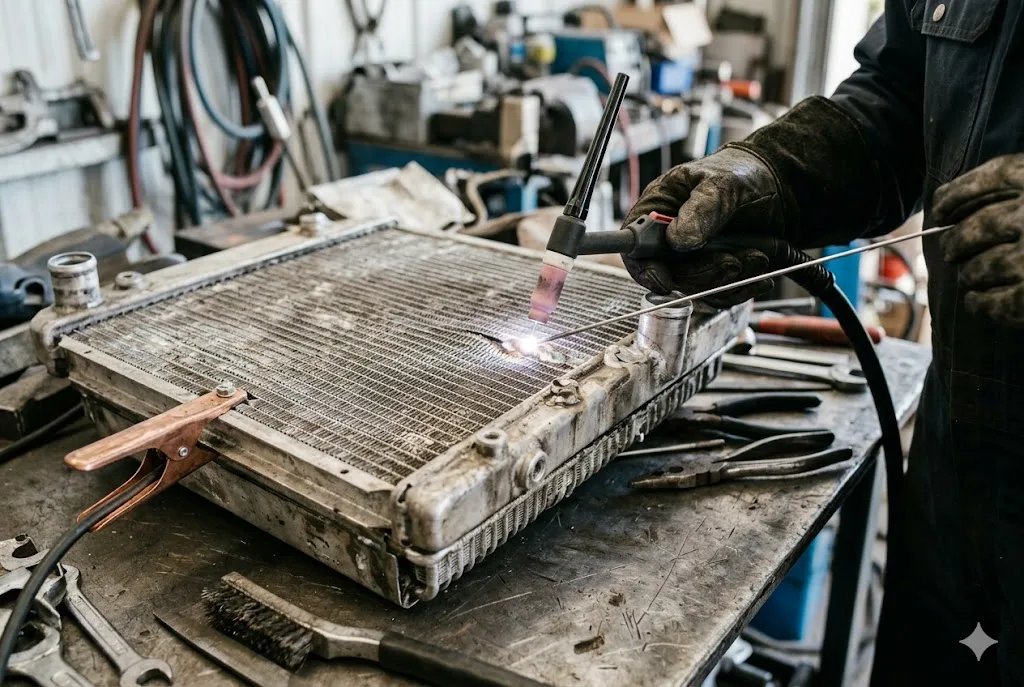
Ремонт радиаторов и теплообменников
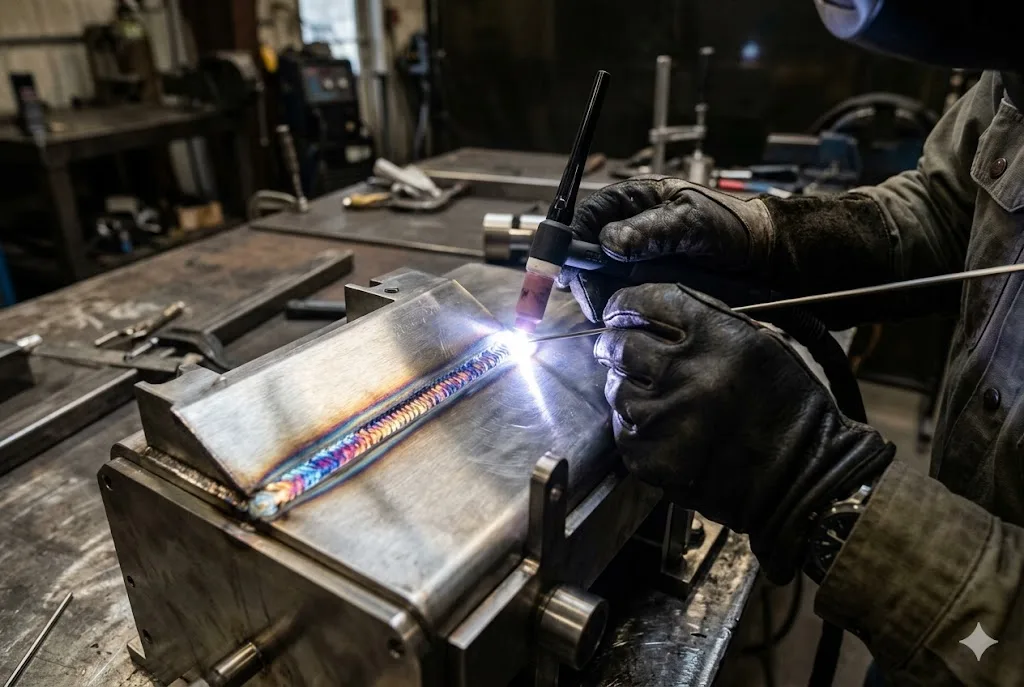
Сварка титановых деталей
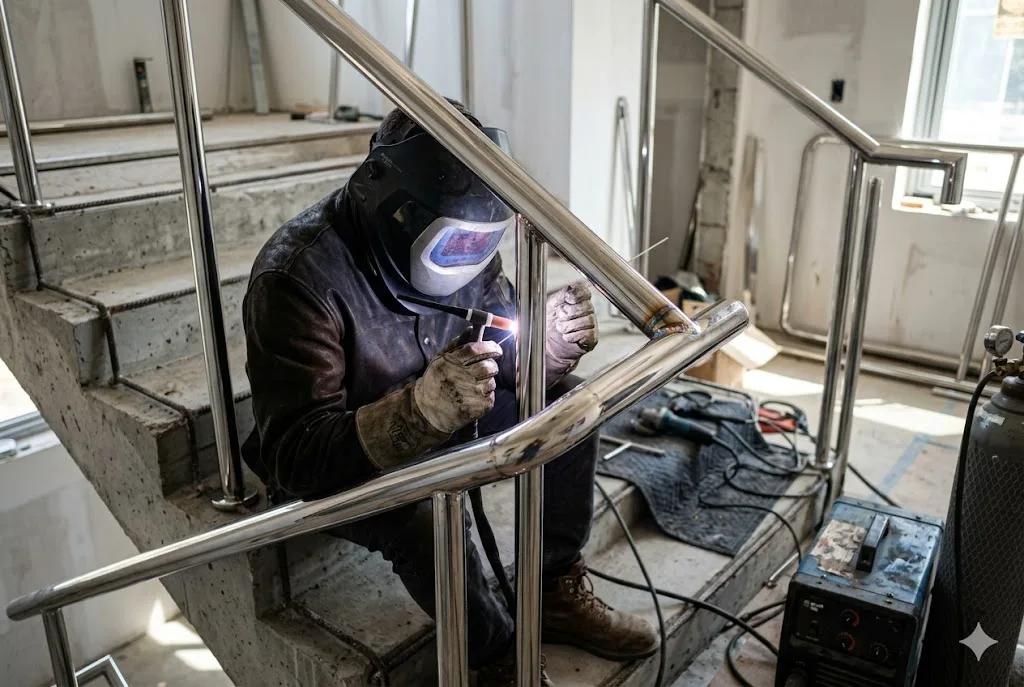
Изготовление ограждений и поручней
УСЛУГИ ПО АРГОННОЙ СВАРКЕ
Сварка алюминиевых конструкций
Сварка тонкостенных труб
Ремонт нержавеющих изделий
Ремонт радиаторов и теплообменников
Варка глушителей и выхлопных систем
Изготовление металлических баков
Сварка титановых деталей
Изготовление ограждений и поручней
Перезвоним в течение 3 минут
ЦЕНЫ НА АРГОННУЮ СВАРКУ
В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Выезд мастера по городу (Алматы) | от 3 000 ₸ | от 1 часа |
| Минимальная стоимость заказа | от 5 000 ₸ | — |
| Сварка алюминиевых конструкций (за метр шва) | от 2 500 ₸ | от 1 часа |
| Сварка нержавеющей стали (за метр шва) | от 3 000 ₸ | от 1 часа |
| Сварка медных труб (за стык) | от 1 500 ₸ | от 30 минут |
| Сварка титановых деталей (за изделие) | от 5 000 ₸ | от 2 часов |
| Ремонт радиаторов и теплообменников (за точку) | от 3 500 ₸ | от 1 часа |
| Замена газового баллона (аргон) | от 2 000 ₸ | от 30 минут |
| Шлифовка и полировка шва | от 1 -00 ₸ | от 30 минут |
| Срочный выезд (в течение 2 часов) | от 5 000 ₸ | от 1 часа |
Преимущества АРГОННОЙ СВАРКИ с Profi-Dom
Аккуратные швы без дефектов
Соблюдаем технологию сварки и зачищаем каждый шов, чтобы конструкция была прочной и эстетичной
Аттестованные мастера с опытом
Все сварщики имеют подтверждённую квалификацию и регулярно проходят проверку навыков
Профессиональное оборудование
Работаем на современных инверторных аппаратах, обеспечивающих стабильную дугу и точный контроль

Соблюдение оговоренных сроков
Выполняем заказы от 1 дня, фиксируем дату готовности в договоре и не затягиваем процесс
Официальная гарантия на работы
Даём гарантию до 3 лет на все сварные соединения, прописанную в закрывающих документах
Прозрачная цена в тенге
Стоимость фиксируется в смете до начала работ, без скрытых наценок и дополнительных платежей
Преимущества АРГОННОЙ СВАРКИ с Profi-Dom
Соблюдаем технологию сварки и зачищаем каждый шов, чтобы конструкция была прочной и эстетичной
Аккуратные швы без дефектов
Все сварщики имеют подтверждённую квалификацию и регулярно проходят проверку навыков
Аттестованные мастера с опытом
Работаем на современных инверторных аппаратах, обеспечивающих стабильную дугу и точный контроль
Профессиональное оборудование
Выполняем заказы от 1 дня, фиксируем дату готовности в договоре и не затягиваем процесс
Соблюдение оговоренных сроков
Даём гарантию до 3 лет на все сварные соединения, прописанную в закрывающих документах
Официальная гарантия на работы
Стоимость фиксируется в смете до начала работ, без скрытых наценок и дополнительных платежей
Прозрачная цена в тенге
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Обсуждение и расчёт
Мы бесплатно консультируем вас по телефону или в мессенджере и готовим прозрачную смету без скрытых платежей.
- 02.Выезд на замер
Мы выезжаем на объект в удобное для вас время, чтобы точно снять все размеры и учесть особенности площадки.
- 03.Создание эскиза
Мы разрабатываем подробный чертёж будущей конструкции, чтобы вы наглядно видели результат до начала работ.
- 04.Согласование договора
Мы фиксируем в договоре окончательную цену, чёткие сроки и гарантийные обязательства на все виды работ.
- 05.Подготовка металла
Мы закупаем сертифицированный металлопрокат нужных марок и толщин, гарантируя прочность и долговечность изделия.
- 06.Профессиональная сварка
Мы выполняем все сварочные швы на современном оборудовании, обеспечивая надёжность и аккуратный внешний вид соединений.
- 07.Антикоррозийная защита
Мы обрабатываем металл грунтовкой и краской, защищая конструкцию от коррозии и продлевая срок её службы.
- 08.Доставка и монтаж
Мы привозим готовое изделие по адресу в Алматы и устанавливаем его на вашем участке строго по проекту.
Узнайте стоимость и сроки сварочных работ за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ
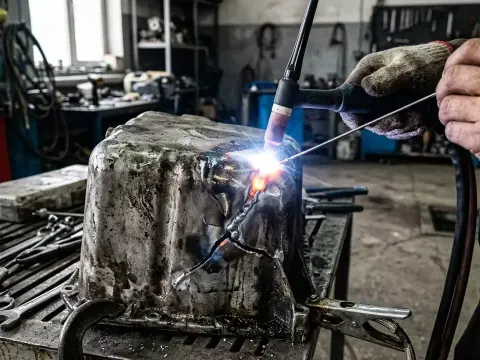 Сварка пробитого алюминиевого поддона картера в Алатауском районе
Ремонт занял 2 часа, стоимость составила 18 000 ₸. Деталь полностью восстановлена без необходимости дорогостоящей замены.
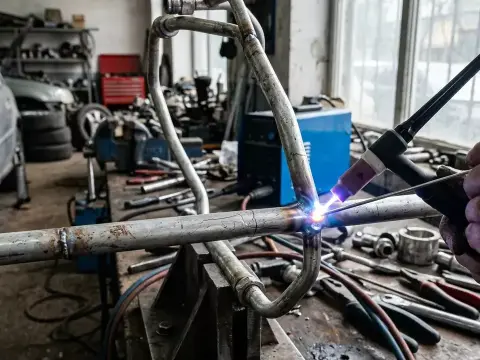 Ремонт трубок автокондиционера для СТО в Турксибском районе
Выполнено за 1 час, цена — 8 000 ₸. Система успешно прошла опрессовку давлением.
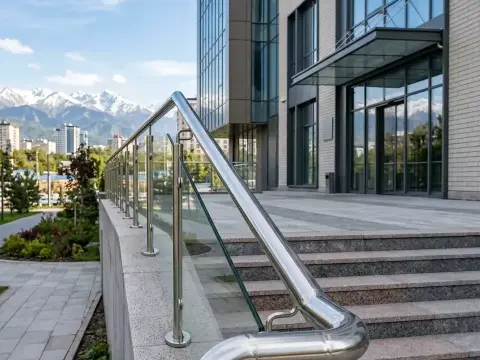 Изготовление перил из нержавейки для входной группы БЦ в Алмалинском районе
Проект занял 3 дня, бюджет — 145 000 ₸. Заказчик получил премиальный внешний вид без малейших следов сварки.
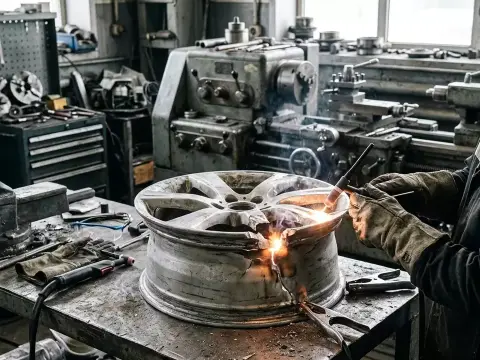 Восстановление геометрии литого диска в Жетысуском районе
Срок выполнения — 4 часа, цена — 22 000 ₸. После проточки на станке диск вернулся к идеальному балансу.

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Подробно про аргонная сварка
PROFI-DOM выполняет аргонную (TIG) сварку алюминия, нержавейки, латуни, меди и тонкостенных деталей от 0.5 мм в Алматы. Цена — от 300 ₸ за см шва, выезд по городу — от 3000 ₸, работаем круглосуточно. Гарантия на шов — 6 месяцев.
Что варим аргоном — материалы и детали
Аргонодуговая сварка (TIG) подходит для большинства цветных металлов и тонкостенных деталей. Разберём, какие материалы мы варим и с какими задачами к нам приходят. Аргонная сварка алматы от PROFI-DOM — это TIG-сварка алюминия, нержавейки и цветных металлов с выездом по городу.
Алюминий и его сплавы — радиаторы, поддоны, картеры
Мы варим алюминий марок АМг и АД — это основа для радиаторов, поддонов двигателя, картеров и корпусов. Алюминий требует переменного тока (AC) на TIG-аппарате — это снимает оксидную плёнку и даёт чистый шов без пор. В нашей мастерской под алюминиевые детали используем присадки ER4043 (под АД) и ER5356 (под АМг): первый даёт текучесть на тонких стенках, второй — прочность на картерах и интеркулерах. Ремонт алюминиевого поддона от Toyota Camry или радиатора Volvo — типовой заказ, занимает 40–60 минут с подготовкой. На мой взгляд, именно алюминий — самый частый материал в сварке по городу: радиаторы горят от коррозии, поддоны трескаются на ямах. Перед сваркой запросите пробный шов на обрезке — это покажет, убирает ли мастер оксидную плёнку током AC, а не просто плавит металл.
Нержавейка AISI 304/430 — перила, поручни, детали
Нержавейку AISI 304 и 430 мы варим на постоянном токе (DC) — шов получается коррозионностойким и эстетичным. Нержавейку варим присадочными прутками ER308 — они обеспечивают прочность шва на уровне основного металла. В отличие от алюминия, нержавейка требует точного контроля тепловложения: перегрев ведёт к «отпуску» и потере антикоррозийных свойств по краям шва. В наших заказах часты нержавеющие перила для частных домов в Горном Гиганте и поручни для кафе на Арбате — детали длиной до 6 метров, где важна эстетика лицевой стороны. На нержавейке AISI 430 (ферритная) шов выходит матовым, на AISI 304 (аустенитная) — с лёгким золотистым оттенком при правильной газовой защите. При заказе сварки нержавеющих деталей уточните у мастера, какой присадкой он варит — ER308L для пищевой стали не даёт «отпуска» на тонкостенных трубах до 1 мм.
Цветные металлы — латунь, медь, титан
Латунь, медь и титан — сложные материалы, но у нас есть опыт работы с каждым: титан требует строгой газовой защиты, латунь — точного подбора присадки. Титан (например, выхлопные системы на мотоциклах) варим только в среде аргона с осциллятором — без него шов становится хрупким из-за насыщения азотом и кислородом. Медь, из-за высокой теплопроводности, требует предварительного подогрева до 200–300 °C и присадки из фосфористой бронзы — иначе расплав не заполняет стык. Латунь Л63 и ЛС59 мы варим на минимальном токе с присадкой из кремнистой бронзы (ERCuSi-A), чтобы избежать выгорания цинка — иначе шов получается пористым и жёлтым. Если варите медный коллектор для котла, попросите мастера сделать предварительный прогрев газовой горелкой — это сокращает время сварки и снижает риск непровара корня шва.
Тонкостенные детали от 0.5 мм — без прожогов
Тонкую сталь и алюминий от 0.5 мм мы варим импульсным режимом TIG — это исключает прожоги и деформацию. Импульсный ток даёт короткие сварочные циклы, при которых металл не успевает перегреться, а шов остаётся герметичным. На импульсном режиме восстанавливаем велосипедные рамы из алюминиевого сплава 6061 (стенки 0.8–1.2 мм) — без импульса деталь ведёт дугой. На тонкостенных кронштейнах из нержавейки AISI 304 толщиной 0.5 мм используем вольфрамовый электрод 1.6 мм и минимальную силу тока 15–20 А — этого хватает на проплавление без прожога при условии зазора не более 0.2 мм и зачистки ацетоном от масла. На деталях тоньше 0.8 мм со сложной геометрией (например, корпус мотоциклетного воздушного фильтра) попросите сварщика сделать прихватки через каждые 15–20 мм — это фиксирует форму и позволяет варить без деформации.
Почему TIG-сварка — преимущества для алюминия и нержавейки
Сварка аргоном — это работа неплавящимся вольфрамовым электродом в защитной среде инертного газа. Аргонодуговая сварка (TIG) принципиально отличается от обычной электродной или полуавтомата в среде CO₂. Разберём, почему для алюминия и нержавейки выбирают именно её и что дают разные режимы тока.
Чем TIG отличается от обычной сварки
TIG-сварка использует неплавящийся вольфрамовый электрод и защитный газ аргон — это даёт чистый, точный шов без шлака и брызг. Аргон сварка TIG — единственный способ получить чистый шов без шлака и брызг на алюминии и нержавейке. В отличие от электродной сварки, где покрытие электрода образует шлаковую корку, аргон полностью изолирует сварочную ванну от кислорода — окалина не появляется, и деталь не требует зачистки болгаркой после варки. Для сравнения: полуавтомат в среде CO₂ даёт множество брызг, которые приходится сбивать, а на тонкостенном алюминии 1–2 мм он просто прожжёт деталь. TIG-аппарат позволяет регулировать силу тока от 5 до 200 А с шагом в 1 А — это даёт возможность варить стенку толщиной 0,8 мм без деформации. Инвертор TIG AC/DC, баллон аргона и набор цанг с соплами — базовый комплект для такой работы. На алюминиевых радиаторах или корпусах из нержавейки брызги и шлак недопустимы: они забивают соты или портят внешний вид — TIG решает эту задачу без послесварочной обработки.
Режимы AC и DC — для каких металлов
Алюминий варим на переменном токе (AC) — он разрушает оксидную плёнку Al₂O₃, которая плавится при 2050 °C против 660 °C у самого металла, и даёт чистую сварочную ванну. Нержавейку и сталь варим на постоянном токе прямой полярности (DC), который даёт глубокое проплавление без перегрева кромок. Присадочные прутки подбираются под металл: ER4043 для общего алюминия, ER5356 для более прочных швов на силовых элементах, ER308 для нержавейки AISI 304/316. В PROFI-DOM под каждый материал выставляют частоту импульсов на инверторе — это дополнительно снижает нагрев детали. Если варить алюминий на постоянном токе, оксидная плёнка не разрушится — шов получится рыхлым с чёрным налётом, и при малейшей нагрузке он треснет. Присадка подбирается не «на глаз», а по марке сплава: на литом алюминии АК7 работает ER4043, на деформируемом АМг5 — ER5356.
Чистота шва и минимальная деформация
TIG-шов не требует дополнительной обработки — он ровный, без пор и трещин, с минимальной зоной термического влияния (ЗТВ) шириной 2–5 мм против 10–20 мм у электродной сварки. Меньший нагрев детали означает, что алюминиевый радиатор или тонкостенный корпус не «поведёт» после сварки — геометрия сохраняется в пределах 0,1 мм на 100 мм шва. Контроль качества сварного шва включает визуальный осмотр на поры и кратеры, проверку герметичности водой под давлением 2–4 атм и, при необходимости, капиллярную дефектоскопию. Если после TIG-сварки на алюминии остались чёрные точки или кратер в конце шва — это брак, вызванный неправильной обдувкой аргоном или резким обрывом дуги. Шов без дефектов держит нагрузку на разрыв на уровне 80–95 % прочности основного металла — на нержавеющих перилах или кронштейнах это запас прочности на десятилетия.
Цена за см шва и как считается стоимость
Стоимость сварки аргоном складывается из длины шва, материала и сложности доступа. Аргон сварка алматы по прозрачной цене за см шва — от 300 ₸ на алюминий, без скрытых наценок. Мы используем прозрачную формулу — цена за сантиметр шва или за деталь, без скрытых наценок.
Цена за см шва — алюминий, нержавейка, цветмет
Аргонная сварка алматы цена — от 300 ₸ за см шва на алюминий и сплавы АМг/АД, от 350 ₸ на нержавейку AISI 304/430, от 400 ₸ на латунь и медь. Аргонная сварка цена за см — от 300 ₸ на алюминий и сплавы АМг/АД, от 350 ₸ на нержавейку AISI 304/430, от 400 ₸ на латунь и медь. Титановые детали идут от 500 ₸ за см из-за необходимости строгой защиты сварочной ванны аргоном чистоты 99.998%. В нашей мастерской расценка фиксирована для каждого материала в диапазоне толщины 0.5–6 мм — тонкостенная нержавейка 0.8 мм стоит те же 350 ₸ за см, что и лист 3 мм. Длина шва считается по фактическому провару: если шов 15 см, платите за 15 см, без округления до метра — это экономит 30–50% против мастерских с минимальной наценкой за «метр».
Прайс-таблица — типовые работы и цены
| Тип работы | Материал | Единица расчёта | Цена от, ₸ |
|---|---|---|---|
| Сварка алюминия (радиатор, поддон) | Алюминий АМг/АД | см шва | 300 |
| Сварка нержавейки (перила, поручни) | Нержавейка AISI 304/430 | см шва | 350 |
| Сварка латуни / меди | Латунь, медь | см шва | 400 |
| Сварка титана | Титан | см шва | 500 |
| Ремонт детали ДВС (картер, блок) | Алюминий / чугун | за деталь | от 5000 |
| Выезд по Алматы | — | за выезд | от 3000 |
| Минимальный заказ | — | — | 3000 |
Итоговая цена может измениться при сложном доступе к шву — например, в подкапотном пространстве или на высоте — или при необходимости предварительной зачистки окисной плёнки щёткой из нержавейки.
Цена за деталь — когда выгоднее
Если деталь сложная (картер, блок ДВС, корпус редуктора), берём цену за деталь — от 5000 ₸, включая подготовку и контроль. У нас такой подход применяют для ремонта трещин на алюминиевых поддонах, восстановления сорванной резьбы в головке блока или заварки корпуса водяного насоса. Цена за деталь часто выгоднее при объёмном ремонте — заварить трещину на поддоне с зачисткой и проверкой герметичности выйдет 5000–7000 ₸, тогда как по сантиметрам шестисантиметровый шов с подготовкой потянул бы на 6000–7500 ₸. Разница в 10–15% появляется за счёт того, что подготовка включена в фикс, а не считается отдельно за каждый миллиметр.
Что влияет на конечную стоимость
На конечную стоимость сварки влияют длина шва, материал, сложность доступа, необходимость выезда и срочность. Выезд до клиента по Алматы добавляет от 3000 ₸ — эта сумма покрывает транспорт и время мастера в пути. Сложный доступ к месту сварки (внутри кузова, на высоте, в труднодоступном отсеке) может увеличить цену на 20–30% из-за дополнительной подготовки и неудобного положения горелки. Толщина металла тоже корректирует стоимость — тонкостенные детали (0.5–1 мм) требуют пульсирующего режима тока, что добавляет 10–15% к цене за см, но исключает прожоги, которые в другом месте испортили бы деталь за один проход.
Выезд по Алматы, срочно и круглосуточно
Сварка с выездом на дом или в гараж — востребованная услуга. Расскажем, как мы выезжаем, сколько это стоит и когда можно вызвать мастера. Аргонная сварка в алматы с выездом мастера — работаем круглосуточно, цена от 3000 ₸ за выезд плюс стоимость шва.
Выезд по городу — районы, условия, стоимость
Аргонная сварка с выездом стоит от 3000 ₸ — в эту сумму входит дорога мастера в пределах города, остальное — цена за шов. Мы выезжаем во все восемь районов: Алатауский, Алмалинский, Ауэзовский, Бостандыкский, Жетысуский, Медеуский, Наурызбайский и Турксибский — доплата за удалённость внутри города не взимается, стоимость зависит только от длины шва и материала. Мастер приезжает со своим сварочником TIG, баллоном аргона, присадками и маской — ему нужен только доступ к розетке 220 В и место для работы. Если деталь демонтирована и лежит на столе, сварка на месте идёт быстрее, чем с разбором на коленке. Выезжаем во все районы — Алатауский, Бостандыкский, Жетысуский, Медеуский, Турксибский — доплата за удалённость не взимается, если вы в черте города.
Выезд в пригород — доплата за км
В пригород (Каргалы, Узынагаш, Каскелен, Иссык) выезжаем с доплатой 150 ₸ за км от черты города. Расстояние считаем от КАД до точки назначения по кратчайшему маршруту — например, до Каскелена выходит примерно 30 км в одну сторону, доплата около 4500 ₸ сверх стоимости шва. Выезд за город имеет смысл, если объём работ больше 10–15 см шва — иначе доплата за дорогу съедает экономию на доставке детали в мастерскую. Точный расчёт стоимости выезда за город — звоните, мы подскажем итоговую сумму до выезда мастера.
Круглосуточная сварка — когда нужно срочно
Аргонная сварка алматы круглосуточно — если радиатор потёк ночью или нужно срочно заварить деталь перед выездом, звоните в любое время. Ночные выезды (с 23:00 до 07:00) — без наценки, цена та же, что и днём. В нашей практике был случай: владелец Nissan Patrol пробил алюминиевый поддон двигателя на трассе в час ночи, мастер приехал в гараж в Алатауском районе за 40 минут и заварил трещину длиной 8 см за 3500 ₸. Машина ушла своим ходом в 3 часа ночи — без эвакуатора и простоя. Ночные выезды (с 23:00 до 07:00) — без наценки, цена та же, что и днём.
Сроки выезда — от 1 часа
Срочный выезд мастера — от 1 часа с момента звонка, в стандартном режиме — в день заказа. Если деталь можно привезти в мастерскую, сроки ещё короче — часто забираете готовую работу через 2–3 часа. При стандартной загрузке мастер выезжает в течение 3–4 часов — утром принимаем заказ, к обеду уже варим. Если деталь можно привезти в мастерскую, сроки ещё короче — часто забираете готовую работу через 2–3 часа.
Гарантия и качество шва — без пор, прожогов и трещин
Качество сварки — главный страх заказчика: боитесь, что шов потечёт или появится трещина. Расскажем, как мы гарантируем герметичность. Услуги аргонной сварки от PROFI-DOM — с гарантией 6 месяцев, гидро-тестом и прозрачной ценой за см шва.
Гарантия на шов — 6 месяцев
На все швы мы даём гарантию 6 месяцев — если шов потёк или пошла трещина по самому шву или околошовной зоне, перевариваем бесплатно. Это касается алюминиевых поддонов, радиаторов, нержавеющих глушителей и тонкостенных деталей ДВС. Гарантия не покрывает механические повреждения после сварки (удар камнем, деформация при монтаже) и следы коррозии от агрессивных реагентов — их легко отличить от производственного брака по характеру разрушения. За 8 лет практики процент возвратов по гарантии не превышает 2 %, и в 90 % случаев причина — скрытые дефекты материала (раковины в литье), которые вскрываются при проварке, а не ошибка сварщика. Перед сдачей детали мы фотографируем шов и фиксируем параметры режима — это позволяет исключить спорные ситуации при обращении по гарантии.
Как проверяем качество шва — визуальный и гидро-контроль
Каждый сварной стык мы проверяем визуально на наличие пор, кратеров и трещин, а герметичные детали (радиаторы, интеркулеры, поддоны) — гидро-тестом под давлением 1,5–2 атм. Визуальный осмотр выявляет грубые дефекты: непровар корня, подрезы по кромке, несплавление с основным металлом — их видно невооружённым глазом даже на алюминии. Гидро-контроль с мыльным раствором показывает микротрещины размером от 0,1 мм, которые не видны глазом — это стандартная процедура для деталей систем охлаждения и масляных магистралей. На сложных узлах (впускные коллекторы, корпуса компрессоров) дополнительно используем вакуумный тест с разрежением 0,5 бар — он выявляет поры, пропускающие воздух, но не дающие течи воды. Причём гидро-тест обязателен для любого радиатора или интеркулера — без него вы рискуете залить антифриз и обнаружить течь только через неделю эксплуатации.
Как отличить хорошего сварщика — признаки качественной сварки
Сварщик аргоном с опытом даёт гарантию, использует TIG AC/DC, подбирает присадку под металл и проверяет шов — это базовые признаки профессионала. Качественный сварной стык на алюминии ровный, матово-серебристый, без тёмных пятен окислов и раковин, с равномерной чешуйчатой структурой — шаг чешуйки 2–3 мм, ширина валика не превышает толщину металла более чем в 2 раза. На нержавейке допускается лёгкий золотистый оттенок в зоне термовлияния (след защитного газа), но не чёрный нагар — он говорит о недостатке аргона или высокой скорости сварки. Попросите мастера показать фото готовых работ, а лучше — приехать в мастерскую и посмотреть на шов вживую: у опытного сварщика нет боязни демонстрации, он сам заинтересован в репутации. На моделях с толстостенным алюминием (картеры КПП) качественный шов зачищается заподлицо без сколов и раковин — если мастер отказывается зачищать, значит, скрывает поры под верхним слоем наплавки.
Что делать, если шов потёк — бесплатная переварка
Если в течение 6 месяцев сварной стык дал течь или появилась трещина — звоните, в PROFI-DOM перевариваем бесплатно без дополнительных условий и бумажной волокиты. Переварка не означает, что деталь испорчена: мы зачищаем старый стык фрезой или абразивом до здорового металла, заново разделываем кромки и накладываем новый сварной стык с увеличенным на 10–15 % сечением — он получается прочнее первого за счёт снятия зоны термовлияния. Среднее время переварки — 20–30 минут для радиатора, до часа для поддона сложной формы; деталь не остаётся в мастерской дольше одного рабочего дня. Важный нюанс: если течь возникла из-за усталостной трещины основного металла (например, в месте вибрации нагнетателя), мы бесплатно усиливаем зону косынкой или накладкой — это не гарантийный случай, но в нашей практике такие доработки делаются без доплаты, чтобы клиент не приезжал повторно.
Частые задачи — радиатор, поддон, перила, деталь ДВС
Чаще всего к нам приходят с четырьмя типами задач: радиатор, поддон, перила и детали ДВС. Часть из них решается на месте — выездная сварка аргоном экономит время на демонтаже узла. Разберём каждый случай.
Ремонт алюминиевого радиатора — трещина, свищ, скол
Алюминиевый радиатор (охлаждения, интеркулер, кондиционер) мы завариваем TIG-сваркой на переменном токе — шов герметичный, без перегрева соседних сот, которые остаются целыми. На сплавах АМг и АД (чаще всего из них делают радиаторы) используем присадку из той же серии — так шов не трескается при вибрации и перепадах температуры от –30 до +110 °C. Если трещина пошла по стыку сот с коллектором, не обязательно разбирать радиатор и выпаивать повреждённый участок — достаточно заварить на месте, без демонтажа с автомобиля. В PROFI-DOM так делают большинство радиаторов: это занимает 1-2 часа, а не полдня. Если трещина на стыке сот и коллектора, мы не разбираем радиатор — варим на месте, это сокращает время ремонта до 1-2 часов.
Сварка поддона двигателя — трещина, пробой
Поддон двигателя (алюминиевый или стальной) мы варим с предварительной зачисткой масляных загрязнений — цена от 5000 ₸ за деталь. Без этой зачистки поры и непровар гарантированы: масло, даже обезжиренное растворителем, остаётся в микропорах металла. На алюминиевых поддонах используем режим AC с импульсом — так меньше нагрева соседних стенок, и поддон не «ведёт» от перегрева. Стальные поддоны (чаще всего на старых внедорожниках) варим на постоянном токе с присадкой ER70S-6 — шов держит вибрацию и удары камней. Если поддон привезли в мастерскую, стоимость ниже, чем с выездом — не платите за дорогу мастера.
Нержавеющие перила и поручни — сварка на месте
Нержавеющие перила и поручни мы свариваем на месте — выезжаем с оборудованием, шов маскируется под матовую или зеркальную поверхность. Для нержавейки AISI 304 используем присадку ER308L — она даёт шов, который не темнеет и не корродирует в условиях улицы. Выезжаем с инвертором Fronius TransTig 2200 и баллоном аргона 10 л — этого хватает на 4-5 метров шва за один выезд. Сварку ведём на постоянном токе с заваркой «в корень» — провар с обратной стороны без наплывов, которые цепляются за одежду. После сварки шов можно отполировать до зеркального блеска — перила выглядят как цельная деталь.
Детали ДВС — блок, картер, головка, глушитель
Детали ДВС (блоки, картеры, головки, глушители) мы ремонтируем TIG-сваркой — восстанавливаем трещины, сколы, сорванную резьбу. Блоки и головки из серого чугуна варятся с предварительным подогревом до 250 °C — без этого шов трескается при остывании из-за разницы коэффициентов расширения чугуна и наплавленного металла. Для алюминиевых картеров используем присадку АК5 (силумин) — она совпадает по составу с литым корпусом, шов не даёт усадки. Глушители из нержавейки AISI 409 варятся на постоянном токе — шов выдерживает высокие температуры и вибрации.
Заключение
Аргонная сварка — решение для тонкостенных деталей, цветных металлов и герметичных швов. Главное — прозрачная цена, проверенное качество и мастера с TIG-опытом. Вот ключевые выводы.
Главные выводы
- Технология TIG универсальна: подходит для алюминия, нержавейки, латуни, меди, титана и тонкостенных деталей от 0.5 мм.
- Цена считается прозрачно: за см шва (от 300 ₸) или за деталь (от 5000 ₸) — без скрытых наценок на подготовку кромок и присадки.
- Выезд по городу доступен: от 3000 ₸ за выезд, круглосуточно, срочный выезд от 1 часа — мастера приезжают со сварочником, баллоном и расходниками.
- Качество шва проверяется: визуальный осмотр и гидро-тест для герметичных деталей — гарантия на шов 6 месяцев, что исключает повторный приезд.
- Частые задачи решаются на месте: радиаторы, поддоны, перила, детали ДВС — с выездом или в мастерской, с предварительной консультацией по телефону.