
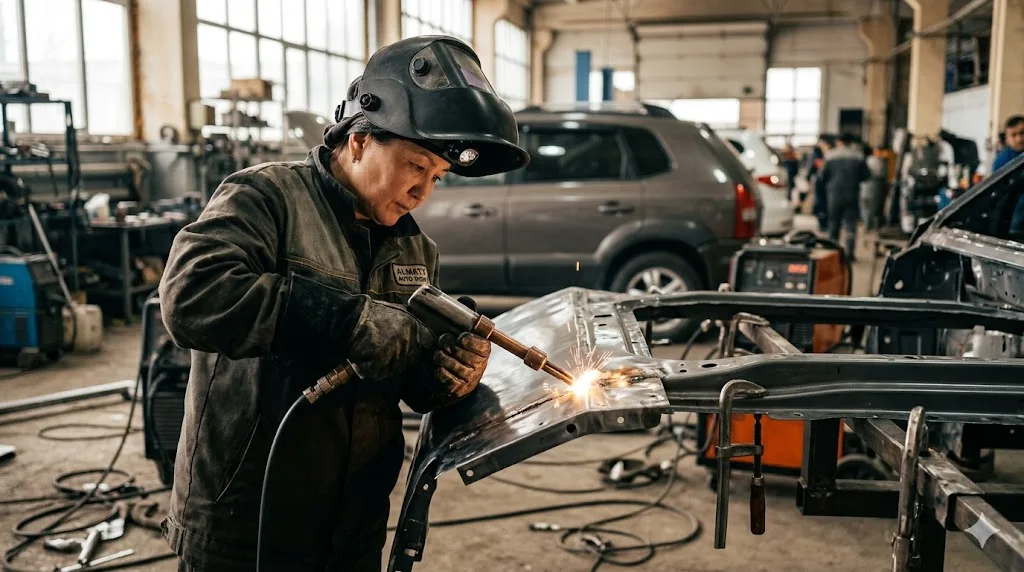
Точечная контактная сварка в Алматы
от 30 тг.* ЗА ТОЧКУ СВАРКИ
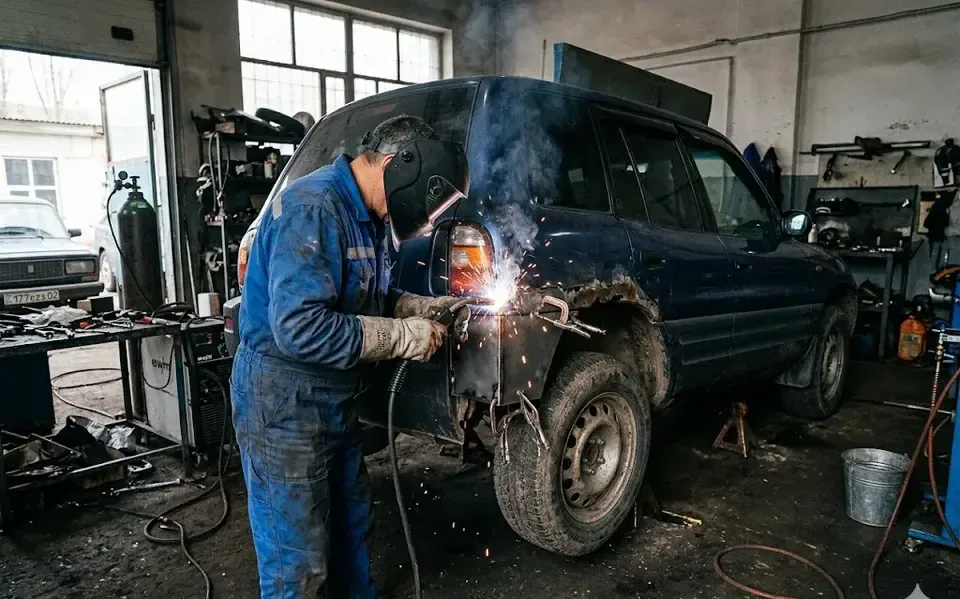
Меняем пороги и арки заводскими точками без поводки кузова: шаг 20–40 мм, точка на кузове от 50 ₸, порог — за 30–90 минут в цехе или с выездом.
 Кузов без поводки:
шаг точек 20–40 мм Порог или арка
за 30–90 минут Гарантия 3 года
 Смета по фото детали,
цена не меняется
Точечная контактная сварка в Алматы
от 30 тг.* ЗА ТОЧКУ СВАРКИ
Меняем пороги и арки заводскими точками без поводки кузова: шаг 20–40 мм, точка на кузове от 50 ₸, порог — за 30–90 минут в цехе или с выездом.
Кузов без поводки:
шаг точек 20–40 мм
Порог или арка
за 30–90 минут
Гарантия 3 года
Смета по фото детали,
цена не меняется
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
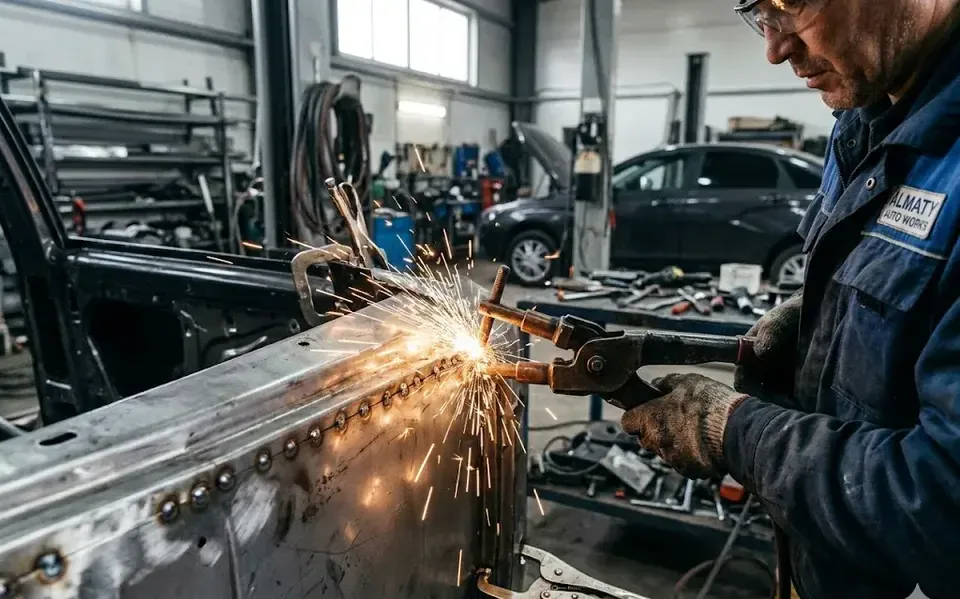
Сварка кузовных панелей
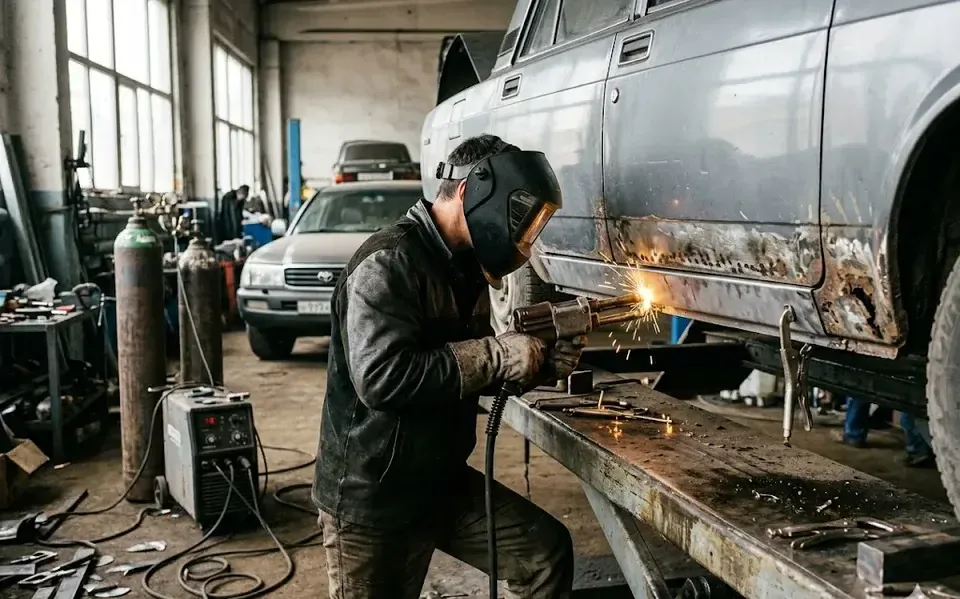
Ремонт порогов автомобиля
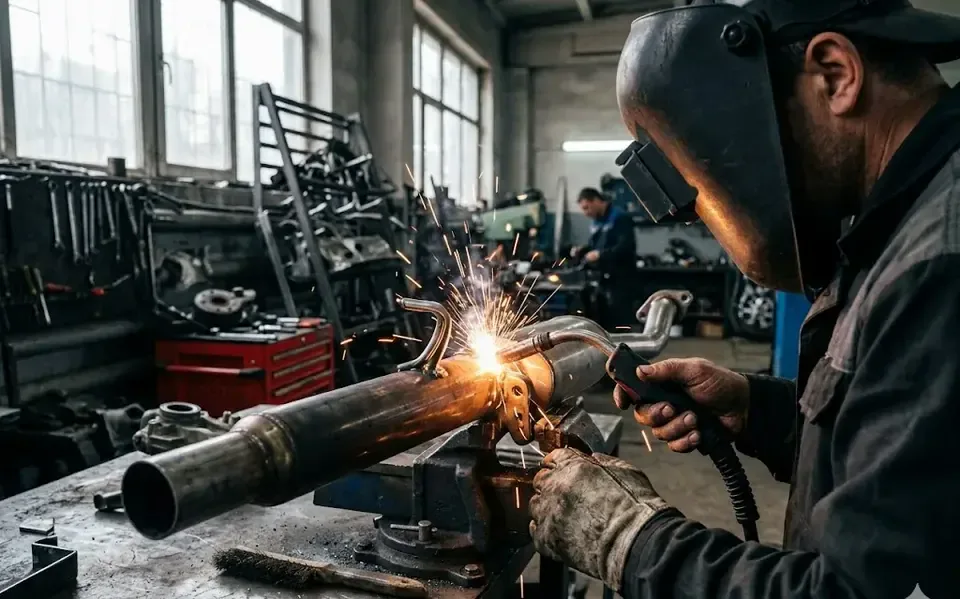
Сварка проволоки и сетки
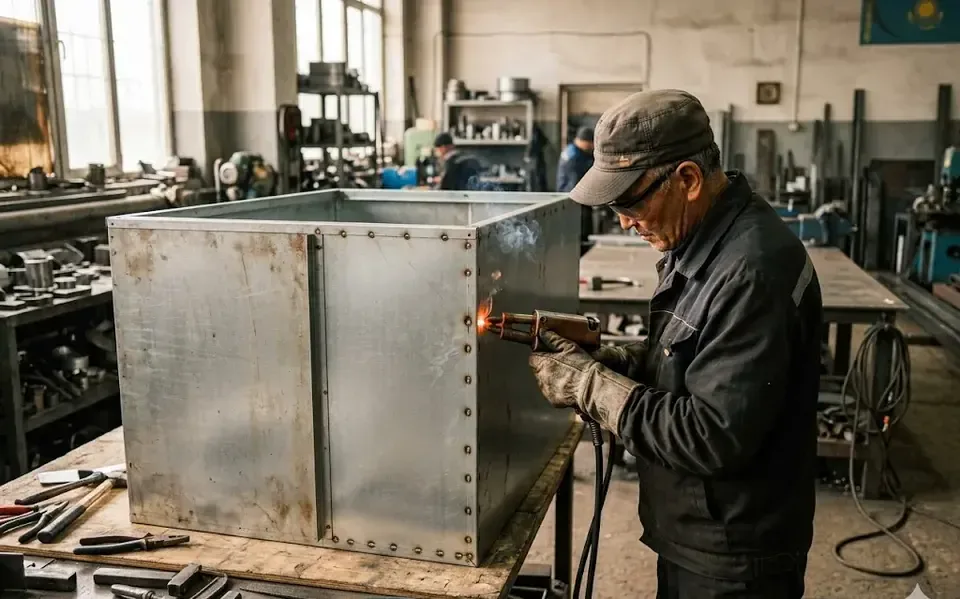
Изготовление металлических корпусов
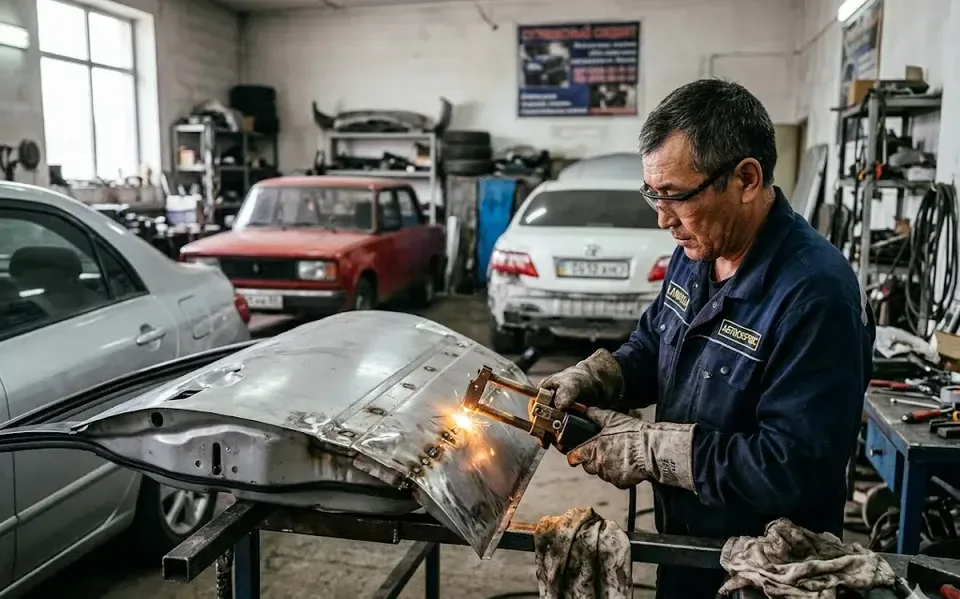
Ремонт дверей и капотов
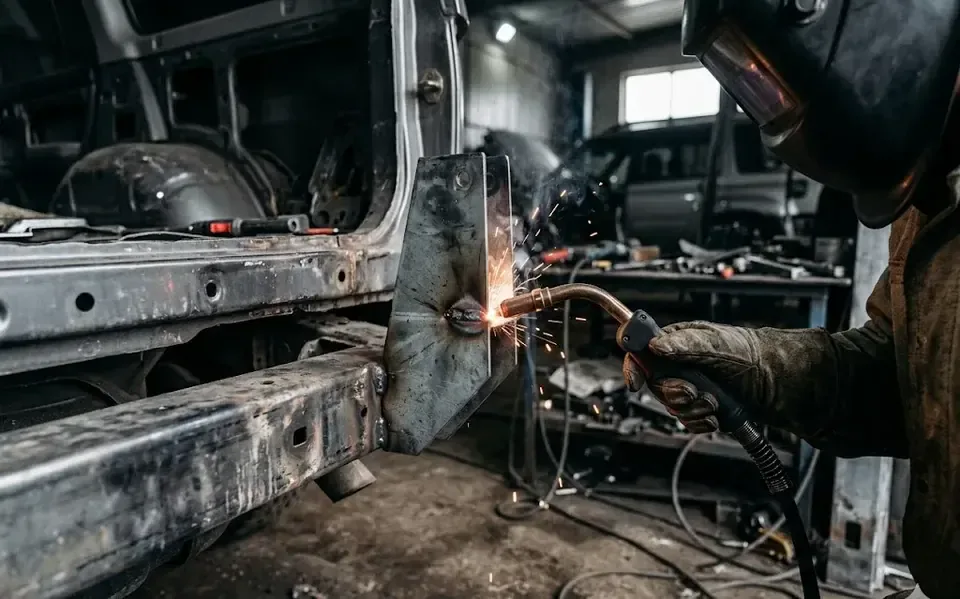
Сварка кронштейнов и усилений
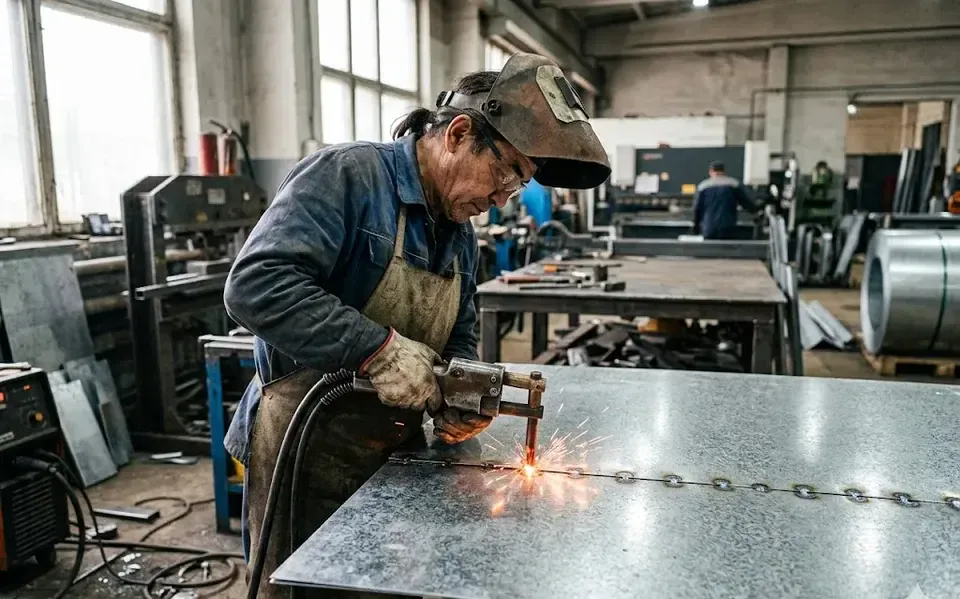
Соединение оцинкованного листа
Ремонт арок колес
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка кузовных панелей
Ремонт порогов автомобиля
Сварка проволоки и сетки
Изготовление металлических корпусов
Ремонт арок колес
Сварка кронштейнов и усилений
Соединение оцинкованного листа
Ремонт дверей и капотов
Перезвоним в течение 3 минут
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка кузовных панелей
Ремонт порогов автомобиля
Сварка проволоки и сетки
Ремонт арок колес
Ремонт дверей и капотов
Сварка кронштейнов и усилений
Соединение оцинкованного листа
Изготовление металлических корпусов
Перезвоним в течение 3 минут
Стоимость ТОЧЕЧНОЙ КОНТАКТНОЙ СВАРКИ В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Выезд мастера по Алматы | от 2 000 ₸ | от 1 часа |
| Минимальный заказ | от 1 000 ₸ | от 30 мин |
| Точка на кузовной панели (сталь 0,5–2 мм) | от 50 ₸ | от 1 часа |
| Точка на тонком листе 0,3–1 мм | от 60 ₸ | от 1 часа |
| Точка на оцинковке 0,5–1 мм | от 70 ₸ | от 1 часа |
| Точка на нержавейке 0,5–1 мм | от 80 ₸ | от 1 часа |
| Замена порога (20–40 точек) | от 3 000 ₸ | от 30 мин |
| Ремонт арки колеса (15–30 точек) | от 2 500 ₸ | от 30 мин |
| АКБ-перемычка, никелевая лента (за точку) | от 30 ₸ | от 1 часа |
| Серия деталей от 100 точек (за точку) | от 40 ₸ | от 1 дня |
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Заводской шаг точек 20–40 мм
Пороги и арки соединяем точками, как на заводе: кузов сохраняет жёсткость и геометрию проёмов
Сварщик-кузовщик 11+ лет
Подбираем ток, усилие и время импульса под металл: от никелевой ленты 0,15 мм до листа 3 мм
Клещи, споттер и машина
Клещи с вылетом 200 мм достают до порогов и арок без разборки салона, споттер тянет вмятины

Порог за 30–90 минут
Кузовной элемент меняем за один визит, срок и цену фиксируем в смете до начала работ
Официальная гарантия 3 года
Гарантия на сварные точки — в документах, каждую партию проверяем вырывом и осмотром
Прозрачная цена в тенге
Точка на кузове от 50 ₸, порог от 3 000 ₸ — цена по фото фиксируется в смете
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Пороги и арки соединяем точками, как на заводе: кузов сохраняет жёсткость и геометрию проёмов
Заводской шаг точек 20–40 мм
Подбираем ток, усилие и время импульса под металл: от никелевой ленты 0,15 мм до листа 3 мм
Сварщик-кузовщик 11+ лет
Клещи с вылетом 200 мм достают до порогов и арок без разборки салона, споттер тянет вмятины
Клещи, споттер и машина
Кузовной элемент меняем за один визит, срок и цену фиксируем в смете до начала работ
Порог за 30–90 минут
Гарантия на сварные точки — в документах, каждую партию проверяем вырывом и осмотром
Официальная гарантия 3 года
Точка на кузове от 50 ₸, порог от 3 000 ₸ — цена по фото фиксируется в смете
Прозрачная цена в тенге
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Обсуждение и расчёт
Присылаете фото детали или кузова — называем цену за точку или элемент, она фиксируется в смете.
- 02.Цех или выезд
Привозите деталь в цех или вызываете мастера: на выезд берём клещи и машину точечной сварки.
- 03.Осмотр и вырез
Осматриваем порог или арку, вырезаем гниль до здорового металла и подгоняем новую деталь.
- 04.Согласование договора
До начала работ фиксируем цену, срок и гарантию 3 года на сварные точки.
- 05.Подготовка металла
Зачищаем стык до блеска наждаком 80–120 и обезжириваем — краска и ржавчина ослабляют точку.
- 06.Сварка точками
Ставим точки с заводским шагом 20–40 мм, ток и время импульса подбираем под толщину металла.
- 07.Контроль качества
Проверяем точки осмотром и вырывом образца: ядро должно остаться на детали, без прожога.
- 08.Антикор и выдача
Обрабатываем точки антикоррозийным составом и сдаём деталь или машину с гарантией в документах.
Узнайте стоимость точечной сварки за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ
 Сварка выхлопной системы на автосервисе в Ауэзовском районе
 Ремонт кухонной мойки из нержавейки в частном доме в Медеуском районе
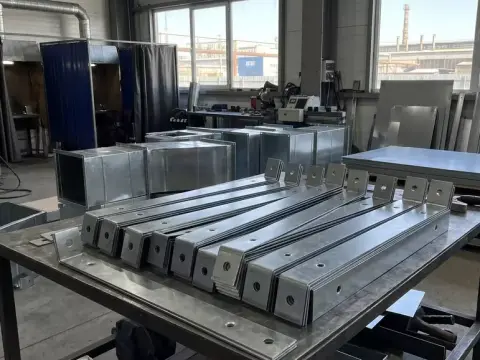 Изготовление кронштейнов для вентиляции в торговом помещении в Бостандыкском районе
 Сварка ограждения балкона в Жетысуском районе

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Подробно про точечную контактную сварку
Точечная контактная сварка — это соединение металлов нахлёстом медными электродами под давлением, без присадки и газа. В PROFI-DOM мы варим кузовные панели, пороги, арки, тонкий лист, оцинковку, нержавейку, проволоку и сетку, аккумуляторные перемычки. Работаем в цехе и с выездом по Алматы. Цена — от 30 ₸ за точку.
Что такое точечная контактная сварка и почему она не прожигает металл
Разберём принцип точечной контактной сварки — почему точки не прожигают тонкий металл, чем это отличается от дуговой сварки и какую толщину можно соединять.
Принцип точечной контактной сварки — нахлёст, сжатие, импульс
Этот метод — соединение двух металлических деталей внахлёст медными электродами под давлением, через которые пропускается краткий импульс тока, без присадки, газа и флюса. Тепло выделяется строго в зоне контакта деталей за счёт сопротивления металла прохождению тока, и в этой зоне образуется ядро сварной точки — расплавленный участок размером 4–8 мм в диаметре, который после остывания прочно соединяет обе детали. Усилие сжатия электродов (обычно 150–400 кгс в зависимости от толщины) удерживает детали в нахлёсте и не даёт расплавленному металлу вытечь наружу — точка формируется внутри, а не на поверхности. Мы выставляем усилие сжатия электродов так, чтобы контакт был плотным, а ядро точки формировалось внутри металла, не прожигая поверхность — это ключевое отличие от дуги.
Чем точечная сварка отличается от дуговой — почему точки не прожигают
В дуговой сварке (MIG/MAG, MMA) металл плавится открытой дугой с присадкой — это даёт высокую температуру, которая прожигает тонкий лист и деформирует панели. Контактная сварка работает без дуги: тепло выделяется только в зоне контакта электродов, металл не перегревается, прожога нет. При дуговой сварке кузовной панели толщиной 0,8–1,2 мм электрод быстро прожигает лист насквозь, оставляя отверстие и оплавляя краску вокруг, и даже настройка минимального тока не всегда спасает — тепловложение слишком велико. Этот метод даёт локальный нагрев в пятне контакта диаметром с горошину, а остальная деталь остаётся холодной, поэтому геометрия кузовной панели не меняется и «поводка» не появляется — никакой деформации от перегрева, как после дуги.
Какую толщину металла можно сварить точечной контактной сваркой
Мы свариваем точечной контактной сваркой металл толщиной от 0,3 мм до 3 мм — это тонкий стальной лист, оцинковка, нержавейка, кузовные панели авто. Тонкий лист 0,3–0,8 мм требует минимального импульса, чтобы не было прожога, а 2–3 мм — более мощного тока и большего усилия сжатия. Для каждого диапазона толщин мы настраиваем свой режим — ток от 4 до 18 кА, усилие от 150 до 600 кгс и время импульса от 0,08 до 0,5 секунды, причём на оцинковке время импульса сокращается на 20–30%, чтобы не выжечь цинковое покрытие по краям точки.
Как подготовить металл к точечной сварке — зачистка и обезжиривание
Перед точечной контактной сваркой мы обязательно зачищаем поверхность до металлического блеска и обезжириваем — это обеспечивает стабильный контакт электродов и формирование ядра точки без разбрызгивания. Если на металле остаётся краска, ржавчина или масло, сопротивление в зоне контакта растёт, ток идёт неравномерно — точка может не провариться или появится прожог. Поэтому подготовка — обязательный этап, который мы не пропускаем: зачистка щёткой или наждаком с зерном 80–120, затем обезжиривание ацетоном или уайт-спиритом, и только после этого деталь поступает под электроды — это гарантирует стабильное качество каждой точки в серии.
Точечная сварка кузова авто — заводская технология точек
Разберём, как точечная контактная сварка применяется в кузовном ремонте авто — какие элементы кузова свариваем точками, чем споттер отличается от сварочных клещей и почему точки лучше дуговой заплатки.
Какие элементы кузова свариваем точками — пороги, арки, лонжероны, панели
В PROFI-DOM мы свариваем точечной контактной сваркой пороги, арки колёс, лонжероны, внутренние и наружные кузовные панели — все элементы, которые на заводе соединялись точками. Кузовная сталь толщиной 0.7–2.0 мм не требует предварительного сверления: электроды сжимают металл, импульс тока 6–12 кА проплавляет ядро за 0.08–0.3 секунды, и соединение получается без сквозной дырки. Для порогов и лонжеронов на машине точечной сварки выставляем ток 10–12 кА и усилие 300–400 кгс — это даёт ядро диаметром 5–7 мм, как в заводской спецификации. При замене порога или арки мы выдерживаем шаг точек 20–40 мм между центрами, идентичный заводскому: это сохраняет жёсткость кузова и геометрию проёма, что важно при последующей установке дверей или крыла.
Споттер в кузовном ремонте — обратный молоток и точки
Споттер — это аппарат точечной контактной сварки под кузовной ремонт: он приваривает обратный молоток к вмятине, чтобы вытянуть её без сверления и нагрева, а затем сваривает панели точками. В отличие от стационарной машины, споттер работает с одной стороны детали — электрод подводится к наружной панели, второй контакт замыкается через массу на кузов. Ток импульса 4–8 кА приваривает шайбу или штифт к металлу за 0.04–0.1 секунды, после чего обратный молоток вытягивает вмятину рывком без деформации соседних участков. Мы используем споттер на рихтовке вмятин на крыльях, дверях и крыше — след от приваренной шайбы зачищается наждаком без остаточной точки, и панель не требует шпатлёвки толстым слоем.
Точечная сварка vs дуговая заплатка на кузове — что лучше
В кузовном ремонте точечная контактная сварка предпочтительнее дуговой заплатки: она не деформирует панель, не требует шлифовки шва и сохраняет заводскую структуру металла. Дуговая заплатка (MIG-сварка с присадкой) даёт сплошной шов, который после шлифовки часто «ведёт» — металл растягивается от перегрева, и на панели появляется волнистость. Точечная сварка оставляет между точками холодные участки шириной 15–25 мм, которые не меняют форму — панель остаётся плоской без правки молотком. При этом дуговая заплатка допустима на лонжеронах и усилителях толщиной от 2 мм, где нагрев меньше влияет на геометрию, но на наружных панелях (крылья, двери, крыша) она даёт перегрев на площади 10–15 см² вокруг шва, что ведёт к коррозии с обратной стороны.
Как отличить качественную точечную сварку кузова от некачественной
- Внешний вид точки: круглая, без трещин и подрезов, цвет металла вокруг — без синевы (перегрев свыше 650 °C).
- Шаг точек: равномерный, 20–40 мм между центрами, без пропусков на стыке деталей.
- Проверка вырывом: точка не отрывается от рывка — ядро остаётся на одной из деталей, а не вырывается с куском металла.
- Отсутствие прожога: с обратной стороны детали нет сквозного отверстия или выплавленного металла — при контроле через зеркало поверхность гладкая.
Что ещё можно сварить точками: от тонкого листа до АКБ-перемычек
Точечная контактная сварка применяется не только в кузовном ремонте — разберём, какие ещё материалы и изделия соединяют точками в алматинских мастерских.
Сварка тонкого листа и оцинковки — без прожога и без повреждения покрытия
Мы свариваем точечной контактной сваркой тонкий стальной лист от 0,3 мм и оцинкованный металл — цинковое покрытие не выгорает, коррозионная стойкость сохраняется даже на стыке. Для листа 0,5–1,5 мм настраивают ток 5–8 кА и время импульса 0,08–0,12 с — точка проваривается без сквозного проплавления и без деформации поверхности. При дуговой сварке оцинковки цинк выгорает на 5–10 мм вокруг шва, начинается ржавчина, и деталь теряет антикоррозийные свойства. Точечная сварка греет только зону контакта электродов диаметром 4–6 мм, цинк вокруг точки остаётся целым, и защита от коррозии не нарушается — это особенно важно при ремонте оцинкованных кузовных панелей и воздуховодов.
Сварка нержавеющей стали — возможно ли в Алматы
Да, в местных мастерских выполняют точечную контактную сварку нержавеющей стали толщиной до 2 мм — на оборудовании с регулировкой импульса под нержавейку. Нержавейка имеет низкую теплопроводность и высокое электрическое сопротивление — при стандартном режиме чёрной стали она перегревается и прожигается, поэтому настраивают более короткий импульс (0,04–0,08 с) и меньшее усилие (150–250 кгс), чтобы ядро формировалось без перегрева. Для AISI 304 и 316 диаметр ядра точки должен составлять 3–5 мм при толщине листа 1 мм — это обеспечивает прочность соединения на разрыв 80–120 кг на точку. Мы подбираем режим под марку нержавейки, чтобы избежать потемнения лицевой стороны и сохранить коррозионную стойкость готового изделия.
Сварка проволоки и сетки — корзины, стеллажи, рамки
В PROFI-DOM сваривают точечной контактной сваркой проволоку и сетку — изготавливают корзины, стеллажи, рамки, ограждения из прутка диаметром 1–6 мм. Для проволоки используют специальные медные электроды с канавкой — они фиксируют пруток и не дают ему сместиться при сжатии, что важно при точном шаге точек в сетке. Для стеллажей и корзин шаг задаётся по чертежу заказчика: от 20 мм на мелкоячеистой сетке до 100 мм на складских полках, повторяемость серии — 100%. Ток настраивается по диаметру проволоки: на прутке 3 мм — 10–12 кА, на 6 мм — 15–18 кА, чтобы точка проваривалась на всю глубину без пережога. При сварке сетки из проволоки разного диаметра (основа 4 мм, поперечка 2 мм) важно выставить импульс по более толстому прутку — тонкая проволока не прогорит за счёт меньшего времени контакта.
Аккумуляторные перемычки и никелевые ленты — сварка для сборки АКБ
Мы свариваем точечной контактной сваркой никелевые ленты и аккумуляторные перемычки для сборки Li-Ion и Ni-MH аккумуляторов — без перегрева ячейки и с гарантией контакта. При сварке АКБ-перемычек критично не перегреть клемму аккумулятора: перегрев разрушает электролит и снижает ёмкость ячейки, поэтому используют короткий импульс 0,01–0,03 с и минимальное усилие 50–80 кгс, чтобы точка проварила никелевую ленту толщиной 0,1–0,3 мм, но не повредила корпус ячейки. Для лент 0,15 мм ток составляет 1,5–2 кА, для 0,3 мм — 2,5–3,5 кА, ядро точки формируется диаметром 1,5–2,5 мм без прожига ленты. Режим настраивается индивидуально под тип аккумулятора — для Li-Ion 18650 импульс короче, чем для Ni-MH, чтобы избежать короткого замыкания через корпус.
Мебельная фурнитура — приварка точками
Мы привариваем точечной контактной сваркой мебельную фурнитуру — кронштейны, уголки, петли, закладные пластины к тонкому металлу каркасов. Фурнитура обычно изготавливается из оцинкованной или нержавеющей стали толщиной 0,5–1,5 мм — такой метод соединяет её без деформации и без повреждения покрытия, что важно для внешнего вида мебели. Для уголков и петель настраивают ток 6–8 кА и время импульса 0,06–0,1 с — точка диаметром 3–4 мм держит нагрузку 30–50 кгс на отрыв. Фурнитура приваривается с шагом 20–30 мм по всей длине крепления, чтобы исключить люфт и перекос при эксплуатации.
Режимы, серия и контроль качества сварной точки
Расскажем, как настраиваются режимы точечной контактной сварки под разные материалы, как обеспечивается повторяемость серии и как проверяется качество каждой точки.
Параметры режима — ток, усилие сжатия, время импульса, диаметр ядра
Прочность одной точки зависит от диаметра ядра — мы формируем ядро 3–8 мм, что даёт усилие на срез от 200 до 1500 Н в зависимости от толщины металла. Сварочный ток (импульс) разогревает детали до температуры плавления, усилие сжатия электродов прижимает их друг к другу, а время импульса определяет, сколько длится нагрев — на тонком листе 0,5 мм достаточно 80 мс, на проволоке 3 мм нужно до 200 мс. Диаметр ядра напрямую связан с диаметром рабочей поверхности медного электрода: на точках кузовных панелей используем электроды 5–8 мм, на аккумуляторных перемычках — 2–3 мм. Если ядро меньше 3 мм, соединение выдержит не более 200 Н на срез — этого недостаточно на пороге автомобиля, где нагрузки достигают 1000 Н, поэтому настройка режима под конкретную деталь критична.
Таблица режимов точечной сварки под разные материалы и толщины
| Материал | Толщина, мм | Ток, кА | Усилие сжатия, кгс | Время импульса, мс | Диаметр ядра, мм |
|---|---|---|---|---|---|
| Стальной лист | 0,5–1,0 | 5–7 | 150–200 | 80–120 | 3–4 |
| Стальной лист | 1,0–2,0 | 7–9 | 200–300 | 120–180 | 4–6 |
| Оцинковка | 0,5–1,0 | 4–6 | 120–180 | 60–100 | 3–4 |
| Нержавейка | 0,5–1,0 | 3–5 | 100–150 | 40–80 | 3–4 |
| Проволока 3 мм | 3,0 | 8–10 | 250–350 | 150–200 | 5–6 |
| Никелевая лента | 0,15–0,3 | 1–2 | 50–80 | 10–30 | 1,5–2,5 |
Серийная точечная сварка — шаг точек, оснастка, повторяемость
В PROFI-DOM мы выполняем серийную точечную контактную сварку мелких деталей — от 10 до 10 000 точек с фиксированным шагом и повторяемостью каждой точки в пределах 0,2 мм. Шаг точек (расстояние между центрами соседних соединений) выбирается исходя из толщины металла и нагрузки на деталь: на кузовных панелях шаг 20–40 мм, на сетке и решётках — 10–20 мм, на аккумуляторных перемычках — 5–10 мм. Для серии мы изготавливаем кондуктор, который фиксирует детали и задаёт шаг точек — оператору не нужно размечать каждую точку, достаточно установить деталь в оснастку и нажать педаль, что исключает человеческий фактор при партии от 100 деталей.
Контроль качества точки — проверка вырывом и визуальный осмотр
Мы проверяем качество каждой партии сварки двумя методами: визуальный осмотр (форма, цвет, отсутствие трещин) и контрольный вырыв образца — ядро должно остаться на одной из деталей. При визуальном осмотре оцениваем вмятину от электрода (не глубже 0,2 мм), отсутствие подрезов и раковин, равномерный цвет точки без перекала. Вырыв — разрушающий контроль: отрываем точку рывком и смотрим, осталось ли ядро на детали — если ядро осталось, соединение качественное, если точка оторвалась без ядра, брак, и режим корректируется до следующей тестовой точки.
Цена точечной контактной сварки — за точку, деталь, серию и выезд
Точечная контактная сварка цена складывается из числа точек, материала и формата работы. Прозрачный расчёт — за точку, за деталь, за серию, за кузовной элемент и с выездом по городу. Никаких скрытых наценок.
Цена за точку и за деталь — от чего зависит стоимость
Цена одной точки точечной контактной сварки — от 30 ₸ на никелевой ленте и от 50 ₸ на кузове, стоимость за деталь складывается из количества точек, толщины металла и сложности доступа. Для кузовных панелей из стали 0,8–1,5 мм точка стоит 50 ₸, оцинковка — 70 ₸ из-за более короткого и точного импульса, нержавейка — 80 ₸, тонкий лист 0,3–1 мм — 60 ₸, потому что требуется точная настройка времени импульса без прожога. Сложность доступа влияет: точка на наружной стороне порога — один подход, на лонжероне в моторном отсеке — другой, с перестановкой клещей и фиксацией детали. Для кузовных работ считаем не по точкам, а за элемент — порог, арка, лонжерон — потому что количество точек фиксировано технологией ремонта (20–40 на порог, 15–30 на арку). Перед заказом пришлите фото или привезите деталь — назовём точную сумму, она фиксируется в смете до старта и не меняется из-за «сложности доступа».
Таблица цен на точечную контактную сварку в Алматы
| Работа / изделие | Что соединяем | Единица | Цена от, ₸ |
|---|---|---|---|
| Точка на кузовной панели | Сталь 0,5–2 мм | 1 точка | 50 |
| Порог авто (замена) | Сталь 0,8–1,5 мм, 20–40 точек | элемент | 3 000–5 000 |
| Арка колеса (ремонт) | Сталь 0,8–1,5 мм, 15–30 точек | элемент | 2 500–4 000 |
| Тонкий лист | Сталь 0,3–1 мм | 1 точка | 60 |
| Оцинковка | Сталь 0,5–1 мм | 1 точка | 70 |
| Нержавейка | Сталь 0,5–1 мм | 1 точка | 80 |
| Сетка / проволока | Пруток 1–6 мм | 1 точка | 50 |
| АКБ-перемычка | Никелевая лента 0,15–0,3 мм | 1 точка | 30 |
| Серия деталей (от 100 точек) | Любой материал | 1 точка | от 40 |
| Выезд по Алматы | — | 1 выезд | 2 000–3 000 |
Для точного расчёта достаточно прислать фото детали или чертёж — цена фиксируется в смете и не меняется в процессе работы.
Цена за серию — скидка от объёма
При заказе серийной контактной сварки от 100 точек цена снижается до 40 ₸ за точку — чем больше объём, тем ниже стоимость. Скидка за серию возможна, потому что оснастка настраивается один раз, и каждая следующая точка требует меньше времени оператора: для 200 точек на кронштейнах из стали 1 мм финальная цена будет 8 000 ₸ вместо 10 000 ₸ при поточной оплате. Для серий от 1000 точек стоимость обсуждается индивидуально — смотрим на материал, сложность оснастки и сроки. Серийная сварка выгодна мастерским, которые делают мелкие партии деталей регулярно: можно привезти партию раз в месяц и получить готовые элементы по фиксированной цене за точку без пересчёта.
Минимальный заказ и стоимость выезда по городу
Минимальный заказ на точечную контактную сварку — 1 000 ₸, выезд — от 2 000 ₸ в зависимости от района (Алатауский, Бостандыкский, Жетысуский, Медеуский). Выезд включает работу с оборудованием на месте — привозим машину точечной сварки и клещи, поэтому вы получаете ту же точность, что в цехе, без необходимости везти крупногабаритные детали. Для кузовных элементов, которые не демонтируются (пороги, арки, днище), выезд практически единственный вариант, и его стоимость фиксируется в смете до начала работ. Стоимость выезда на окраины (Аксай, Алатау, Шанырак) — ближе к 3 000 ₸ из-за удалённости, в центр — 2 000 ₸. Перед выездом согласуйте время — сварщик приедет с полным комплектом и выполнит работу за один визит.
Оборудование и как заказать точечную контактную сварку в Алматы
Расскажем, на каком оборудовании работаем, как заказать услугу с выездом или в цехе, и почему это важно для качества.
Машина точечной сварки и клещи — какое оборудование используем
В PROFI-DOM работаем на профессиональных машинах контактной сварки с регулировкой силы тока (от 2 кА до 18 кА) и времени импульса (от 0,04 до 2 с) — это позволяет точно настраивать режим под любой материал и толщину от 0,3 до 3 мм. Для кузовного ремонта используем сварочные клещи с вылетом 200 мм — они достают до порогов и задних арок без разборки салона, а споттер на 4 кА применяем для вытяжки вмятин и прихватки тонкого листа до 0,8 мм без прожога. Стационарная машина идёт для серийных деталей и сетки, где важна повторяемость точки с допуском по диаметру ядра ±0,2 мм. Используем сварочные клещи под кузовной ремонт и споттер для вытяжки вмятин — это даёт доступ к труднодоступным местам и минимизирует деформацию металла.
Как заказать услугу сварки — цех или выезд
Точечная контактная сварка Алматы доступна в двух форматах — в цехе и с выездом на объект. Заказать её в PROFI-DOM можно двумя способами: привезти детали в цех (микрорайон Жетысу-3) или вызвать мастера с оборудованием на объект по Алматы. Для цеха достаточно чертежа или образца — сварим серию из 50–500 точек за один подход с шагом 15–25 мм и контролем каждой точки визуально и щупом. При выезде по городу работаем с машиной контактной сварки и клещами — подключаемся к сети 220 В или к генератору заказчика, если объект без электричества. Для выезда достаточно описать задачу и материал — мы подберём режим и приедем с оборудованием, чтобы выполнить работу на месте без потери качества.
Почему оборудование влияет на качество шва
Качество шва напрямую зависит от стабильности тока и времени импульса — на профессиональных машинах эти параметры регулируются с точностью до миллисекунды, что исключает перегрев и прожог. Машины со стабилизацией держат ток в пределах ±3%, а бытовые аппараты без стабилизации плавают на ±15% — это даёт слабые точки на стали 0,8 мм или подгар на оцинковке. Для кузова критичен диаметр ядра точки: на профессиональных клещах он держится 4–6 мм при усилии сжатия 150–300 кг, а на дешёвых клещах усилие падает после 100 циклов, из-за чего точки получаются слабыми или с подгаром — это критично для кузовного ремонта и серийных деталей.
Заключение
Мы собрали ключевые факты: от технологии и материалов до цен и вариантов заказа по Алматы. Эти пять выводов помогут принять решение.
Главные выводы
- Точечная контактная сварка подходит для стали, оцинковки, нержавейки и никелевой ленты — от 0,3 до 2 мм, что покрывает большинство задач кузовного ремонта и производства мелких деталей.
- Цена зависит от объёма и сложности: одна точка стоит от 30 до 80 ₸, серия от 100 точек — от 40 ₸, а кузовной элемент — от 2 500 ₸.
- Качество шва определяется оборудованием и настройкой режима — профессиональные машины с регулировкой тока и времени дают стабильный результат без прожогов.
- Заказать услугу можно с выездом или в цехе — выезд удобен для крупногабаритных деталей, цех — для серийных работ.
- Перед заказом уточните материал и толщину — это поможет подобрать оптимальный режим и избежать переплаты за неподходящую работу.