
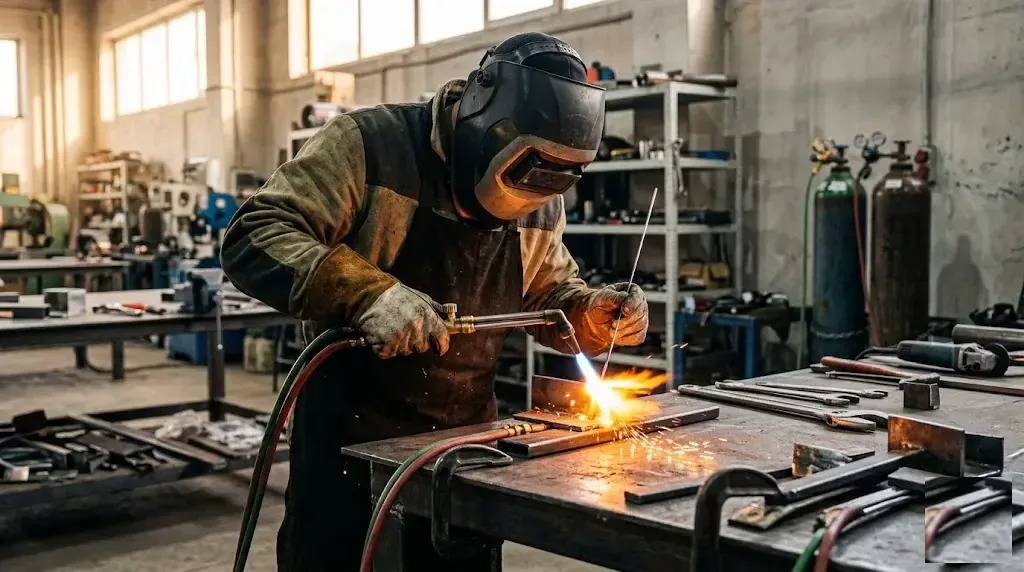
ГАЗОВАЯ СВАРКА В АЛМАТЫ
от 3 500 тг.* за МЕТР ШВА
Течёт медная трубка, треснул чугунный радиатор или прогорел бак? Сварим и запаяем газом без электричества — металл от 0,5 мм, выезд по Алматы.
 Без розетки: свой
газовый пост Тонкий лист
от 0,5 мм Гарантия 3 года
на каждый шов Чугун с подогревом
до 500–600 °C
ГАЗОВАЯ СВАРКА В АЛМАТЫ
от 3 500 тг.* за МЕТР ШВА
Течёт медная трубка, треснул чугунный радиатор или прогорел бак? Сварим и запаяем газом без электричества — металл от 0,5 мм, выезд по Алматы.
Без розетки: свой
газовый пост
Тонкий лист
от 0,5 мм
Гарантия 3 года
на каждый шов
Чугун с подогревом
до 500–600 °C
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
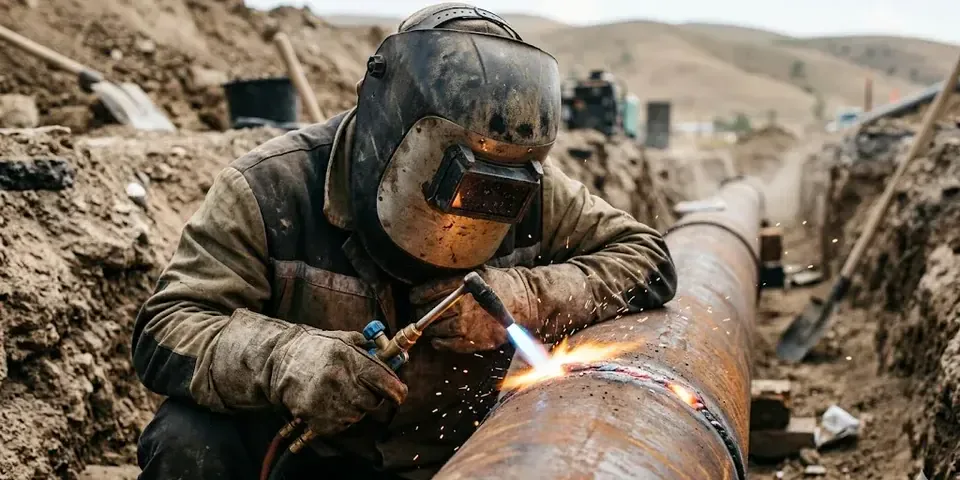
Сварка газовых труб
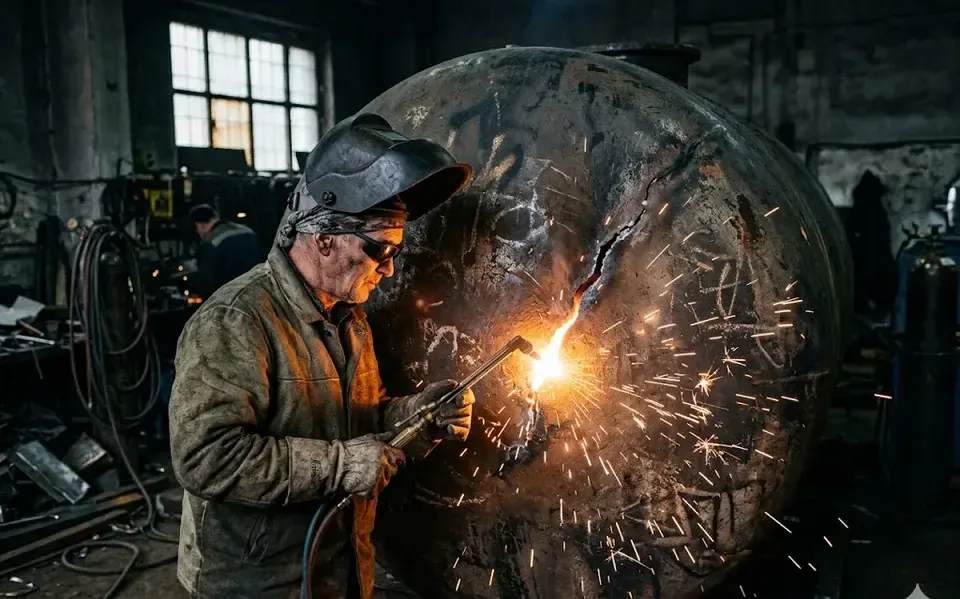
Ремонт металлических емкостей
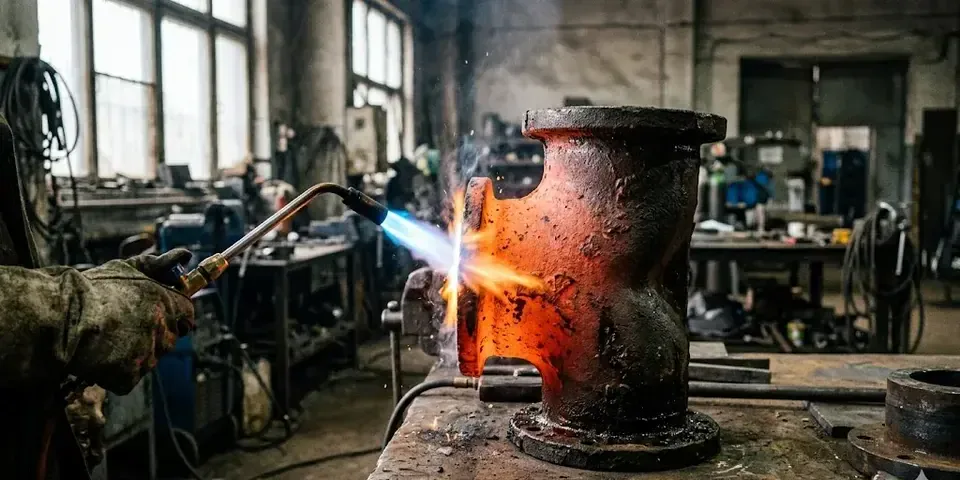
Сварка чугунных деталей
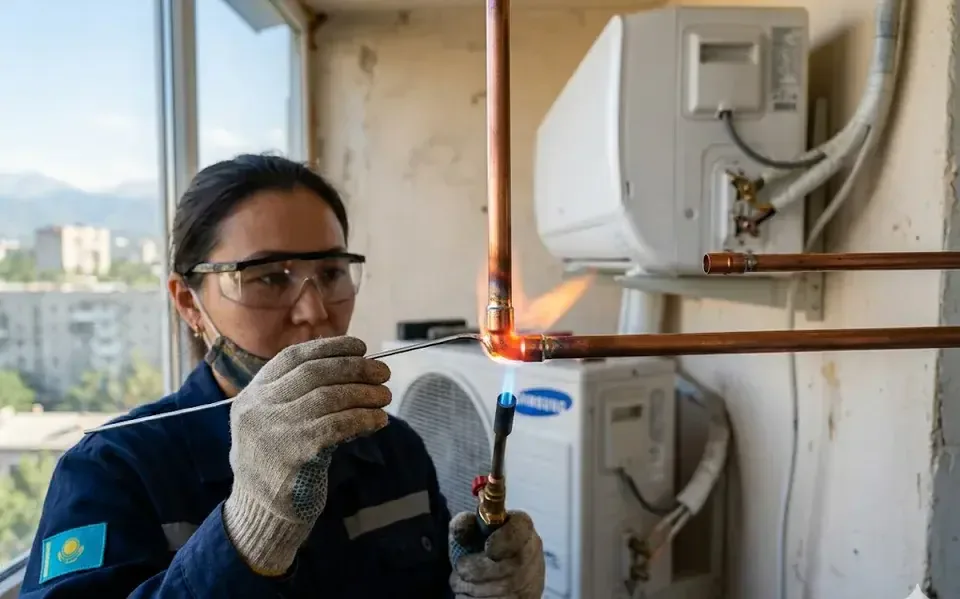
Пайка медных трубопроводов
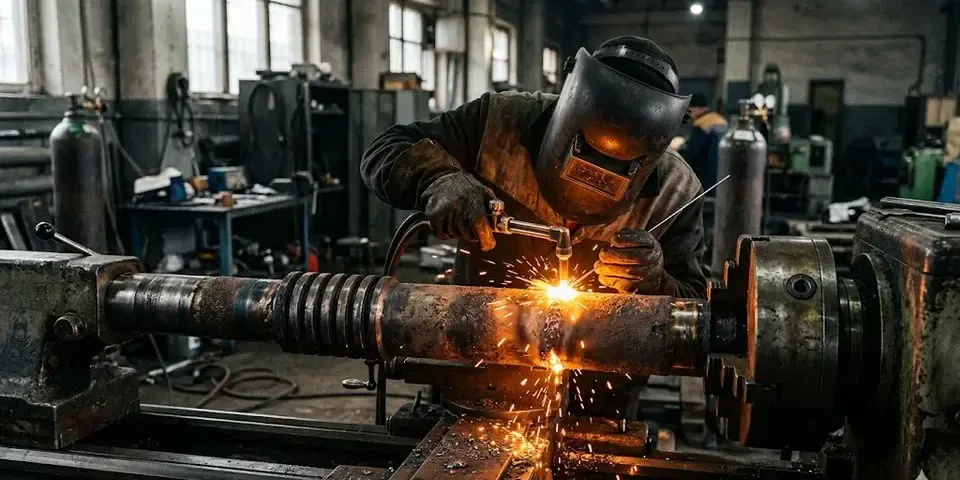
Наплавка изношенных поверхностей
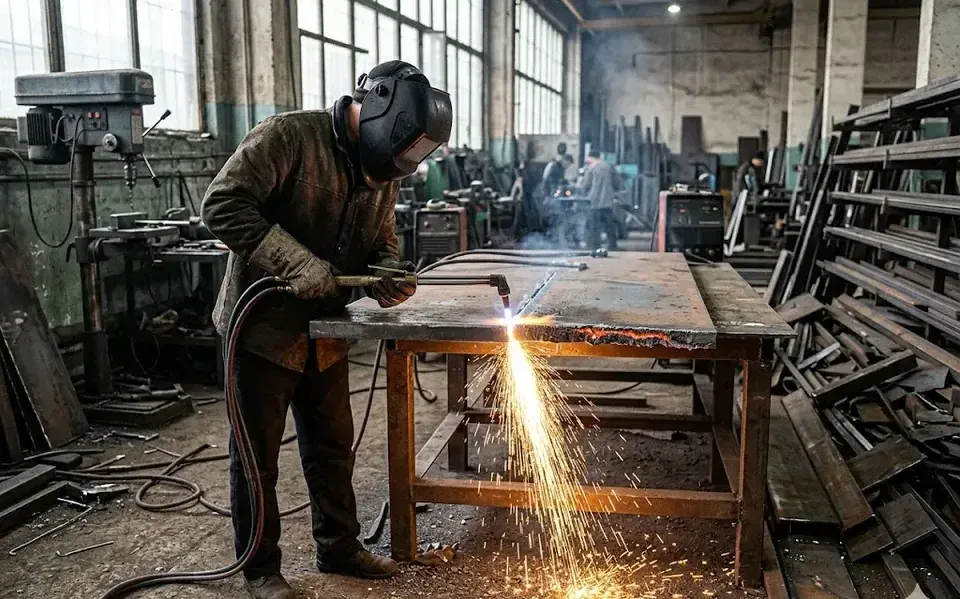
Резка металла кислородом
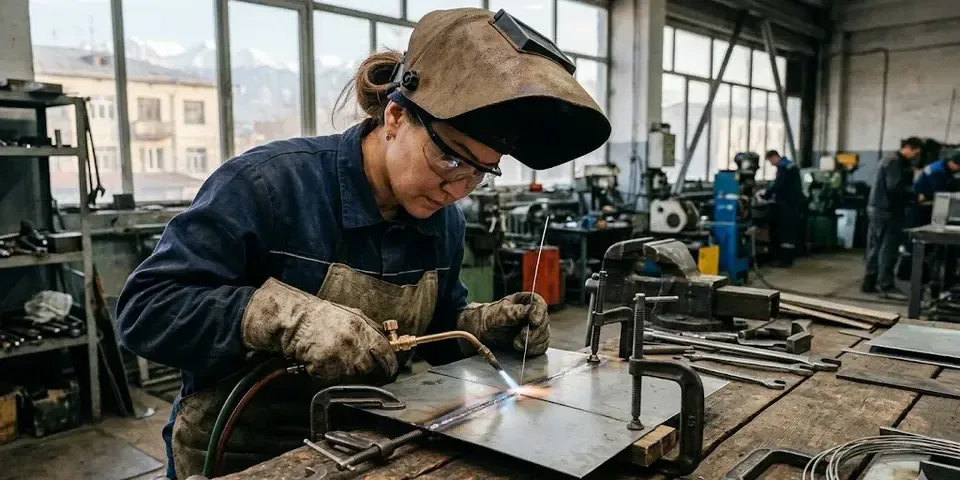
Сварка тонколистовой стали
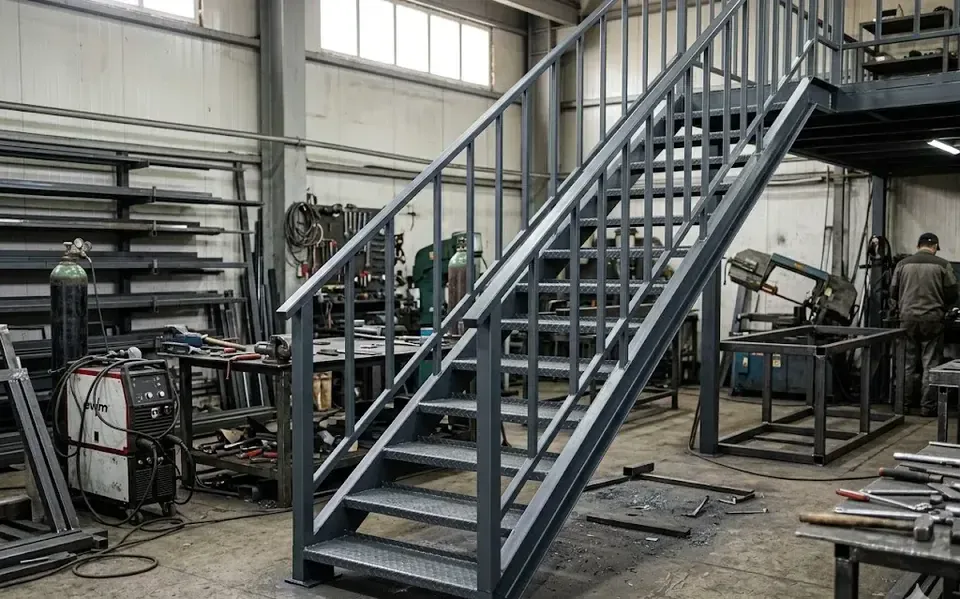
Изготовление металлоконструкций
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка газовых труб
Ремонт металлических емкостей
Сварка чугунных деталей
Пайка медных трубопроводов
Изготовление металлоконструкций
Резка металла кислородом
Сварка тонколистовой стали
Наплавка изношенных поверхностей
Перезвоним в течение 3 минут
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка газовых труб
Ремонт металлических емкостей
Сварка чугунных деталей
Изготовление металлоконструкций
Наплавка изношенных поверхностей
Резка металла кислородом
Сварка тонколистовой стали
Пайка медных трубопроводов
Перезвоним в течение 3 минут
Стоимость ГАЗОВОЙ СВАРКИ
В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Выезд специалиста (в пределах города) | от 5 000 ₸ | от 1 часа |
| Минимальный заказ (выезд + 1 час работы) | от 10 000 ₸ | от 1 часа |
| Сварка металлических конструкций (за метр шва) | от 3 500 ₸ | от 2 часов |
| Сварка труб отопления/водоснабжения (за стык) | от 4 000 ₸ | от 1 часа |
| Сварка алюминиевых деталей (за изделие) | от 6 000 ₸ | от 2 часов |
| Сварка нержавеющей стали (за метр шва) | от 5 000 ₸ | от 2 часов |
| Ремонт/восстановление деталей (за точку) | от 2 500 ₸ | от 1 часа |
| Газовая резка металла (за метр реза) | от 2 000 ₸ | от 1 часа |
| Пайка медных труб (за стык) | от 3 000 ₸ | от 1 часа |
| Подогрев/термообработка деталей (за час работы) | от 4 000 ₸ | от 1 часа |
| Расходные материалы (газ, присадки) — доплата | от 2 000 ₸ | по факту |
Преимущества ГАЗОВОЙ СВАРКИ ОТ Profi-Dom
Работа без электричества
Возим свой ацетилен-кислородный пост: варим, паяем и режем там, где нет розетки 220 В
Газосварщик, опыт 12+ лет
Варим сталь, чугун, медь и латунь; пламя, присадку и флюс подбираем под металл и толщину
Тонкий металл от 0,5 мм
Мягкое пламя не прожигает лист 0,5–3 мм — кузов, бачки и тонкие трубы варим без коробления

Чугун без трещин
Прогреваем деталь до 500–600 °C и остужаем 2–4 часа в песке — шов не лопается при нагреве
Гарантия 3 года на шов
Свищ, трещина или непровар — переварим бесплатно. Бачки и трубки проверяем опрессовкой
Цена до начала работ
Тонкий лист — от 500 ₸ за см шва, чугун — от 1 500 ₸; цену называем по фото или после осмотра
Преимущества ГАЗОВОЙ СВАРКИ ОТ Profi-Dom
Возим свой ацетилен-кислородный пост: варим, паяем и режем там, где нет розетки 220 В
Работа без электричества
Варим сталь, чугун, медь и латунь; пламя, присадку и флюс подбираем под металл и толщину
Газосварщик, опыт 12+ лет
Мягкое пламя не прожигает лист 0,5–3 мм — кузов, бачки и тонкие трубы варим без коробления
Тонкий металл от 0,5 мм
Прогреваем деталь до 500–600 °C и остужаем 2–4 часа в песке — шов не лопается при нагреве
Чугун без трещин
Свищ, трещина или непровар — переварим бесплатно. Бачки и трубки проверяем опрессовкой
Гарантия 3 года на шов
Тонкий лист — от 500 ₸ за см шва, чугун — от 1 500 ₸; цену называем по фото или после осмотра
Цена до начала работ
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Фото и расчёт
Пришлите фото детали — перезвоним за 3 минуты и назовём цену за шов, стык или деталь.
- 02.Выезд с постом
Мастер приезжает с баллонами и горелкой и разворачивает пост за 15 минут — розетка не нужна.
- 03.Осмотр и смета
Определяем металл и толщину, выбираем присадку и флюс — цену фиксируем до начала работ.
- 04.Договор и гарантия
Прописываем цену, срок и гарантию 3 года на шов — на герметичность и прочность соединения.
- 05.Подготовка металла
Зачищаем кромки до блеска, разделываем трещину; чугун прогреваем горелкой до 500–600 °C.
- 06.Сварка или пайка
Варим ацетилен-кислородным пламенем, медь и латунь паяем с бурой — шов плотный, без пор.
- 07.Медленное остывание
Чугунные детали остужаем 2–4 часа в песке, стальные швы зачищаем и грунтуем от коррозии.
- 08.Проверка и сдача
Бачки, трубки и радиаторы проверяем опрессовкой, подписываем акт — с этой даты гарантия 3 года.
Узнайте стоимость и сроки газовой сварки за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Подробно про газовую сварку
Газовая сварка — это кислородно-ацетиленовая сварка, которая не требует электричества и идеально подходит для тонкого металла, меди, латуни и чугуна. В мастерской PROFI-DOM в Алматы мы варим, паяем, наплавляем и режем газом — с выездом по городу и гарантией на шов.
Чем газовая сварка лучше электросварки и аргона
Объясняем, почему для тонкого листа, цветных металлов и работ без электричества этот метод остаётся оптимальным выбором. Сравниваем с дуговой и аргонодуговой по ключевым параметрам.
Отличия от электросварки — мягкое пламя без прожога
Ацетилен-кислородное пламя не требует электричества и даёт мягкий нагрев, который не прожигает тонкий металл — в отличие от электрода, который на листе 0.5–1 мм делает дыру за секунду. Электродуга разогревает зону до 5000 °C, тогда как температура газового пламени регулируется номером наконечника горелки от 1200 до 3150 °C, что позволяет варить сталь от 0.5 до 5 мм без риска прожога. При сварке кузовного металла на автомобилях левый способ (справа налево) даёт меньший нагрев детали, чем правый, и снижает деформацию панели. Тонкий стальной лист 0.5–3 мм мы варим именно газом, потому что пламя видно визуально — мастер контролирует ванну расплава, а не слепую дугу. Для ремонта тонкостенных труб и кузовных элементов такой метод безопаснее: вы управляете нагревом по цвету каления, а не по силе тока, что исключает сквозной прогар на сложных участках.
Газовая сварка или аргон — что выбрать для цветмета
Для меди, латуни и бронзы обработка с флюсом-бурой даёт плотный шов без пор, а аргонодуговая TIG требует дорогого оборудования и идеальной чистоты металла — малейший окисел на латуни даёт раковины в шве. При пайке медных трубок кондиционера горелкой с присадочным прутком из фосфористой меди (CW009A) температура 600–700 °C достаточна для капиллярного заполнения зазора, тогда как аргоном ту же деталь варят при 1000 °C, рискуя пережечь стенку. На латунных деталях пайка с бурой и латунным прутком Л63 даёт прочность на разрыв 350–400 МПа — почти как у основного металла, а аргон на латуни требует подбора режима и часто даёт пористость из-за испарения цинка. Если нужно запаять медную трубку кондиционера или припаять латунь к меди — пайка быстрее и дешевле аргона, а по прочности соединения не уступает, причём такую работу мы делаем с выездом за час.
Почему газовая сварка — лучший выбор для тонкого металла
Мы варим газом стальной лист от 0.5 мм — пламя регулируется по мощности сменой наконечника горелки, и шов получается аккуратным, без прожогов и деформации, характерной для электрода. На листе 0.8 мм (типичная толщина кузова) ацетилен-кислородное пламя с наконечником №1 даёт сварочную ванну шириной 3–5 мм, тогда как электрод 2 мм прожигает металл насквозь даже на минимальном токе 40 А. Левый способ сварки (справа налево) на тонком листе уменьшает нагрев детали на 15–20% по сравнению с правым, что особенно важно при ремонте крыльев и порогов без коробления панели. В отличие от полуавтомата MIG/MAG, этот метод не требует дорогой проволоки и защитного газа в баллончиках — достаточно ацетилена и кислорода, которые дают стабильное пламя для листа до 3 мм включительно.
Сравнение видов сварки для типовых задач
| Параметр | Газовая сварка (кислород-ацетилен) | Электродуговая сварка | Аргонодуговая сварка (TIG) |
|---|---|---|---|
| Тонкий лист 0.5–3 мм | Без прожога, мягкое пламя | Прожигает, требует опыта | Идеально, но дорого |
| Медь и латунь | С флюсом-бурой, плотный шов | Не подходит | Требует чистоты металла |
| Чугун | С подогревом, без трещин | Трещины от перегрева | Сложно и долго |
| Работа без электричества | Да, полная автономность | Нет | Нет |
| Стоимость оборудования | Низкая | Средняя | Высокая |
Для выездных работ без электричества на объекте такой метод — единственный вариант, если нужна надёжная работа с тонким листом или цветметом.
Какие металлы и изделия можно варить и паять газом
Газовая сварка по Алматы востребована для тонкого листа, цветных металлов, труб отопления, бачков и топливных баков — ацетилен-кислородное пламя даёт мягкий нагрев без прожогов и трещин.
Тонкий стальной лист и кузовной металл
Мы варим газом стальной лист от 0,5 до 3 мм — это кузова автомобилей, тонкостенные трубы, корпуса и бачки. Электрод прожигает металл тоньше 1,5 мм, а газовое пламя прогревает кромки равномерно, и шов ложится без подрезов и брызг. При кузовном ремонте на японских и европейских машинах — Toyota Camry, Hyundai Tucson, Mercedes W203 — часто встречаются прогары в порогах, арках и днище, которые заваривают газом без деформации смежных панелей. Для кузовного ремонта такой способ удобен тем, что можно править металл пламенем сразу после шва — без отдельного нагрева, что экономит 15–20 минут на каждой точке правки.
Медь, латунь, бронза и оцинковка
Медные трубки кондиционеров и отопления мы паяем газом с флюсом-бурой — шов герметичный и держит давление до 20 атм. Для латунных фитингов и бронзовых втулок нужна своя присадка: латунь варят латунным прутком с бурой на окислительном пламени, бронзу — бронзовым прутком на нормальном пламени. Оцинковку варят стальной проволокой на нормальном пламени, но быстро, чтобы не выжечь цинк — иначе в месте шва начнётся коррозия. Латунь и бронзу газом варить сложнее, чем медь — нужна точная регулировка пламени, чтобы не перегреть и не выжечь цинк, иначе шов становится пористым и ломается при нагрузке.
Трубы отопления, водопровода и бачки
Трубы отопления и водопровода из стали и меди мы свариваем и паяем газом — соединение получается прочнее резьбового и не течёт. Стальные трубы Ду 15–50 мм варят стальной проволокой Св-08 на нормальном пламени, медные — медным прутком с бурой на слабом окислительном пламени. В алматинских домах часто встречаются трещины в чугунных радиаторах МС-140 и стальных бачках расширения — их заваривают чугунным прутком или латунью с предварительным подогревом детали до 400–500 °C. Бачки и радиаторы отопления часто текут по шву или в месте вварки ниппеля — газовая сварка позволяет заварить трещину без разборки всего узла, прямо на стене или в подвале.
Топливные баки — безопасная сварка газом
Топливные баки мы завариваем газом только после пропарки и контроля паров — пламя не даёт искры, в отличие от электрода. Процедура обязательна: бак промывают водой с моющим средством, пропаривают паром 20–30 минут, затем проверяют газоанализатором остатки паров бензина или солярки. На ацетилен-кислородном посту обратные клапаны на горелке и редукторе исключают хлопок, а пламя не создаёт электрической дуги, которая могла бы воспламенить среду внутри бака. Этот метод безопаснее для топливных баков, потому что нет электрической дуги, которая может воспламенить остатки паров — поэтому автосервисы города заказывают эту операцию именно у газосварщиков.
Таблица — металл, присадка и режим сварки
| Металл | Присадка | Флюс | Пламя |
|---|---|---|---|
| Сталь тонкий лист | Стальная проволока Св-08 | Не нужен | Нормальное |
| Медь | Медный пруток | Бура | Окислительное (слабое) |
| Латунь | Латунный пруток | Бура | Окислительное |
| Бронза | Бронзовый пруток | Бура | Нормальное |
| Чугун | Чугунный пруток или латунь | Бура | Нормальное (с подогревом) |
| Оцинковка | Стальная проволока | Не нужен | Нормальное (быстро) |
Неправильный выбор присадки или флюса — самая частая причина брака при газовой сварке цветных металлов: шов получается пористым или трескается при остывании.
Сварка чугуна газом — технология без трещин
Чугун — капризный металл: при сварке электродом он трескается из-за перепада температур. Газовая сварка с предварительным подогревом решает эту проблему — шов получается плотным и без трещин.
Почему чугун трескается при сварке и как это предотвратить
Чугун трескается при сварке из-за резкого перепада температур — если нагреть только место шва, металл вокруг остаётся холодным и даёт усадку, создавая внутренние напряжения. При дуговой сварке зона нагрева узкая и быстрая: чугун вокруг шва расширяется неравномерно, и в остывающем металле образуются микротрещины, которые за пару циклов нагрев-охлаждение превращаются в сквозные дефекты. Особенно остро это проявляется на деталях сложной формы — чугунных бачках, радиаторах, блоках двигателей, где толщина стенок разная и одни участки остывают быстрее других. Предварительный подогрев всей детали до 500–600°C решает эту проблему — тогда шов остывает равномерно и без трещин, потому что металл вокруг имеет ту же температуру, что и место сварки.
Технология горячей сварки чугуна — пошагово
Мы нагреваем чугунную деталь газовой горелкой до 500–600°C — цвет металла становится тёмно-вишнёвым, это сигнал, что можно начинать варить. Используем ацетилен-кислородное пламя с нормальным соотношением газов (1:1), чтобы не пережечь поверхность — присадкой берём чугунный пруток марки МНЧ-1 диаметром 4–6 мм или латунный пруток Л63, если нужна пластичность шва. Флюс — техническая бура (тетраборат натрия), её наносят на присадку перед сваркой: она растворяет оксиды чугуна и не даёт порам в шве. После завершения шва деталь нельзя остужать водой или на сквозняке — мы укутываем её в песок или асбестовое полотно, и она остывает 2–4 часа до комнатной температуры; в PROFI-DOM это условие соблюдают обязательно, иначе шов даёт трещину при первом же нагреве.
Что можно заварить из чугуна — бачки, блоки, корпуса
Мы завариваем чугунные бачки унитазов, радиаторы отопления, блоки двигателей, корпуса насосов и станины станков — любые детали, где нужна герметичность и прочность шва. На бачках и радиаторах трещины обычно идут по литью от удара или перепада температур — мы разделываем кромки под углом 45°, зачищаем до блеска и варим с подогревом до 500°C, чтобы шов держал давление воды. В блоках двигателей и корпусах насосов чугун более плотный (СЧ20-СЧ25), там нужен латунный присадок с флюсом — шов получается пластичным и не лопается при вибрации. Трещина в чугунном бачке или радиаторе — не приговор: сварка с подогревом восстанавливает деталь, и она служит ещё годы, а заварить любой чугунный узел мы беремся с гарантией герметичности.
Сколько стоит сварка чугуна по Алматы
Сварка чугуна газом стоит от 1500 ₸ за см шва — цена зависит от толщины металла и сложности доступа к трещине. Для тонкостенных бачков (3–5 мм) расценка ниже — от 1500 ₸/см, на толстостенных блоках и корпусах (8–15 мм) — от 2500 ₸/см, потому что требуется больше присадки и времени на подогрев. Выезд газосварщика по городу — дополнительно от 5 000 ₸, без доплаты за район (Аксай, Алатау, центр). Если деталь можно снять и привезти в мастерскую — это дешевле выезда, потому что не платите за дорогу и подготовку на месте, а стоимость мы рассчитываем точно по шву без скрытых наценок.
Газовая пайка, наплавка и резка — когда это нужно
Горелка позволяет не только варить, но и паять, наплавлять и резать металл. Разбираем три смежные операции и объясняем, когда какая нужна для ремонта.
Пайка — когда паять, а не варить
Пайка — это соединение без расплавления основного металла: мы нагреваем деталь до 450–900 °C и плавим припой (медь, латунь или серебряный пруток), который заполняет зазор за счёт капиллярного эффекта. Основной металл остаётся твёрдым — нет прожога, деформации и окалины, как при сварке. Так мы паяем медные трубки кондиционеров, алюминиевые теплообменники, латунные ниппели и чугунные бачки радиаторов — любые тонкостенные детали, где проплавление стенки электродом гарантированно сожжёт изделие. Для ремонта радиатора отопления или медной трубки пайка даёт герметичный шов без риска прожога, поэтому перед сваркой тонкостенной детали запросите эту операцию — это спасёт деталь от замены.
Наплавка — восстановление изношенных деталей
Наплавка — это нанесение слоя металла на изношенную поверхность: мы наплавляем латунь или сталь на валы, оси, посадочные места и зубья шестерён, восстанавливая исходный размер без замены детали. В отличие от электродной наплавки, газовое пламя греет медленно и равномерно — нет дуги, которая выжигает легирующие элементы и оставляет шлак в шве. В нашей практике наплавляли посадочное место под подшипник на валу редуктора (износ 0,8 мм) — после наплавки и механической обработки вал проработал ещё два сезона. Такая наплавка даёт более плотный и износостойкий слой, чем электродная — потому что нет шлака и пор от покрытия электрода, что критично для трущихся поверхностей.
Резка металла кислородом
Резка — это нагрев металла до температуры горения (около 1100 °C) и подача струи кислорода из резака, которая выжигает металл по линии реза, оставляя чистую кромку без грата. Резаком можно резать сталь до 100 мм толщиной — для демонтажа металлоконструкций, резки толстостенных труб и листов это быстрее и дешевле, чем болгарка с абразивным кругом. Резаком мы режем швеллеры для перекрытий и демонтируют старые котлы — кислородная струя проходит толстый металл за секунды, тогда как болгарка на 100-миллиметровом листе будет пилить час и перегреет двигатель. Если вам нужно отрезать стальную балку или прорезать отверстие в толстом листе — резка сделает это за минуты без вибрации и искр, в отличие от УШМ.
Пайка или сварка — что выбрать для ремонта
| Параметр | Пайка | Сварка |
|---|---|---|
| Температура нагрева | 450–900 °C (припой плавится, основной металл нет) | 1200–1500 °C (основной металл плавится) |
| Деформация детали | Минимальная — нет зоны термовлияния | Возможна при тонком листе до 1,5 мм |
| Герметичность шва | Высокая за счёт капиллярного эффекта | Высокая за счёт проплавления кромок |
| Прочность на разрыв | Средняя — до 200 МПа (припой мягче) | Высокая — до 400 МПа (основной металл) |
| Типовые задачи | Медные трубки, радиаторы, бачки, алюминиевые теплообменники | Кузовной металл, рамы, толстый лист, чугунные корпуса |
Цены на газовую сварку в Алматы — прозрачная модель
Объясняем, из чего складывается цена на газовую сварку — за шов, за деталь, за выезд — и сколько реально платят заказчики по городу. Газовая сварка услуги в нашей мастерской тарифицируются прозрачно — за сантиметр шва, за деталь или за стык трубы, со сметой до начала работ.
Как мы считаем цену — за шов, за деталь, за стык
Базовая цена — от 500 ₸ за см шва на тонком листе, от 1500 ₸ за см на чугуне; пайка стыка медной трубы — от 3 000 ₸, сварка стыка трубы отопления — от 4 000 ₸, отдельная деталь — от 3000 ₸ за единицу. Такой подход позволяет платить ровно за объём работы, а не за «час работы сварщика», где час могут растянуть. Например, заварить прогар в кузове длиной 3 см — это 1500–2100 ₸, а запаять один стык медной трубки отопления — от 3 000 ₸. Для бачков и радиаторов берём фиксированную цену за деталь: от 3000 до 5000 ₸ в зависимости от размера и материала; на топливных баках добавляем подготовку (промывка, осушение) — ещё 1000–2000 ₸. В мастерской PROFI-DOM мы всегда называем цену до начала работы — по фото или после осмотра, чтобы не было сюрпризов.
Таблица прайса на основные виды работ
| Работа | Металл или операция | Единица | Цена от, ₸ |
|---|---|---|---|
| Сварка тонкого листа | Сталь 0.5–3 мм | см шва | 500 |
| Сварка кузова | Сталь кузовная | см шва | 700 |
| Сварка чугуна | Чугун с подогревом | см шва | 1500 |
| Пайка медной трубки | Медь | стык | 3000 |
| Пайка радиатора | Латунь/медь | деталь | 3000 |
| Сварка трубы отопления | Сталь/медь | стык | 4000 |
| Заварка топливного бака | Сталь | деталь | 5000 |
| Газовая резка | Сталь до 10 мм | м реза | 2000 |
| Выезд по Алматы | — | выезд | 5000 |
| Минимальный заказ | — | заказ | 3000 |
Сколько стоит выезд газосварщика по городу
Выезд по городу — от 5 000 ₸ в любой район, от Бостандыкского и Медеуского до Алатауского и Наурызбайского; в эту сумму входит доставка оборудования. Если наш сварщик едет с ацетилен-кислородным постом и баллонами, доплата за район не меняется — фиксированная сумма, при этом на месте мастер варит, паяет или режет без дополнительных наценок за «первый час». Если работ много (больше часа), выезд может не взиматься отдельно — мы включаем его в стоимость сварки.
Срочный ремонт и минимальный заказ
Минимальный заказ — 3000 ₸, это выгодно даже для мелкого ремонта: заварить 2 см шва на кузове или запаять один стык трубки. Например, за 3000 ₸ можно починить прогар в глушителе, приварить оторванный кронштейн или запаять радиатор отопления — если деталь привезли в мастерскую. Срочный ремонт с выездом в день звонка — доплата 50% к стоимости работ; но если деталь привезли к нам — делаем без наценки. На практике срочный выезд чаще всего заказывают на прогары топливных баков и порванные трубы отопления — в таких случаях доплата оправдана, потому что мастер выезжает сразу после звонка.
Что влияет на конечную цену
На цену влияют три фактора: толщина и тип металла (чугун дороже стали), сложность доступа к месту шва и необходимость выезда. Тонкий лист 0.5–1 мм варится быстрее, но требует более аккуратного прогрева — поэтому цена за см такая же, как на лист 2–3 мм. Чугун требует предварительного подогрева до 300–400 °C и медленного охлаждения — это добавляет 30–40 минут к работе и увеличивает стоимость. Труднодоступные места (под днищем авто, внутри ниши радиатора) — плюс 20–30% к цене за шов из-за неудобного положения. Если деталь можно привезти в мастерскую — вы сэкономите от 5 000 ₸ на выезде и получите более точную работу на стационарном оборудовании.
Как мы работаем: оборудование, процесс и выезд по городу
Рассказываем, как устроена работа мастерской — от звонка до готового шва, на выезде и в мастерской.
Наше оборудование — ацетилен-кислородный пост
Мастерская PROFI-DOM работает на собственном ацетилен-кислородном посту: баллоны с газом (ацетилен, кислород, пропан), редукторы, рукава, горелка с набором сменных наконечников и резак — всё возим с собой на выезд. Для тонкого листа используем наконечник №0–1 с небольшой мощностью пламени, для меди и латуни — №2–3 с прогревом до 800 °C, а резак подключаем к отдельному кислородному баллону, чтобы резать лист до 30 мм за один проход. Пропан-кислородную смесь применяем для пайки медных труб — она даёт более мягкое пламя без перегрева припоя. На выезде мы полностью автономны — не нужна розетка, не нужен компрессор, только баллоны и руки мастера.
Как заказать сварку в Алматы — пошагово
Газовая сварка Алматы выполняется у нас и в мастерской, и на выезде по всему городу — от звонка до готового шва. Позвоните или напишите в WhatsApp — мы примем фото детали, назовём цену и согласуем время; выезд в день обращения или на следующий день по городу. Если деталь крупная — бачок радиатора, кузовной элемент, чугунный корпус — мастер приезжает со своим постом на машине, газовое хозяйство разворачивает за 15 минут на месте. Для мелких швов (лопнувший кронштейн, трещина в трубе) быстрее привезти деталь в мастерскую — сварка занимает 10–20 минут, ждать в очереди не нужно. Предоплату за выезд не берём, цену фиксируем после оценки на месте.
Гарантия на каждый шов
Мастерская PROFI-DOM даёт гарантию на каждый шов — если в течение 3 лет появился дефект (свищ, трещина по шву, непровар), перевариваем бесплатно. Гарантия распространяется на герметичность и прочность сварного соединения при нормальных условиях эксплуатации: давление до 6 атм для труб, нагрев до 150 °C для деталей двигателя. Механические повреждения после сварки — удар, изгиб, перегрузка — не наш случай, их легко отличить по характеру разрушения. Перед сдачей работы проверяем шов визуально и опрессовкой воздухом (для бачков и трубок) — это позволяет отсечь скрытые дефекты сразу, а не через месяц.
Заключение
Газовая сварка остаётся незаменимым методом для тонкостенных деталей, цветных металлов и работ без электричества — она даёт мягкий нагрев без прожогов и трещин, недоступный электросварке.
Главные выводы
- Универсальность: этот способ соединяет чёрные и цветные металлы — чугун, сталь, алюминий, медь и латунь — без смены оборудования.
- Точность нагрева: ацетилен-кислородное пламя позволяет работать с деталями толщиной от 0,5 мм, не прожигая и не деформируя их.
- Прозрачная цена: стоимость складывается из длины шва, толщины металла и необходимости выезда — запрашивайте смету до начала, чтобы избежать неожиданных доплат.
- Гарантия на шов: добросовестный сварщик всегда даёт гарантию; её отсутствие — повод насторожиться при выборе исполнителя.