
СВАРКА СТАЛИ В АЛМАТЫ
от 2 500 тг.* ЗА МЕТР ШВА
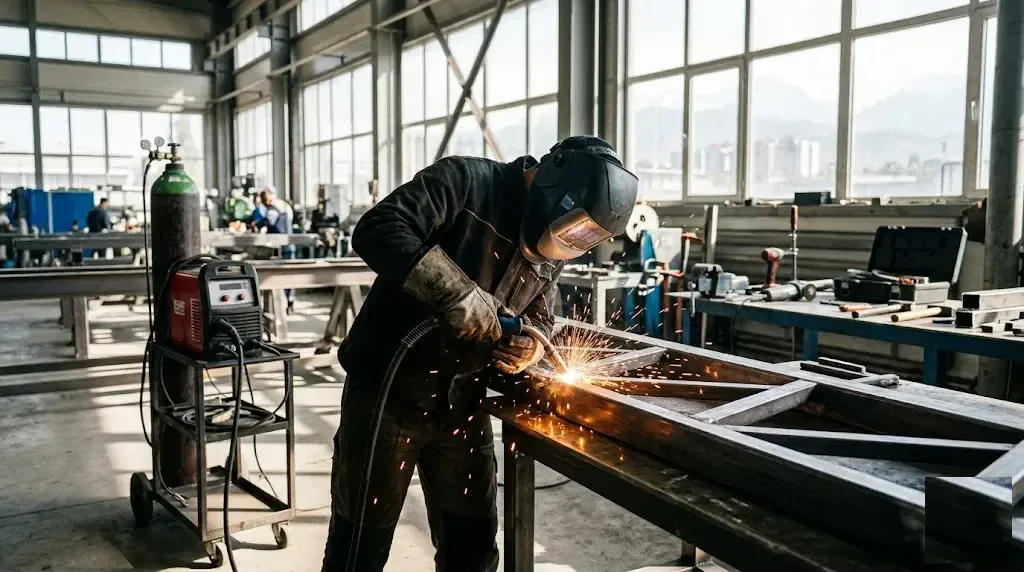
Треснул шов на воротах или нужен каркас навеса? Сварим трубу, лист и уголок с проваром корня, зачистим и загрунтуем швы — от 1 дня.
 Провар корня шва —
MMA и полуавтомат Выезд по городу
от 3 000 ₸ Гарантия 3 года
на каждый шов Ворота и калитки
от 15 000 ₸
СВАРКА СТАЛИ В АЛМАТЫ
от 2 500 тг.* ЗА МЕТР ШВА
Треснул шов на воротах или нужен каркас навеса? Сварим трубу, лист и уголок с проваром корня, зачистим и загрунтуем швы — от 1 дня.
Провар корня шва —
MMA и полуавтомат
Выезд по городу
от 3 000 ₸
Гарантия 3 года
на каждый шов
Ворота и калитки
от 15 000 ₸
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
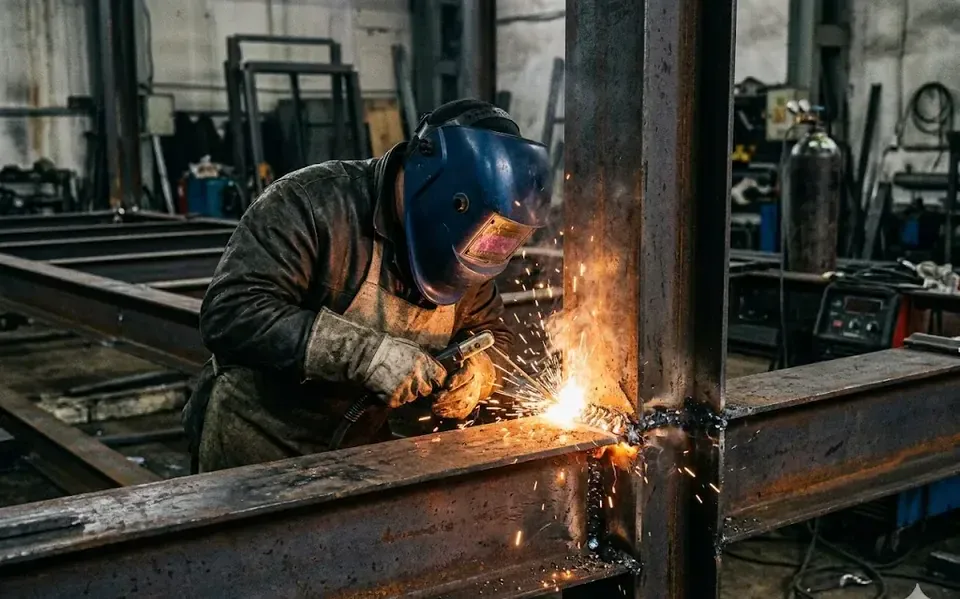
Сварка металлоконструкций
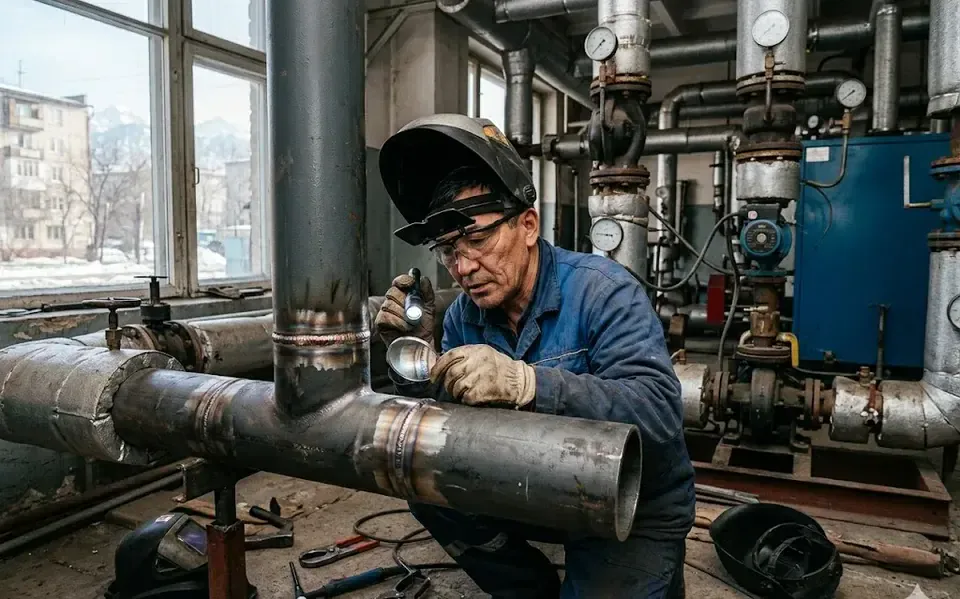
Сварка трубопроводов
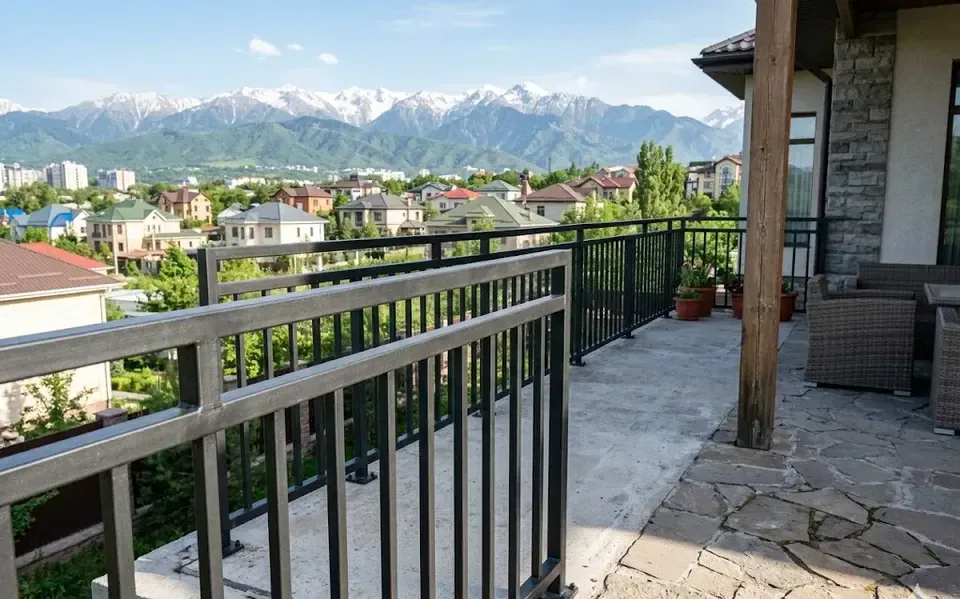
Сварка ограждений и перил
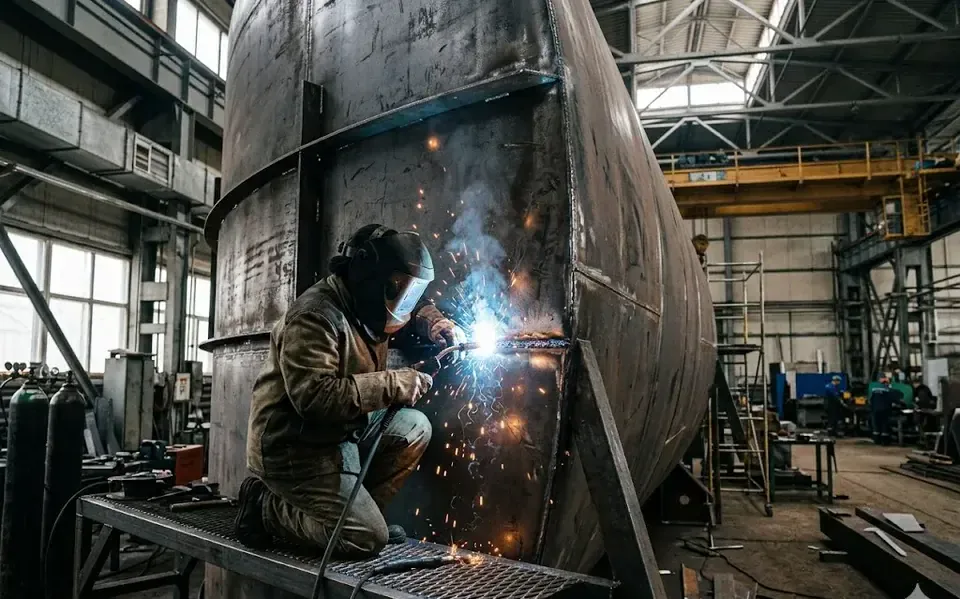
Сварка резервуаров и ёмкостей
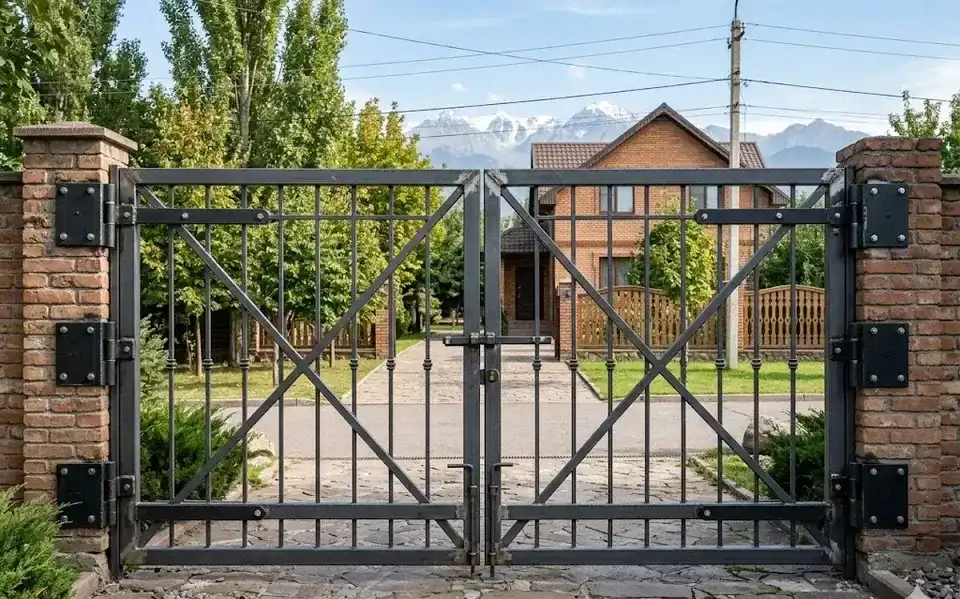
Сварка ворот и калиток
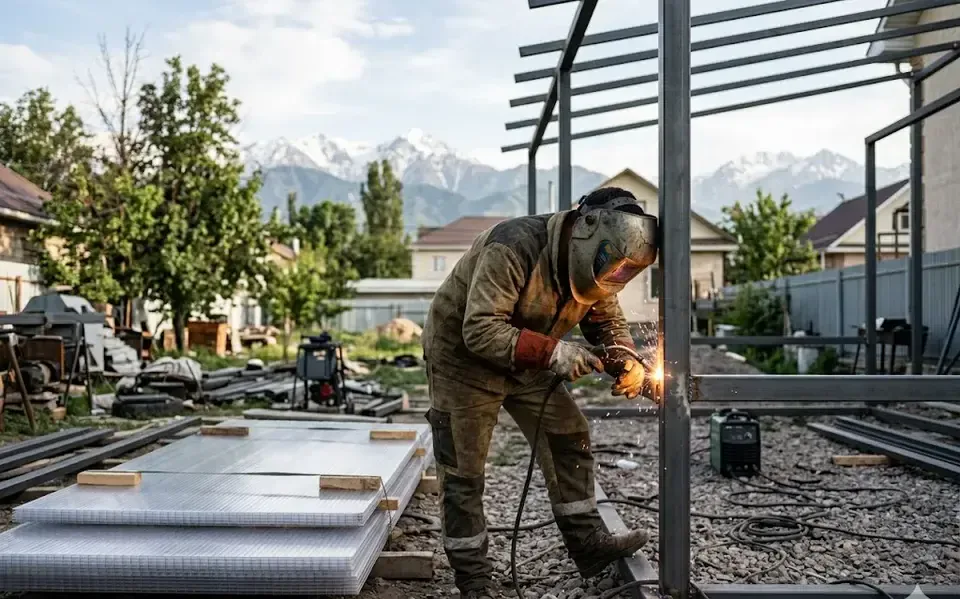
Сварка каркасов для навесов
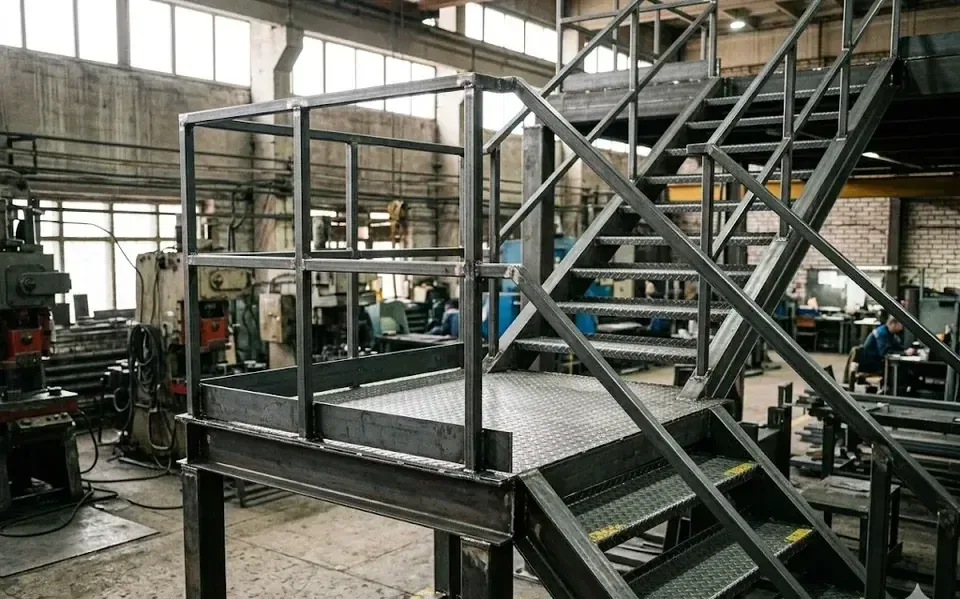
Сварка лестниц и площадок
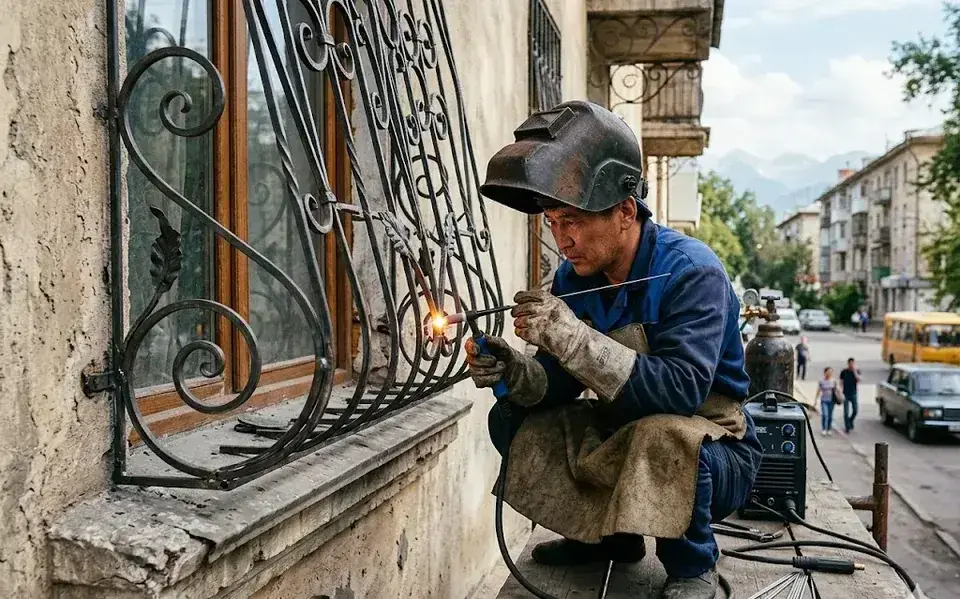
Сварка кованых элементов
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка металлоконструкций
Сварка трубопроводов
Сварка ограждений и перил
Сварка резервуаров и ёмкостей
Сварка кованых элементов
Сварка каркасов для навесов
Сварка лестниц и площадок
Сварка ворот и калиток
Перезвоним в течение 3 минут
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Сварка металлоконструкций
Сварка трубопроводов
Сварка ограждений и перил
Сварка кованых элементов
Сварка ворот и калиток
Сварка каркасов для навесов
Сварка лестниц и площадок
Сварка резервуаров и ёмкостей
Перезвоним в течение 3 минут
Стоимость СВАРКИ СТАЛИ
В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Выезд мастера (в пределах города) | от 3 000 ₸ | — |
| Минимальная стоимость заказа | от 5 000 ₸ | — |
| Сварка стыкового соединения (за метр шва) | от 2 500 ₸ | от 1 часа |
| Сварка углового соединения (за метр шва) | от 3 000 ₸ | от 1 часа |
| Сварка таврового соединения (за метр шва) | от 3 500 ₸ | от 1 часа |
| Приварка арматуры (за точку) | от 500 ₸ | от 30 мин |
| Сварка металлических ворот/калиток (за изделие) | от 15 000 ₸ | от 3 часов |
| Сварка заборных секций (за метр) | от 2 000 ₸ | от 2 часов |
| Зачистка и шлифовка шва (за метр) | от 800 ₸ | от 30 мин |
| Грунтовка и покраска (за кв. метр) | от 1 500 ₸ | от 1 часа |
| Доставка материалов (по городу) | от 5 000 ₸ | — |
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Шов с проваром корня
Ток первого прохода +10–15%, зазор 1–3 мм, разделка кромок от 5 мм — шов не треснет
Сварщик со стажем 13+ лет
Варим Ст3, 09Г2С и сталь 20 электродом MMA или полуавтоматом MIG/MAG — под задачу
Катет шва от 4 до 12 мм
Проверяем шаблоном каждый шов: 4 мм — для заборов, 10–12 мм — для ферм и баков

Сроки в договоре
Ворота — от 3 часов работы, заборная секция — от 2 часов; дату пишем в договоре
Гарантия 3 года на швы
Шов треснул или не проварен — переварим бесплатно, включая повторный выезд
Цена за метр шва
Стыковой шов — от 2 500 ₸/м, тавровый — от 3 500 ₸/м; смета до начала работ
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Ток первого прохода +10–15%, зазор 1–3 мм, разделка кромок от 5 мм — шов не треснет
Шов с проваром корня
Варим Ст3, 09Г2С и сталь 20 электродом MMA или полуавтоматом MIG/MAG — под задачу
Сварщик со стажем 13+ лет
Проверяем шаблоном каждый шов: 4 мм — для заборов, 10–12 мм — для ферм и баков
Катет шва от 4 до 12 мм
Ворота — от 3 часов работы, заборная секция — от 2 часов; дату пишем в договоре
Сроки в договоре
Шов треснул или не проварен — переварим бесплатно, включая повторный выезд
Гарантия 3 года на швы
Стыковой шов — от 2 500 ₸/м, тавровый — от 3 500 ₸/м; смета до начала работ
Цена за метр шва
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Заявка и фото
Пришлите фото узла или эскиз — перезвоним за 3 минуты и назовём ориентир: шов от 2 500 ₸ за метр.
- 02.Выезд мастера
Сварщик приезжает с аппаратом (выезд по городу — от 3 000 ₸), смотрит металл и снимает размеры.
- 03.Эскиз и смета
Чертим конструкцию, считаем метры шва и металл — цену называем до начала работ.
- 04.Договор и сроки
Фиксируем цену, срок и гарантию 3 года на швы — смета не меняется после начала сварки.
- 05.Подготовка кромок
Зачищаем металл до блеска на 20–30 мм от кромки, на листе от 5 мм делаем разделку 30–45°.
- 06.Сварка MMA или MIG/MAG
Ворота и заборы — электродом, тонкую трубу и каркасы — полуавтоматом, без прожога и непровара.
- 07.Зачистка и грунт
Сбиваем шлак, зачищаем шов и грунтуем металл — покраска от 1 500 ₸ за м², чтобы не пошла ржавчина.
- 08.Монтаж и сдача
Устанавливаем конструкцию, проверяем швы шаблоном и подписываем акт — с этой даты гарантия 3 года.
Узнайте стоимость сварки стали за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ
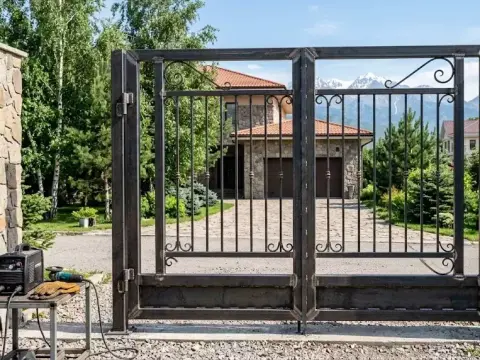 Сварка входной группы в микрорайоне Таугуль
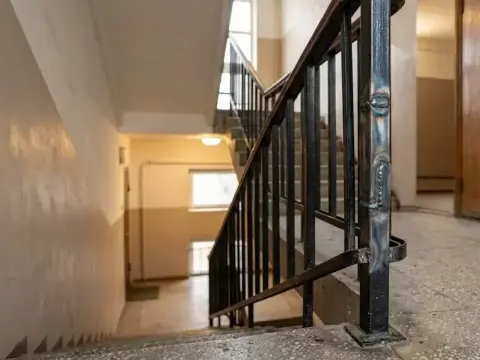 Ремонт лестничного ограждения в ЖК «Нурлы Тау»
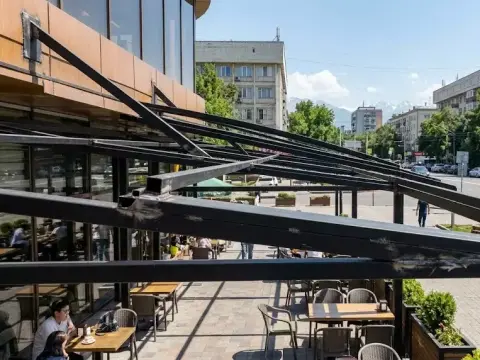 Изготовление навеса для кафе в районе Арбат
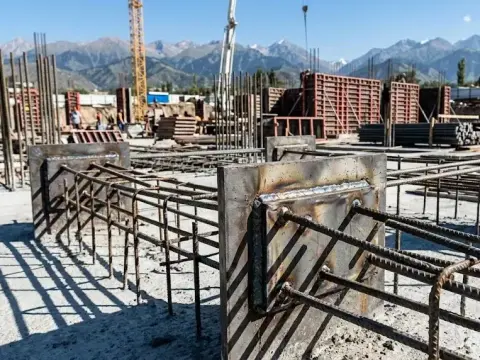 Сварка закладных деталей под бетонирование на стройке в Алатауском районе

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Подробно про сварку стали
PROFI-DOM выполняет сварку стали ручной дуговой (MMA) и полуавтоматической (MIG/MAG) сваркой в цехе и с выездом по Алматы. Работаем с чёрным металлом — профильной трубой, листом, уголком, швеллером, арматурой. Цена рассчитывается за метр шва, изделие или смену сварщика. Гарантия 3 года на все швы.
MMA или полуавтомат — какой способ сварки стали выбрать
Сварка стали выполняется двумя основными способами — ручной дуговой (MMA) и полуавтоматической (MIG/MAG). Выбор зависит от толщины металла, типа конструкции и требований к шву.
Чем отличается MMA от MIG/MAG при сварке стали
При MMA сварщик ведёт электрод (АНО-4 под рядовые швы, МР-3 под монтаж, УОНИ-13/55 под ответственные конструкции) вручную — шлак после застывания отбивают молотком, что увеличивает время на 20-30% против полуавтомата. MIG/MAG использует сплошную проволоку Св-08Г2С диаметром 0.8-1.2 мм, плавящуюся в струе защитного газа (CO2 или смесь Ar+CO2) — шов не требует зачистки шлака, только лёгкое щетинение от нагара. Полуавтомат даёт скорость 20-40 см/мин против 10-20 см/мин у MMA на одинаковой толщине металла. Для конструкций под нагрузкой (фермы, каркасы) чаще выбирают полуавтомат — он обеспечивает стабильный провар корня шва и меньше брызг, что снижает риск микротрещин при растяжении. MMA незаменим при работе на высоте, в стеснённых условиях и при ремонте на объекте без доступа к газу — ветер не сдувает дугу, а электроды компактны.
Какой способ сварки стали выбрать для конкретной задачи
- MMA под ворота и заборы: электродом 3-4 мм варим профильную трубу 40×20 и уголок — шов держит ветровые нагрузки, зачистка шлака на улице не проблема.
- MIG/MAG под навесы и каркасы: полуавтомат с проволокой 0.8-1.0 мм даёт ровный шов на тонкой трубе (20×20, 30×30) без прожига — скорость в 2 раза выше MMA.
- MMA под арматуру и ремонт на объекте: на стройплощадке без газа и розетки 220 В инвертор с электродом МР-3 варит даже ржавый металл и мокрую арматуру — полуавтомат там бесполезен.
- MIG/MAG под лестницы и баки: на листе 2-4 мм полуавтомат с газом Ar+CO2 даёт герметичный шов без пор — баку это критично, лестнице — эстетично и без зачистки.
- Общее правило: если конструкция работает на изгиб или растяжение (ферма, козловой кран), мы рекомендуем полуавтомат — он даёт более пластичный шов с меньшей зоной термического влияния, чем MMA при том же катете.
Таблица сравнения MMA и MIG/MAG для сварки стали
| Параметр | MMA (ручная дуговая) | MIG/MAG (полуавтомат) |
|---|---|---|
| Толщина стали | от 2 мм (электрод 2.5–5 мм) | от 0.8 мм (проволока 0.8–1.2 мм) |
| Скорость сварки | 10–20 см/мин | 20–40 см/мин (в 1.5–2 раза выше) |
| Качество шва | Требует зачистки шлака | Минимум брызг, шлака нет |
| Работа на улице | Да (ветер не мешает) | Требует защиты от ветра (газ сдувает) |
| Ремонт на объекте | Идеально (мобильно) | Требует баллон с газом |
| Стоимость на старте | Ниже (инвертор + электроды) | Выше (полуавтомат + газ + проволока) |
Для бытовых задач (забор, калитка, теплица) достаточно MMA с электродом 3 мм — это дешевле и проще в организации. Для серийных конструкций (навесы, каркасы) полуавтомат окупается скоростью и отсутствием зачистки — на партии из 10 рам экономия времени достигает 2-3 часов.
Что варим из стали: марки, профили и готовые изделия
От марки металла, толщины и профиля зависит способ сварки, расход электрода и конечная прочность конструкции. Разберём основной прокат, который берут под типовые задачи по Алматы.
Какие марки стали мы варим
PROFI-DOM варит сталь Ст3 (самая распространённая, хорошо сваривается всеми способами), 09Г2С (повышенная прочность, требует предварительного подогрева при толщине от 20 мм) и сталь 20 (конструкционная, под ответственные узлы). Ст3 с пределом текучести 235 МПа идёт на ворота, заборы и каркасы — её достаточно при рядовых нагрузках, а лист 3 мм формата 1,5×3 м стоит около 15 000–18 000 тенге. 09Г2С с пределом 345 МПа применяют для ферм перекрытий и баков под давлением: при одинаковой толщине она держит в полтора раза большую нагрузку на разрыв. Сталь 20 пластичнее Ст3 и не даёт трещин в шве при усадке бетона — её используют под закладные детали и усиление проёмов. Перед варкой 09Г2С толщиной от 20 мм запросите предварительный подогрев до 100–150 °C горелкой — без него в зоне термического влияния появляются холодные трещины.
Какие профили и изделия варим из стали
- Профильная труба 15×15–100×100 мм: основа для ворот, заборов, навесов и каркасов — оптимальное соотношение жёсткости и веса дают сечения 40×20 и 60×30 мм.
- Листовая сталь 1–10 мм: идёт на баки для воды (3–4 мм с проваром корня шва), площадки, косынки и усиливающие накладки.
- Уголок 25–100 мм и швеллер до 20П: применяются на лестницах, опорных рамах, обрамлении проёмов и монтажных столиков.
- Двутавр до 30Б1: используется в балках перекрытий и колоннах — стыкуем на заводских накладках с полным проваром стенки.
- Арматура А500С 6–25 мм: под закладные детали, связи, каркасы фундаментов и сетки — варка внахлёст полуавтоматом не перегревает стержень.
- Готовые изделия: ворота распашные и откатные, калитки, заборы, навесы, каркасы, лестницы, фермы, баки, закладные — с грунтовкой и антикоррозийной обработкой швов.
Для навесов и каркасов используем профильную трубу 40×40 или 60×40 мм с шагом фермы 1.5–2 м — при большем пролёте прогиб под снеговой нагрузкой (до 150 кг/м² в алматинских предгорьях) превышает допустимые 1/200 пролёта.
Какой электрод или проволока нужны для разных марок стали
| Марка стали | MMA (электрод) | MIG/MAG (проволока) | Примечание |
|---|---|---|---|
| Ст3 | АНО-4, МР-3 (3–4 мм) | Св-08Г2С (0.8–1.0 мм) | Рядовые швы, ворота, заборы |
| 09Г2С | УОНИ-13/55 (3–4 мм) | Св-08Г2С (1.0–1.2 мм) | Подогрев при толщине >20 мм |
| Сталь 20 | УОНИ-13/45, МР-3 | Св-08Г2С (0.8–1.0 мм) | Закладные, усиление |
| Арматура А500С | МР-3 (3–4 мм) | Св-08Г2С (0.8–1.0 мм) | Сетки, каркасы, фундамент |
Для Ст3 и сталь 20 используем рутиловые электроды АНО или МР — они дают мягкую дугу и подходят под рядовые швы. Для 09Г2С и ответственных конструкций — основные электроды УОНИ с пределом прочности до 500 МПа. Полуавтоматом варим проволокой Св-08Г2С диаметром 0.8–1.2 мм. УОНИ требуют более высокой квалификации сварщика: они дают глубокий провар, но дуга жёстче и сложнее вести шов. Для арматуры А500С достаточно рутилового электрода 3–4 мм, но при варке внахлёст (сетки, каркасы) лучше полуавтомат — он не перегревает стержень и не снижает его прочность.
Прочность и качество сварного шва: как избежать непровара
Сварка стали под нагрузку требует контроля качества шва. Качество шва определяет надёжность конструкции — от забора до несущей фермы. Разберём, как подготовка металла, контроль провара и аттестация сварщика влияют на прочность соединения.
Подготовка стали к сварке: зачистка и разделка кромок
Перед началом работ зачищаем металл болгаркой до блеска на 20–30 мм от кромки — удаляем ржавчину, окалину, краску и масло. На толстом листе (от 5 мм) делаем разделку кромок под углом 30–45°, чтобы полностью проварить корень шва. На листовом металле до 4 мм зачистка достаточна — при токе 90–120 А присадочный материал проварит насквозь. Окалина после проката плавится при 1500°C и засоряет шов неметаллическими включениями, поэтому на чёрном листе снимаем до 0,3 мм слоя. На профильной трубе для забора очищаем только шовную зону, на герметичных ёмкостях — всю поверхность прилегания. Работа по ржавчине — одна из главных причин непровара и пор: даже тонкий слой коррозии создаёт газовые включения, снижающие прочность соединения на 30–50%, поэтому на ответственных конструкциях (фермы, баки) зачистка обязательна, а на рядовых (калитка, козлы) — желательна.
Как контролируется провар корня шва и катет шва
PROFI-DOM обеспечивает провар корня шва за счёт тока на 10–15% выше на первом проходе, зазора 1–3 мм между деталями и разделки кромок на толстом металле. Катет шва выдерживаем по заданию: от 4 мм на заборах до 10–12 мм на фермах и баках. На тавровых соединениях (уголок к швеллеру) катет не должен превышать 0,8 от толщины более тонкой детали — иначе перегреваем металл и получаем подрез по кромке. Для V-образного стыка на листе 10 мм делаем два прохода: корневой электродом 3 мм (130–150 А) и заполняющий 4 мм (170–190 А). Непровар корня — самый опасный дефект: шов выглядит целым, но под нагрузкой трещина идёт именно от корня. Наш мастер проверяет провар визуально — по цвету и форме валика — и при необходимости делает второй проход с обратной стороны, а на ответственных швах использует электроды УОНИ, дающие глубокий провар при меньшем токе на объектах с нестабильным напряжением.
Визуально-измерительный контроль (ВИК) и аттестация сварщика
Наши сварщики аттестованы и имеют допуск к ответственным конструкциям. Мастер проводит визуально-измерительный контроль каждого шва — проверяет геометрию, отсутствие трещин, пор, подрезов и наплывов. Шаблон УШС-2 замеряет катет с точностью до 0,5 мм, а лупа с 10-кратным увеличением выявляет микротрещины до 0,1 мм. На баках и ёмкостях после работ проводим гидроиспытание — заполняем водой под давлением 1,5 от рабочего и держим 10 минут. Для ферм и балок под нагрузкой достаточно ВИК плюс проверка геометрии лазерным уровнем: отклонение по длине не более 1 мм на метр. Аттестация — не формальность: на несущих элементах (фермы, балки, баки под давлением) заказчик обязан требовать аттестованного сварщика, иначе шов считается недопустимым — это риск обрушения и отказа в страховке.
Типичные дефекты сварки стали и как их избежать
- Непровар корня: отсутствие сплавления в основании шва — возникает при малом токе, большом зазоре или толстом слое ржавчины. Устраняется увеличением тока на 10–15% и зачисткой кромок до блеска.
- Поры в шве: газовые пустоты от влажных электродов или грязного металла — электроды прокаливают при 200–250°C в течение часа, сталь зачищают до металла.
- Холодные трещины: появляются при быстром охлаждении толстого металла (09Г2С от 20 мм) — обязателен предварительный подогрев до 100–150°C газовой горелкой.
- Подрезы: углубления по краю шва, ослабляющие основной металл на 10–20% — следствие высокой скорости или большого тока. Скорость снижают на 15–20%, угол наклона электрода уменьшают до 15°.
- Наплывы: избыток наплавленного металла без сплавления с основным — результат малого тока или большого вылета электрода. Ток увеличивают, вылет сокращают до 15–20 мм.
Ремонт и усиление стальных конструкций
Стальные ворота, заборы и каркасы со временем требуют ремонта — трещины, коррозия и износ снижают несущую способность. Рассказываем, когда нужна заварка дефекта, а когда — установка рёбер жёсткости.
Когда нужен ремонт сваркой: трещины, разрывы, коррозия
Мы ремонтируем трещины в воротах, каркасах, баках и заборных секциях — зачищаем место дефекта до чистого металла углошлифовальной машинкой, разделываем кромки под электрод МР-3 и накладываем усиливающую накладку из листа 4–6 мм. При сквозной коррозии на профильной трубе 40×20 мм вырезаем повреждённый участок на 15–20 мм шире границы ржавчины и ввариваем заплату из такого же металла. Трещину нельзя просто заварить сверху — она пойдёт дальше по основному металлу. Нужно засверлить её концы сверлом 4–5 мм (стоп-отверстия), разделать на всю глубину У-образной разделкой и только потом варить. После ремонта ворот или каркаса навеса усиливаем узел косынкой из листа 5 мм — это предотвращает повторное растрескивание при ветровой нагрузке.
Усиление металлоконструкций: фермы, балки, проёмы
Мы усиливаем фермы и проёмы приваркой рёбер жёсткости из уголка 50×50 мм, косынок и накладок из листа 6–8 мм. Для усиления швеллера №12 или двутавра 20Б1 используем электроды УОНИ 13/55 с пределом прочности 550 МПа — шов должен быть равнопрочным основному металлу, катет не менее 6 мм при толщине стенки 8 мм. Усиление проёма под ворота в несущей стене — классическая задача: устанавливаем швеллер №14 по периметру и привариваем к существующей арматуре с шагом 200–300 мм. Шов — непрерывный по всему периметру, катет не менее 6 мм. После усиления конструкция выдерживает нагрузку от бетонной перемычки и кровли на пролёте до 4 метров. Перед усилением проёма запросите проектное решение с расчётом нагрузки — работа без учёта веса перекрытия приводит к просадке стены в течение полугода.
Цена сварки стали: за метр, изделие и смену
Сварка стали цена зависит от способа расчёта и объёма. Стоимость считается тремя способами — за метр шва, за готовое изделие или за смену сварщика с аппаратом. Выбор зависит от объёма работ, типа конструкции и места варки.
Сколько стоит метр шва
Сварка за метр шва от PROFI-DOM стоит от 2 500 ₸ на стыковых швах профильной трубы (катет 4 мм) до 3 500 ₸ на тавровых соединениях и ответственных швах с разделкой кромок (катет 8–10 мм). Расценка включает подготовку кромок (зачистку от окалины и ржавчины), прихватку и провар корня шва. Для толстого металла от 8 мм требуется разделка кромок под 45° и два-три прохода — каждый проход оплачивается отдельно, так как увеличивает время работы сварщика и расход электрода. Швы на вертикальных и потолочных поверхностях стоят на 20–30 % дороже горизонтальных из-за сложности удержания ванны. Перед заказом большого объёма запросите расчёт за метр шва — это самый прозрачный способ, вы платите только за фактически выполненный шов без наценки за простой.
Сколько стоит сварка изделия: ворота, забор, навес, бак
| Изделие | Материал | Способ сварки | Цена от, ₸ |
|---|---|---|---|
| Ворота распашные (3×2 м) | Профтруба 40×20 мм | MMA / полуавтомат | 45 000 |
| Секция забора (2.5×1.5 м) | Профтруба 40×20 мм | MMA | 2 000 за п.м. |
| Каркас навеса (6×4 м) | Профтруба 40×40 мм | Полуавтомат | 80 000 |
| Бак для воды (1 м³) | Лист 3 мм | Полуавтомат | 55 000 |
| Лестница (3 м, косоуры) | Швеллер 12П + уголок | MMA / полуавтомат | от 70 000 |
| Ферма (6 м, из трубы) | Профтруба 60×40 мм | Полуавтомат | от 25 000 |
Цена за изделие включает подготовку металла, сварку, зачистку швов и грунтовку. Покраска или антикоррозийная обработка обсуждаются отдельно. Для сложных конструкций (лестницы, фермы пролётом от 6 м) делаем индивидуальный расчёт с учётом количества узлов и проходов.
Сколько стоит смена сварщика с аппаратом и выезд
Мы работаем с выездом по Алматы — от 15 000 ₸ за смену (8 часов) — сварщик приезжает со своим аппаратом (MMA или полуавтомат), электродами/проволокой и болгаркой. Выезд в пределах города — от 3 000 ₸, за пределы — обсуждается. В стоимость смены входит подготовка оборудования, настройка режимов и зачистка швов после варки. Расходные материалы оплачиваются отдельно по факту — средний расход на смену составляет 3–5 кг электродов и 2–3 отрезных круга. Смена сварщика с аппаратом выгодна, когда объём работ большой (весь забор, каркас теплицы, усиление проёмов) или когда нужно варить на объекте, а не везти конструкцию в цех. Минимальный заказ — 1 смена; если работ меньше — считаем за метр или за изделие.
Что влияет на цену сварки стали: факторы и нюансы
- Толщина металла: до 3 мм — один проход, от 4 до 8 мм — два прохода, свыше 10 мм — разделка кромок и три-четыре прохода с подогревом.
- Сложность доступа к шву: на высоте от 2 м, в углах и на весу — добавляет 20–40 % к расценке из-за неудобной позы сварщика.
- Способ сварки: полуавтомат MIG/MAG дороже MMA на 15–20 % из-за расхода защитного газа (CO₂ или смесь) и проволоки.
- Подготовка поверхности: зачистка от ржавчины, окалины и краски — от 800 ₸ за погонный метр, если металл не зачищен заранее.
- Контроль качества: визуальный измерительный контроль (ВИК) и капиллярная дефектоскопия на ответственных швах — от 2000 ₸ за шов.
Как заказать сварку стали в Алматы: оборудование, аттестация, выезд
Сварка стали Алматы — это работа в цехе и с выездом по городу. Заказ начинается с выбора исполнителя, у которого есть профессиональный инвертор или полуавтомат, аттестованные сварщики и готовность выехать на объект. Мы разбираем три ключевых критерия, на которые стоит опираться при заказе.
Какое оборудование используем для сварки стали
PROFI-DOM использует профессиональные сварочные инверторы для MMA (ток до 250 А) и полуавтоматы MIG/MAG (ток до 300 А) с плавной регулировкой подачи проволоки — на аппаратах Kemppi и Fubag. Для защиты газа применяются баллоны с CO2 или смесью Ar+CO2 (82/18), а в цехе установлены сварочные столы с прижимами и принудительная вытяжка. Маска-хамелеон, болгарка с дисками по металлу и зачистная щётка — обязательный комплект при каждом выезде. Профессиональное оборудование даёт стабильную дугу без перепадов тока, что критически важно для провара корня шва на толстом металле. Бытовые инверторы часто «проседают» при длительной работе, что приводит к непровару, поэтому мы используем аппараты с рабочим циклом 60–80% — они варят без перегрева смену подряд.
Аттестация сварщиков и гарантия на работы
PROFI-DOM нанимает только аттестованных специалистов с допуском к сварке металлоконструкций I–III уровня — это подтверждает, что мастер умеет варить угловые швы на вертикали и потолке, а не только в нижнем положении. На все сварочные работы даётся гарантия 3 года — и на рядовые конструкции (ворота, заборы), и на ответственные (фермы, баки, усиление несущих балок). Гарантия распространяется на целостность шва — если в течение срока шов дал трещину или непровар, мастер переваривает бесплатно. При этом гарантия не действует при механическом повреждении конструкции ударом или перегрузкой, а также при коррозии из-за отсутствия покраски — эти риски снимает антикоррозионная обработка, которую мы всегда рекомендуем сразу после сварки.
Заключение
Сварка стали — технологичный процесс, где результат определяет не только рука сварщика, но и правильный выбор материала, подготовки и контроля. Собрали главные правила для прочного и долговечного шва.
Главные выводы
- Выбор марки стали: для уличных конструкций берите атмосферостойкую сталь (09Г2С, 15ХСНД) — она меньше ржавеет. Для внутренних работ подходит обычная Ст3.
- Подготовка кромок: на металле толще 5 мм обязательно делайте разделку кромок (V-образную или X-образную) — это обеспечивает провар корня шва на всю толщину.
- Защита от коррозии: после сварки зачистите шов от окалины, нанесите грунт-эмаль по ржавчине в 2 слоя. Для баков и ёмкостей используйте эпоксидную грунтовку.
- Контроль качества: проверяйте шов визуально — он должен быть равномерным, без подрезов и пор. Для ответственных конструкций закажите ультразвуковой контроль (УЗК) или капиллярную дефектоскопию.
- Геометрия сварки: при сварке длинных швов (более 300 мм) используйте обратноступенчатый метод — это снижает остаточные деформации и предотвращает коробление детали.