
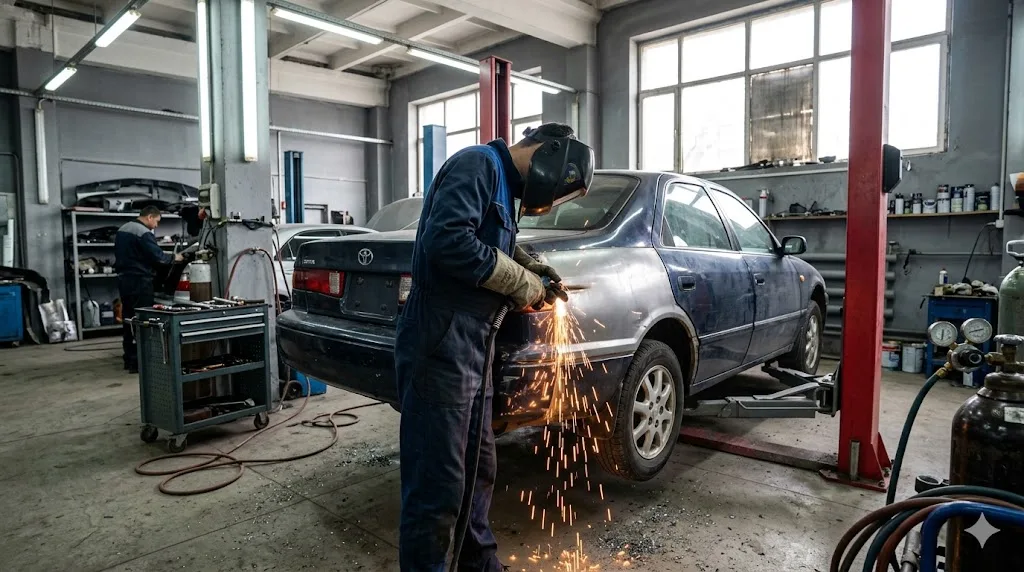
Сварка машин в Алматы
от 3 000 тг.* ЗА МЕТР ШВА
Прогнил порог или прогорел глушитель? Варим без прожога тонкого металла: арка — за 1–2 часа, глушитель без снятия — за 20–40 минут.
 Пороги и арки
без прожога и поводки Выезд сварщика
за 2 часа Гарантия 3 года
 Глушитель без снятия
за 20–40 минут
Сварка машин в Алматы
от 3 000 тг.* ЗА МЕТР ШВА
Прогнил порог или прогорел глушитель? Варим без прожога тонкого металла: арка — за 1–2 часа, глушитель без снятия — за 20–40 минут.
Пороги и арки
без прожога и поводки
Выезд сварщика
за 2 часа
Гарантия 3 года
Глушитель без снятия
за 20–40 минут
Сварка машин в Алматы
от 3 000 тг.* ЗА МЕТР ШВА
Прогнил порог или прогорел глушитель? Варим без прожога тонкого металла: арка — за 1–2 часа, глушитель без снятия — за 20–40 минут.
Пороги и арки
без прожога и поводки
Выезд сварщика
за 2 часа
Гарантия 3 года
Глушитель без снятия
за 20–40 минут
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
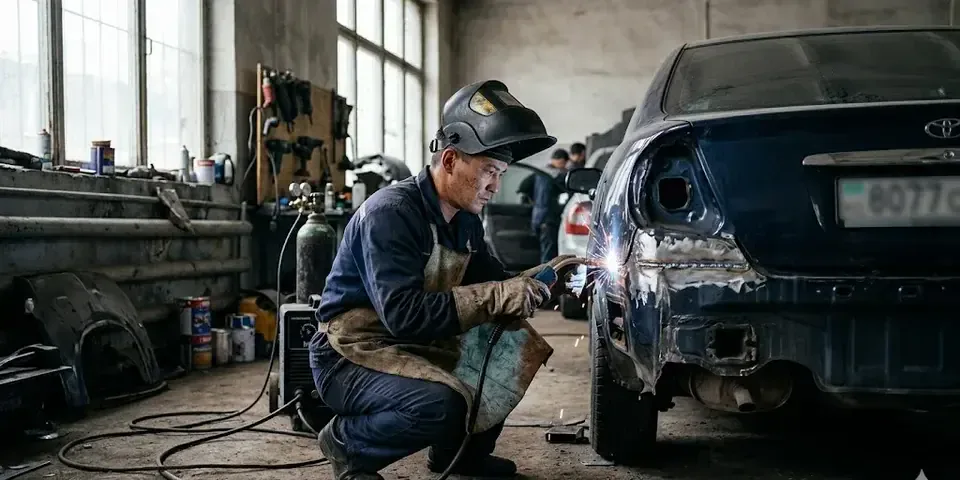
Ремонт кузова автомобиля
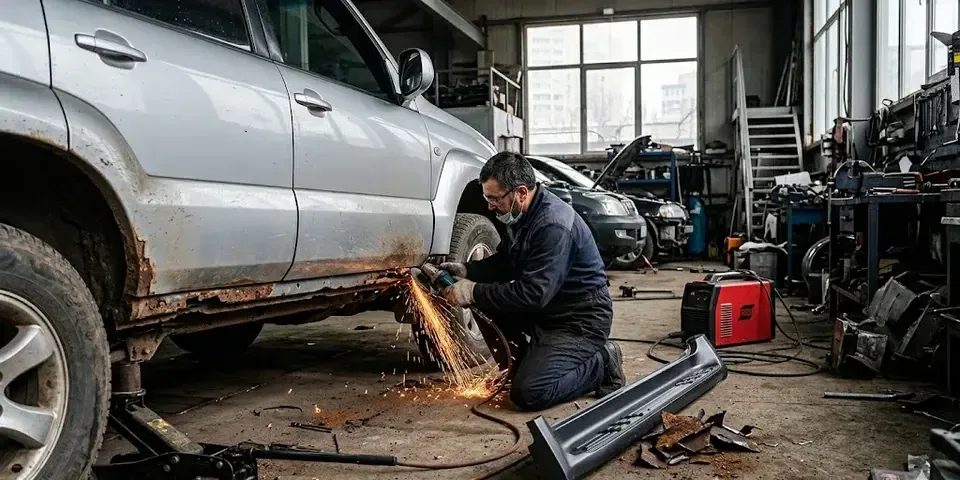
Замена порогов автомобиля
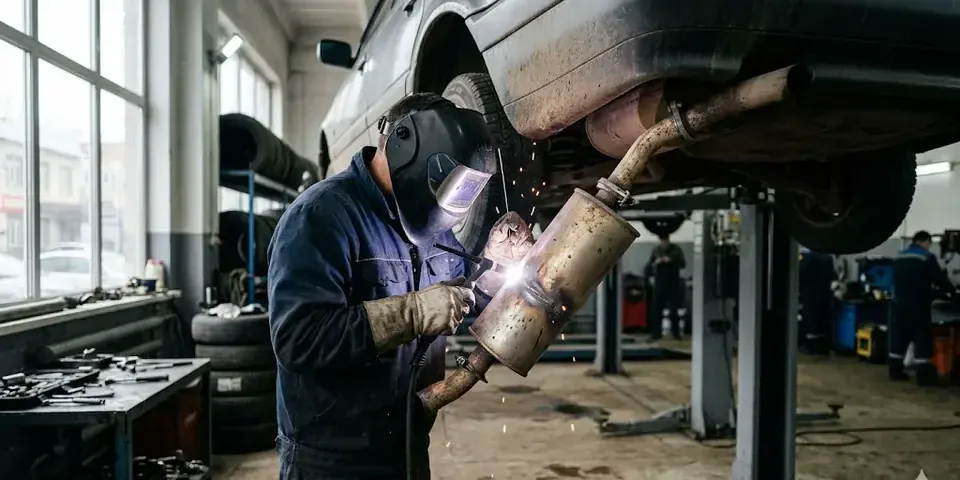
Сварка глушителя
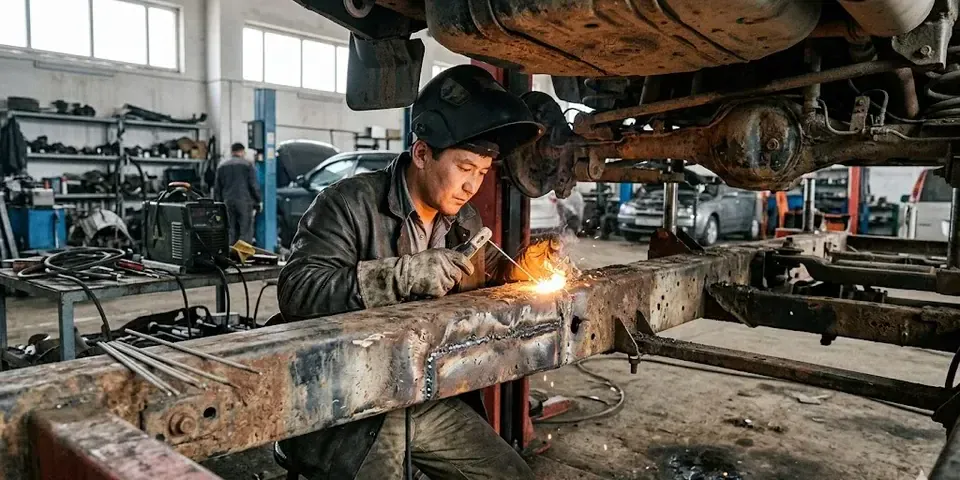
Ремонт рамы внедорожника
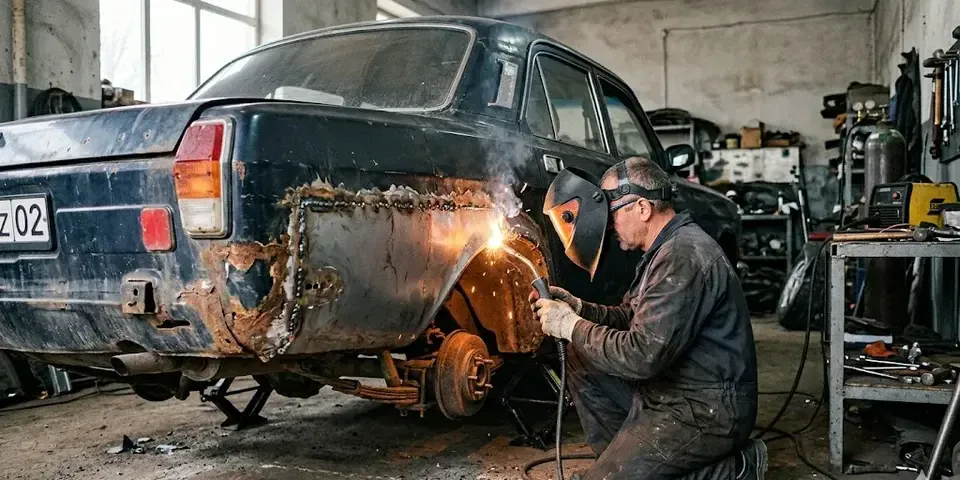
Восстановление арок колёс
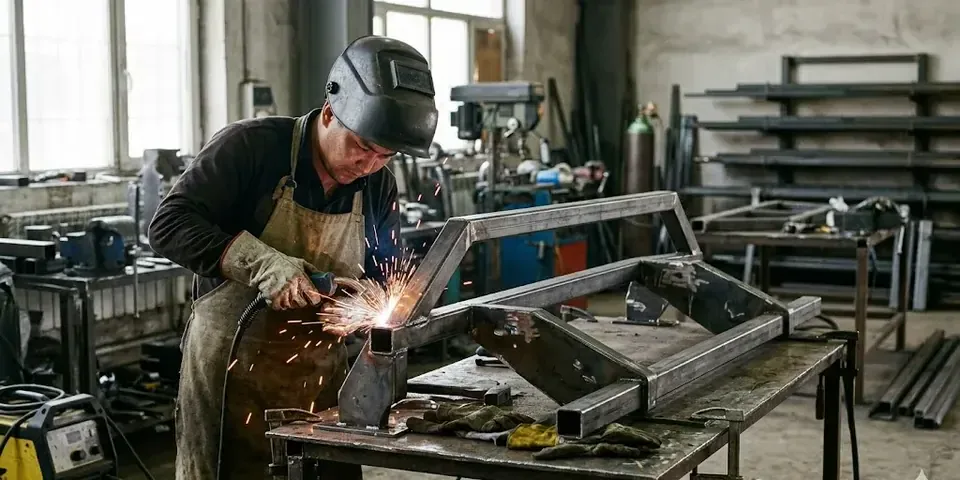
Изготовление кенгурятника
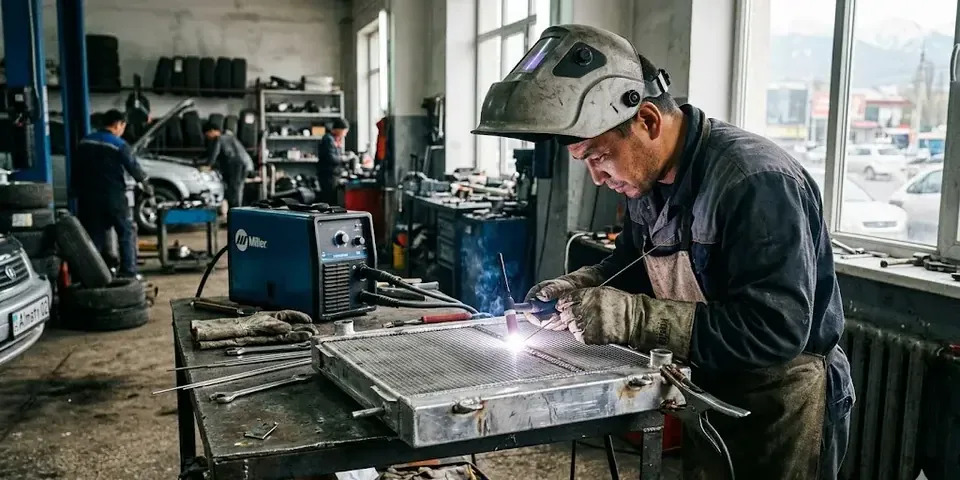
Сварка алюминиевых деталей
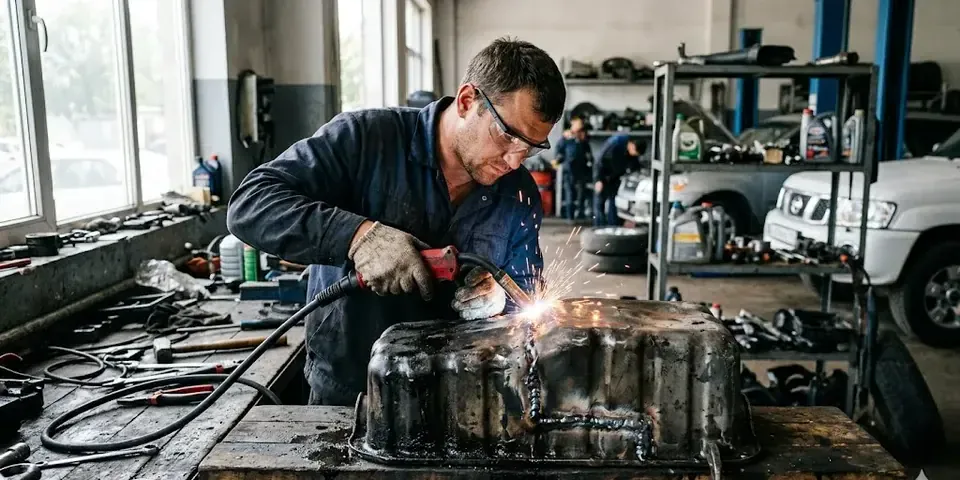
Ремонт поддона двигателя
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Ремонт кузова автомобиля
Замена порогов автомобиля
Сварка глушителя
Ремонт рамы внедорожника
Ремонт поддона двигателя
Изготовление кенгурятника
Сварка алюминиевых деталей
Восстановление арок колёс
Перезвоним в течение 3 минут
ВИДЫ СВАРОЧНЫХ РАБОТ,
которые мы ДЕЛАЕМ
Ремонт кузова автомобиля
Замена порогов автомобиля
Сварка глушителя
Ремонт поддона двигателя
Восстановление арок колёс
Изготовление кенгурятника
Сварка алюминиевых деталей
Ремонт рамы внедорожника
Перезвоним в течение 3 минут
Стоимость СВАРКИ МАШИН
В АЛМАТЫ
| УСЛУГА | СТОИМОСТЬ | ВРЕМЯ |
|---|---|---|
| Выезд сварщика по Алматы | от 3 000 ₸ | от 1 часа |
| Минимальный заказ (заварка трещины, прихватка) | от 3 000 ₸ | от 20 мин |
| Заварка трещины (за 1 метр шва) | от 3 000 ₸ | от 30 мин |
| Арка колеса (за элемент) | от 5 000 ₸ | от 1 часа |
| Глушитель, прогар до 5 см (аргон) | от 5 000 ₸ | от 20 мин |
| Вварка заплаты в днище (за заплату) | от 5 000 ₸ | от 1 часа |
| Порог, одна сторона (за элемент) | от 7 000 ₸ | от 1 часа |
| Приварка фаркопа к раме | от 7 000 ₸ | от 2 часов |
| Трещина рамы до 10 см (электрод) | от 8 000 ₸ | от 2 часов |
| Лонжерон, одна сторона | от 10 000 ₸ | от 3 часов |
| Срочный ремонт с выездом (за 2–3 часа) | +30% к цене | от 1 часа |
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Пороги без прожога 0,8 мм
Варим полуавтоматом на 40–60 А короткими прихватками — тонкий металл не прожигается и не ведёт
Кузовщик с опытом 10+ лет
Вварка заплат, лонжероны и рамы после ДТП: геометрию проверяем по контрольным точкам
Полуавтомат, аргон и MMA
Аргон TIG — для алюминия и нержавейки, MIG — для кузова, электрод 3 мм — для рам 3–5 мм

Выезд сварщика за 2 часа
Глушитель и выхлоп варим на месте за 20–40 минут, пороги и арки — в цехе со стапелем
Официальная гарантия 3 года
Гарантия на герметичность и целостность шва: потёк или треснул — перевариваем бесплатно
Прозрачная цена в тенге
Арка от 5 000 ₸, порог от 7 000 ₸ — цену называем по фото, оплата после приёмки работы
Преимущества СВАРОЧНЫХ РАБОТ ОТ Profi-Dom
Варим полуавтоматом на 40–60 А короткими прихватками — тонкий металл не прожигается и не ведёт
Пороги без прожога 0,8 мм
Вварка заплат, лонжероны и рамы после ДТП: геометрию проверяем по контрольным точкам
Кузовщик с опытом 10+ лет
Аргон TIG — для алюминия и нержавейки, MIG — для кузова, электрод 3 мм — для рам 3–5 мм
Полуавтомат, аргон и MMA
Глушитель и выхлоп варим на месте за 20–40 минут, пороги и арки — в цехе со стапелем
Выезд сварщика за 2 часа
Гарантия на герметичность и целостность шва: потёк или треснул — перевариваем бесплатно
Официальная гарантия 3 года
Арка от 5 000 ₸, порог от 7 000 ₸ — цену называем по фото, оплата после приёмки работы
Прозрачная цена в тенге
Перезвоним в течение 3 минут
КАК МЫ РАБОТАЕМ
- 01.Обсуждение и расчёт
Присылаете фото повреждения в WhatsApp — за 5–10 минут называем способ сварки и цену.
- 02.Цех или выезд
Глушитель варим на выезде, пороги и арки — в цехе; сварщик приезжает в течение 2 часов.
- 03.Дефектовка
Осматриваем деталь на подъёмнике, вырезаем ржавчину до здорового металла, засверливаем трещины.
- 04.Согласование цены
Фиксируем стоимость до начала работ — после осмотра цена не меняется.
- 05.Подготовка металла
Зачищаем зону до блеска и подгоняем заплату из стали той же толщины 0,8–1,5 мм.
- 06.Сварка
Кузов варим полуавтоматом на 40–60 А, алюминий и нержавейку — аргоном TIG, раму — электродом.
- 07.Антикоррозийная защита
Обрабатываем шов грунтом и мастикой — без этого через 2–3 месяца пойдёт ржавчина.
- 08.Приёмка и оплата
Показываем шов, вы проверяете работу и платите по факту: наличными, переводом или Kaspi.
Узнайте стоимость сварки вашей машины за 1 минуту
каталог реализованных СВАРОЧНЫХ РАБОТ
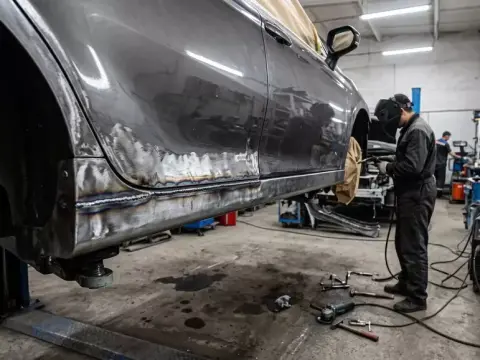 Переварка порогов на легковом авто в Алмалинском районе
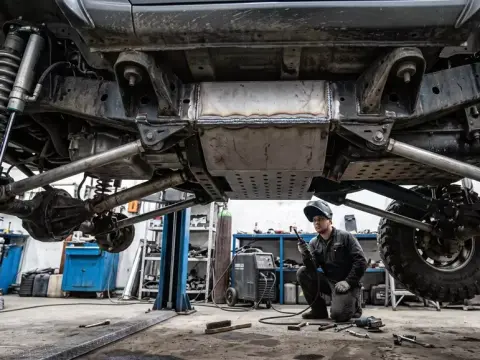 Сварка трещины на лонжероне внедорожника в Жетысуском районе
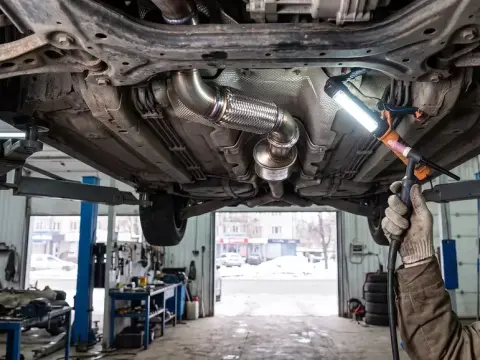 Ремонт глушителя и замена гофры в микрорайоне Айнабулак
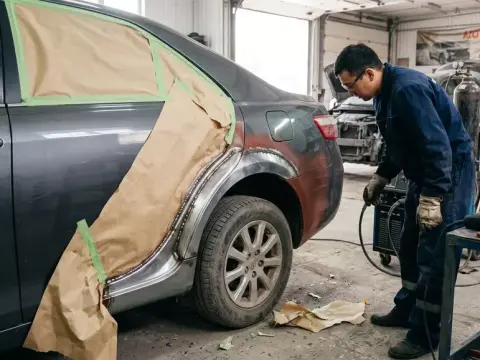 Переварка задних колесных арок в Медеуском районе

УЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Политики конфиденциальностиУЗНАЙТЕ СТОИМОСТЬ СВАРОЧНЫХ РАБОТ ВАШЕГО ПРОЕКТА
Оставьте заявку и мы свяжемся с вами в течение 3 минут
Спасибо! Мы свяжемся с вами в течение 3 минут.
Нажимая на кнопку вы соглашаетесь с условиями
Или позвоните по номеру
+7 (707) 068-88-68Подробно про сварку машин
PROFI-DOM выполняет профессиональную сварку машин в Алматы — кузов, глушитель, раму и алюминий. Работаем полуавтоматом MIG/MAG для тонкого кузовного листа и аргоном TIG для выхлопа и алюминия. Выезжаем по городу, даём гарантию на шов. Цена — от 5000 ₸ за элемент.
Чем и как варят авто — полуавтомат, аргон, точечная сварка
Выбор способа сварки напрямую зависит от металла, его толщины и конкретной детали. Разберём, какой метод и когда применяем — от полуавтомата до аргона. Сварка полуавтоматом аргоном — оптимальный выбор для тонкого кузовного металла и алюминия, который мы используем в PROFI-DOM.
Полуавтомат MIG/MAG — основной способ для кузовного листа
Мы варим кузовные панели полуавтоматом MIG/MAG проволокой Св-08Г2С диаметром 0,8 мм — это даёт аккуратное соединение без прожога на листе толщиной 0,8–1,2 мм. Именно так мы завариваем пороги, арки, крылья и днище: режим «короткой дуги» снижает тепловложение, и металл не ведёт. Присадочная проволока подаётся непрерывно, а защитный газ (смесь CO₂ с аргоном или чистый CO₂) блокирует окисление сварного соединения. Для ржавых порогов или арок с коррозией сначала вырезаем повреждённый участок, затем ввариваем заплату из стали той же толщины — полуавтомат даёт ровный валик с проваром корня без дефектов. Перед работой с тонким кузовным листом обязательно настраиваем ток и скорость подачи: на пороге 0,8 мм ток не превышает 60–70 А, иначе прожигаем деталь.
Аргон TIG — для алюминия, нержавейки и тонких деталей
Аргоном TIG мы варим алюминиевые поддоны двигателя, радиаторы, интеркулеры и выхлопные системы из нержавейки — соединение получается герметичным, без окалины и брызг. У нас для алюминия используют присадку ER4043 (AlSi5), для нержавейки — ER308L, а ток настраивают на переменный режим AC с балансом очистки 70/30. TIG-сварка не даёт искр и разбрызгивания, поэтому её применяют для декоративных элементов глушителя и тонкостенных трубок кондиционера. Главное отличие от полуавтомата — сварщик ведёт дугу одной рукой, а второй подаёт присадку, что требует высокой квалификации. Перед работой с алюминием обязательно зачищаем деталь щёткой из нержавеющей стали и обезжириваем ацетоном — если пропустить оксидную плёнку, в сварном стыке останутся поры, и соединение потечёт.
Точечная сварка (споттер) и MMA — для рихтовки и рам
Споттером мы прихватываем кузовные панели при рихтовке и точечно варим заводские соединения на порогах, а электродной сваркой MMA завариваем рамы внедорожников и подрамники — для толстого металла от 3 мм это надёжнее полуавтомата. Споттер работает импульсом тока в 5000–8000 А, приваривая обратную шайбу или электрод к вмятине — после вытягивания шайбу сбивают, а след зачищают. Для рамных трещин на Toyota Land Cruiser или УАЗ мы используем электроды УОНИ-13/55 диаметром 3–4 мм: они дают глубокий провар и вязкое соединение, которое держит ударные нагрузки. MMA-сварка на тонком кузовном листе (0,8–1,5 мм) не применяется — дуга прожигает металл насквозь. При работе с рамой важно засверлить концы трещины сверлом 3–5 мм, чтобы остановить её рост, иначе шов лопнет рядом.
Как понять, что сварка выполнена качественно
- Ровный валик: ширина валика одинаковая по всей длине, без наплывов и провалов — это говорит о стабильной скорости ведения дуги.
- Нет пор и кратеров: поверхность плотная, без дырочек и раковин — значит, газовая защита не нарушалась, а металл был чистым.
- Нет подрезов: основной металл не истончён рядом со сварным стыком — подрез ослабляет деталь и ведёт к трещине при нагрузке.
- Зачистка и антикор: место сварки обработано щёткой, окалина сбита, нанесён антикоррозийный состав — без этого через полгода пойдёт ржавчина.
Кузовной ремонт сваркой — пороги, арки, лонжероны, днище
Кузовной ремонт — самая частая задача в алматинских сервисах. Разберём, как мы варим пороги, арки, лонжероны и днище без прожога и поводки панелей.
Сварка порогов — без прожога тонкого металла
Мы варим пороги полуавтоматом на минимальном токе — точечными прихватками, чтобы не перегреть металл и не прожечь его. Тонкий кузовной лист (0,6–0,8 мм) на порогах Kia Rio, Hyundai Accent или Lada Vesta требует шага прихваток 10–15 мм с остыванием шва между проходами: мы используем полуавтомат MIG/MAG с проволокой 0,6–0,8 мм и газом CO₂+Ar, ток выставляем 40–60 А. Перед работой обязательно зачищаем зону до блестящего металла — если осталась краска или шпаклёвка, сварной стык даёт поры и держится вполсилы. Если порог гнилой «в ноль», вырезаем всю ржавчину до здорового металла и ввариваем заплату из такого же листа — не «латаем» поверх гнили.
Вварка арок и заплат в днище — с антикоррозийной обработкой
Арку колеса варим за 1–2 часа: вырезаем ржавчину, рихтуем, ввариваем заплату и сразу обрабатываем антикором. На арках Toyota Camry или Mitsubishi L200 коррозия чаще всего идёт от подкрылков — приходится снимать пластик, вырезать очаг и подгонять заплату по радиусу арки. Рихтовка перед работой обязательна: если арка «повело» от удара, сначала правим на стапеле, иначе заплата встанет криво и дверь будет цеплять. После вварки заплаты в днище обязательно обрабатываем шов мастикой и грунтом — иначе через сезон пойдёт коррозия с обратной стороны.
Восстановление лонжеронов после ДТП — контроль поводки
Лонжероны после ДТП восстанавливаем полуавтоматом с обязательным контролем геометрии — чтобы не повело кузов. Удар в переднюю часть на Mercedes W210 или BMW E39 часто сминает лонжерон гармошкой: мы вырезаем деформированный участок, рихтуем кромки и ввариваем усиленную заплату из стали 1,2–1,5 мм. Полуавтомат с проволокой 0,8–1,0 мм даёт проплав на полную толщину без подрезов — это критично для силовой структуры. Перед работой с лонжероном проверяем размеры по контрольным точкам — если повело, сначала правим на стапеле, потом варим.
Нужна ли покраска после сварки кузова
После завершения покраска обязательна — сварной стык без покрытия начнёт ржаветь через 2–3 месяца, особенно в Алматы с перепадами влажности. Окалина от сварки — активный очаг коррозии: если оставить как есть, через полгода под сварным стыком пойдёт «рыжик», а за год — сквозное отверстие. Маляры грунтуют шов кислотным грунтом, потом шпаклюют переход и красят в цвет кузова — полный цикл занимает 1–2 дня. Если не планируете красить сразу, хотя бы загрунтуйте место сварки — это защитит на месяц-два, пока не доберётесь до маляра.
Ремонт глушителя и выхлопа — нержавейка, прогар, гофра
Прогар глушителя — проблема, с которой сталкиваются многие автовладельцы по Алматы. Разберём, когда выгодно варить, а когда проще купить новый элемент.
Можно ли сварить глушитель без снятия
Да, мы варим глушитель без снятия — аргоном TIG, если доступ к прогару есть снизу на подъёмнике, и полуавтоматом MIG, если деталь можно отодвинуть от кузова на 5–7 см. Для нержавейки используем поддув аргоном с обратной стороны шва, иначе сварной стык темнеет и теряет коррозионную стойкость. На выхлопных системах Toyota Camry 40–50 и Mitsubishi L200 доступ к глушителю обычно открыт — варим за 30–40 минут без снятия. Если глушитель снят, результат получается качественнее: мы провариваем со всех сторон и обрабатываем антикором, но без снятия тоже работаем, если клиенту так удобнее.
Что делать, если прогорел глушитель — варить или менять
Если прогар небольшой (до 3–5 см) и металл вокруг не гнилой — варим аргоном TIG с нержавеющей присадкой. Если глушитель сгнил по шву или по всей длине — дешевле купить новый: цена нового глушителя на Daewoo Nexia или ВАЗ-2110 — 5–8 тыс. тенге, а работа по замене — 3–5 тыс. тенге. На иномарки (Hyundai Accent, Kia Rio) новый глушитель стоит 12–18 тыс. тенге — заварка прогаров обходится в 4–7 тыс. тенге. Часто клиенты думают, что глушитель «не варится», но аргон TIG даёт герметичное соединение, которое служит год-два — это выгоднее нового за 20–30 тыс. тенге на сложных моделях.
Ремонт гофры, резонатора и приёмной трубы
Гофру выхлопа ремонтируем без снятия глушителя — аргоном TIG с поддувом, чтобы стык был герметичным и не треснул от вибрации на ходу. В PROFI-DOM для гофры используем нержавеющую проволоку ER308L — она выдерживает нагрев до 800 °C и не трескается на морозе. Резонатор и приёмную трубу на Mercedes W210 и BMW E39 часто варят полуавтоматом MIG из-за толщины металла 2–3 мм. Для нержавейки используем поддув аргоном с обратной стороны шва — иначе стык темнеет и теряет коррозионную стойкость, особенно на выхлопе с лямбда-зондами.
Сварка выхлопа из нержавейки — особенности
Нержавейку варят аргоном TIG с присадкой из нержавеющей проволоки — стык получается прочным и не ржавеет. Для выхлопных труб из AISI 304 и 409 используем проволоку ER308L: она даёт пластичный шов, который выдерживает вибрацию на трассе Алматы — Капшагай. Толщина металла на заводских глушителях Hyundai и Kia — 1,2–1,5 мм, на китайских аналогах — 0,8–1 мм, их прожигает даже на минимальном токе 40 А. Обычная стальная проволока для нержавейки не подходит — стык быстро заржавеет от конденсата. Нужна именно нержавеющая присадка и поддув аргоном с обратной стороны.
Рамы, кронштейны, фаркоп, топливный бак — ответственные узлы
Сварка силовых элементов кузова и специфических деталей требует особого подхода и выбора правильного оборудования. Разберём четыре сложных сценария, с которыми к нам приезжают чаще всего.
Заварка трещин рамы внедорожника — будет ли держать
Трещину в раме завариваем электродной сваркой MMA с обязательной разделкой кромок — соединение держит нагрузку не хуже заводского, если металл не гнилой. Для этого мы снимаем фаску вдоль трещины на всю глубину, чтобы электрод проварил корень шва, а не лёг сверху «нашлёпкой». Электроды для сварки автомобиля используем УОНИ-13/55 диаметром 3 мм — они дают вязкий шов, который держит ударные нагрузки на раме. На Toyota Land Cruiser 200 с трещиной в районе заднего рессорного кронштейна такое соединение работает уже два года без повторного появления. Толщина рамы на внедорожниках — 3–5 мм, поэтому варим электродом 3 мм на обратной полярности, ток 90–120 А. Перед сваркой обязательно засверливаем концы трещины сверлом 5 мм — это останавливает её рост по металлу, иначе через месяц появится новая ветка рядом со швом.
Приварка фаркопа к раме — какой сваркой лучше
Фаркоп к раме привариваем полуавтоматом MIG/MAG — стык получается прочным и эластичным, выдерживает статическую нагрузку до 2 тонн без риска отрыва. Проволока 0,8 мм в смеси CO₂ даёт глубокое проплавление, не перегревая металл рамы, что особенно важно на тонкостенных рамах Mitsubishi L200 и Toyota Hilux (4–5 мм). Длина шва — не менее 60 мм с каждой стороны площадки фаркопа, два прохода крест-накрест, чтобы нагрузка распределялась равномерно. Если фаркоп крепится на болты, но одно отверстие порвало — завариваем его и сверлим новое рядом. Это выходит в 3–4 раза дешевле нового фаркопа, а по прочности не уступает заводскому креплению.
Сварка алюминиевых деталей — поддон, радиатор
Алюминиевые поддоны и радиаторы варим аргоном TIG с присадкой ER 4043 — стык получается герметичным, не течёт и выдерживает давление масла до 3–4 бар. На поддоне двигателя 2JZ-GE (Toyota Mark II) толщина стенки — 1,5–2 мм, поэтому работаем током 70–90 А, вольфрамовым электродом 2 мм, подача присадки 2,4 мм. Перед сваркой обязательно прогреваем деталь до 150–200 °C газовой горелкой — иначе из-за разницы температур шов треснет при остывании. Без прогрева даже качественное соединение даёт усадку 1–2 % и рвёт основной металл вокруг зоны сварки. Алюминий — капризный металл: пропарка от масла растворителем и сушка перед прогревом обязательны, иначе поры в шве гарантированы.
Сварка топливного бака — безопасность и пропарка
Топливный бак варим только после обязательной пропарки — выпариваем остатки бензина паром в течение 30–40 минут, чтобы исключить взрыв паров. Даже пустой бак опасен: пары бензина в замкнутом объёме взрывоопасны при концентрации 1,4–7,6 % в воздухе. Пропарка делается через горловину — подаём пар от парогенератора, бак прогревается изнутри до 100 °C, все пары вытесняются наружу. После этого замеряем газоанализатором остаточную концентрацию — только при нулевых показателях начинаем сварку аргоном TIG на минимальном токе 50–60 А. Стык на бачке толщиной 0,8–1 мм ведём короткими прихватками по 10–15 мм, давая детали остыть между проходами, чтобы не прожечь стенку.
Цена сварки машины — за элемент, выезд, срочный ремонт
Сварка машины цена складывается из детали, способа и объёма работы. Ниже — прайс на популярные элементы, выезд и срочные заказы.
Сколько стоит сварка порогов, арок и глушителя
| Работа / элемент | Способ сварки | Единица | Цена от, ₸ |
|---|---|---|---|
| Порог (одна сторона) | Полуавтомат MIG/MAG | элемент | 7 000 |
| Арка колеса | Полуавтомат MIG/MAG | элемент | 5 000 |
| Глушитель (прогар до 5 см) | Аргон TIG | элемент | 5 000 |
| Глушитель (прогар >5 см) | Аргон TIG | элемент | 7 000 |
| Вварка заплаты в днище | Полуавтомат MIG/MAG | заплата | 5 000 |
| Лонжерон (одна сторона) | Полуавтомат MIG/MAG | элемент | 10 000 |
| Рама (трещина до 10 см) | MMA (электродная) | шов | 8 000 |
| Фаркоп (приварка) | Полуавтомат MIG/MAG | элемент | 7 000 |
| Алюминиевый поддон | Аргон TIG | элемент | 10 000 |
| Топливный бак (пропарка + сварка) | Аргон TIG | элемент | 12 000 |
Цена за шов и заплату — альтернативные варианты
Заварка трещины до 10 см на кронштейне или выхлопной трубе стоит от 3000 ₸ за погонный метр — это дешевле, чем менять узел целиком. Вварка заплаты на гнилой участок днища или арки — от 5000 ₸ за штуку, с вырезом и подгонкой по месту. Разница между швом и заплатой в объёме ржавчины: если металл вокруг трещины тонкий, мастер вырезает участок и ставит заплату, иначе стык разойдётся через месяц. Перед заваркой трещины на алюминиевом поддоне запросите дефектовку — если трещина пошла по стыку, цена будет ниже, чем по телу детали.
Стоимость выезда и эвакуатора
Выезд сварщика по Алматы — от 3000 ₸ в пределах города, включая работу с глушителем или мелким кузовным элементом. Если машина не на ходу — эвакуатор от 5000 ₸ по городу, с подачей в течение часа в будни. Выезд удобен для глушителя или выхлопной трубы — мастер приезжает с аргоном и варит на месте во дворе или на парковке. Но для кузовного ремонта порогов или арок лучше в цехе: там и стапель для фиксации геометрии, и пескоструй для зачистки ржавчины, и антикор после сварки — на выезде такого оборудования нет. Через PROFI-DOM выезд заказывают чаще на глушители Volvo XC90 и выхлопные трубы BMW X5 — владельцам проще доплатить 3000 ₸, чем гнать иномарку в цех.
Срочный ремонт и минимальный заказ
Срочный ремонт с выездом — доплата 30% к цене работы, делаем за 2–3 часа с момента звонка. Минимальный заказ — 3000 ₸, это одна заварка трещины на глушителе или прихватка кронштейна. Срочный заказ актуален, если машина нужна завтра утром — например, глушитель отвалился в пятницу вечером, а в субботу выезд на дачу. Выезжаем и в выходные, и в будни после 21:00 — для местных жителей это стандартная практика. Доплата за срочность не входит в стоимость эвакуатора — если машина не на ходу, эвакуатор оплачивается отдельно.
Как заказать сварку и выезд по Алматы
Заказать сварку машины в Алматы просто: один звонок или сообщение — и мастер уже в пути. Рассказываем, как выглядит процесс от звонка до готовой детали.
Как мы работаем — от звонка до готовой детали
Звоните или пишете в WhatsApp — мастер уточняет деталь, способ сварки и предварительную цену за 5–10 минут. Если нужен выезд — сварщик приезжает в течение 2 часов по любому адресу, на месте осматривает повреждение и согласует финальную стоимость. Для кузовных деталей (пороги, арки, лонжероны) сварка занимает от 40 минут до 3 часов в зависимости от степени коррозии. Глушитель или гофру варим за 20–40 минут без снятия — прямо на машине, после чего стык зачищаем и грунтуем. Для точной цены присылайте фото детали в WhatsApp — так мы сразу скажем, сколько и когда сделаем, без лишних приездов и осмотров в сервисе.
Выезд по районам — где работаем
Выезжаем во все районы: Бостандыкский, Алмалинский, Ауэзовский, Медеуский, Турксибский, Жетысуский, Наурызбайский, включая отдалённые микрорайоны Аксай, Алатау, Шанырак, Коктобе, Каменское плато. Выезд в пригород до 30 км от черты города тоже возможен — стоимость фиксированная и не зависит от расстояния, а в черте города выезд — от 3 000 ₸ без доплат за километраж. Если живёте в посёлке Гульдала или Иргели — время в пути увеличивается до 1–1.5 часов, закладывайте это в планирование.
Гарантия на сварочные работы
На все сварочные работы даём гарантию 3 года: на глушители и выхлоп (аргон TIG) — на герметичность шва, на кузовные элементы (полуавтомат MIG) — на отсутствие трещин, на силовые узлы (лонжероны, рама) — при условии антикоррозийной обработки после сварки. Гарантия распространяется на герметичность шва и отсутствие трещин — если шов потёк или пошла трещина по металлу, перевариваем бесплатно, без дополнительной платы за выезд.
Как оплатить — наличные, перевод, Kaspi
Оплата наличными, переводом на карту, Kaspi QR или Kaspi перевод — как вам удобно, предоплата не требуется, платите по факту после приёмки работы. Для юрлиц и СТО выписываем акт выполненных работ с печатью — работаем с организациями по безналичному расчёту, а для частников достаточно чека или скриншота перевода как подтверждение гарантии.
Заключение
Сварка машины — не универсальная услуга: каждая деталь и металл требуют своего подхода и оборудования. Вот главное, что стоит запомнить перед заказом.
Главные выводы
- Выбор способа сварки зависит от металла и детали: полуавтомат MIG — для тонкого кузовного металла (пороги, арки), аргон TIG — для алюминия и нержавейки выхлопа, MMA — для рам и подрамников.
- Кузовной ремонт требует защиты от прожога: мастер делает точечные прихватки с минимальным током и обязательно вырезает гниль до здорового металла — иначе шов пойдёт пузырями через месяц.
- Глушитель выгодно варить при небольшом прогаре до 5-7 см: аргон TIG даёт герметичный шов, который служит год-два, а замена глушителя целиком обойдётся в 3-4 раза дороже.
- Цена сварки складывается из детали и сложности: от 5000 ₸ за глушитель до 12 000 ₸ за топливный бак с обязательной пропаркой — экономия на пропарке взрывоопасна.
- Выезд по Алматы — удобный вариант для глушителя и выхлопа, но кузовной ремонт лучше делать в цехе с последующим антикором: пороги без антикора на местной соли сгниют за один сезон.